
در زنجیره پیچیده و حساس تولیدات صنعتی، تبدیل یک ایده دیجیتال به یک محصول فیزیکی کارآمد، نیازمند عبور از مراحل متعدد اعتبارسنجی است. پس از آنکه قطعات در فاز اولیه به صورت دوبعدی برش خوردند، شکلدهی سهبعدی آنها گام حیاتی بعدی محسوب میشود. در این میان، استفاده از خدمات خمکاری CNC برای نمونهسازی قطعات فلزی به عنوان یک پل ارتباطی ضروری میان طراحی مفهومی و تولید انبوه شناخته میشود. قطعات ورقکاری شده تنها زمانی هویت و کارکرد نهایی خود را پیدا میکنند که زوایا، فلنجها و فرمهای هندسی با دقتی میکرومتری روی آنها اعمال شود. فرآیند نمونهسازی در ایستگاه پرس بریک به مهندسان این امکان را میدهد که پیش از درگیر کردن خطوط تولید و خرید متریال در حجم بالا، رفتار واقعی قطعه را تحت تنشهای مکانیکی ارزیابی کرده و از انطباق کامل آن با نیازهای پروژه اطمینان حاصل کنند.
اهمیت خمکاری نمونه سازی در دنیای مهندسی مدرن فراتر از یک تست ساده فیزیکی است؛ این فرآیند در واقع یک شبیهسازی کامل از شرایط تولید انبوه در مقیاس کوچک است. زمانی که یک طراح قطعهای را در محیط نرمافزارهای مهندسی مدلسازی میکند، نرمافزار بر اساس فرضیات ایدهآل و تئوریک رفتار ورق را پیشبینی مینماید. اما در دنیای واقعی، متغیرهای متعددی نظیر نوسانات ضخامت ورق، جهت نورد کارخانه سازنده و تنشهای پسماند درون ساختار فلز وجود دارند که میتوانند نتیجه نهایی را دستخوش تغییر کنند. با اجرای فرآیند خمکاری روی یک یا چند نمونه اولیه، تمامی این متغیرهای پنهان آشکار شده و تیم مهندسی میتواند پیش از آغاز تولید تیراژ، اصلاحات لازم را در نقشههای گسترده و پارامترهای دستگاه اعمال نماید تا از بروز خطاهای پرهزینه در آینده جلوگیری شود.
فهرست مقاله
اعتبارسنجی طراحی مهندسی به کمک خمکاری نمونه سازی
یکی از چالشبرانگیزترین بخشها در توسعه محصولات ورقکاری، اطمینان از قابلیت مونتاژ قطعات در کنار یکدیگر است. قطعات صنعتی معمولاً به عنوان بخشی از یک مجموعه بزرگتر (اسمبلی) طراحی میشوند و هرگونه انحراف در ابعاد یا زوایای خم میتواند منجر به تداخل هندسی و عدم قرارگیری صحیح قطعات در جایگاه خود شود. خمکاری نمونه سازی ابزاری قدرتمند برای اعتبارسنجی این الزامات مونتاژی است. با تولید یک نمونه فیزیکی و فرمدهی دقیق آن، مهندسان میتوانند قطعه را به صورت عملی در کنار سایر اجزا قرار داده و فواصل آزاد (کلیرنسها)، همراستایی سوراخهای پیچ و پرچ، و صحت ابعاد نهایی را به صورت میدانی بررسی کنند. این بررسیها ریسک تولید قطعات معیوب را که در فاز مونتاژ نهایی غیرقابل استفاده هستند، به صفر میرساند.
علاوه بر الزامات مونتاژی، خمکاری CNC برای نمونهسازی قطعات فلزی نقش مهمی در بررسی محدودیتهای ساختپذیری (DFM) ایفا میکند. گاهی اوقات طراحان فلنجهایی با طول بسیار کوتاه یا خمهایی با شعاعهای نامتعارف طراحی میکنند که اجرای آنها روی دستگاههای پرس بریک استاندارد، اگر نگوییم غیرممکن، بسیار دشوار است. در فاز نمونهسازی، اپراتور متخصص با بررسی مدل فیزیکی میتواند محدودیتهای ابزاری مانند برخورد قطعه با سنبه (پانچ) یا عدم نشستن صحیح لبه کوتاه ورق روی ماتریس (V-Die) را شناسایی کند. این بازخورد ارزشمند بلافاصله به تیم طراحی منتقل میشود تا با اصلاح طول فلنجها یا تغییر توالی عملیات خمکاری، طرحی کاملاً ساختپذیر و بهینه برای خط تولید آماده گردد.
مدیریت رفتار متریال و دستیابی به بالاترین تلرانس خمکاری CNC
همانطور که متخصصان حوزه متالورژی آگاه هستند، فلزات در هنگام قرار گرفتن تحت نیروهای خمشی ترکیبی از رفتارهای پلاستیک (تغییر شکل ماندگار) و الاستیک (تمایل به بازگشت به حالت اولیه) را از خود نشان میدهند. پدیده بازگشت فنری یا Springback یکی از بزرگترین موانع در دستیابی به زوایای دقیق است. میزان بازگشت فنری به شدت وابسته به نوع آلیاژ، سختی متریال و شعاع خمکاری است. ارزش واقعی خمکاری نمونه سازی در اینجا مشخص میشود؛ مهندسان با اعمال زاویه خمکاری اولیه (مثلاً زاویه 909090 درجه روی کنترلر) روی نمونه تستی، زاویه نهایی قطعه را پس از رهاسازی فشار سنبه با نقالههای دقیق اندازهگیری میکنند. تفاوت این دو زاویه، مقدار دقیق بازگشت فنری آن محموله خاص از ورق را مشخص میکند.
با استخراج این دادههای تجربی از نمونههای اولیه، ماشینکاری وارد فاز بهینهسازی میشود. اپراتور CNC این مقادیر جبرانی را وارد سیستم کنترلر دستگاه پرس بریک میکند تا در تولید نهایی، دستگاه به صورت خودکار زاویهای تیزتر (مثلاً 888888 درجه) را اعمال کند تا پس از بازگشت الاستیک ورق، زاویه دقیق و مطلوب به دست آید. این فرآیند دادهمحور که مستقیماً از دل نمونهسازی استخراج میشود، تنها راهکار تضمینشده برای دستیابی به محدودترین و سختگیرانهترین شاخصهای تلرانس خمکاری CNC در تولید انبوه است. بدون ساخت نمونه و اندازهگیری رفتار واقعی ورق، دستیابی به تلرانسهای بسته در زاویه و ابعاد، کاملاً تصادفی و غیرقابل اتکا خواهد بود.
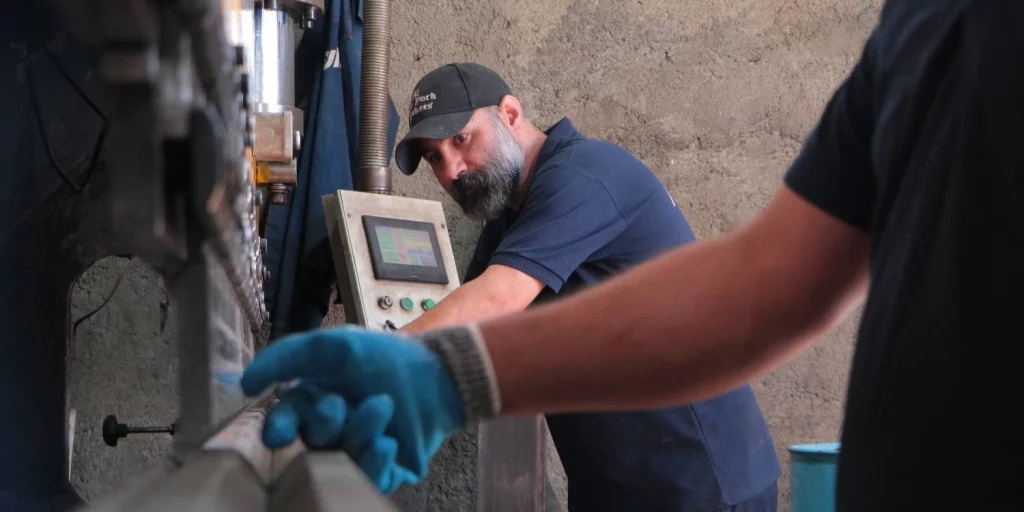
همافزایی برش لیزر نمونهسازی و بهینهسازی فایل خمکاری CNC
فرآیندهای تولید ورقکاری یک سیستم یکپارچه و در هم تنیده هستند که موفقیت در هر مرحله، ضامن کیفیت مرحله بعدی است. ارتباط تنگاتنگی میان کیفیت پروفیل برش خورده و دقت قطعه فرمیافته وجود دارد. در یک چرخه تولید استاندارد، ابتدا از فناوری برش لیزر نمونهسازی برای ایجاد بلنک (گسترده) اولیه با بالاترین کیفیت لبهها و دقیقترین ابعاد استفاده میشود. استفاده از لیزر CNC تضمین میکند که هیچگونه تنش مکانیکی اضافی یا پلیسه لبهها که میتواند بر رفتار ورق در زمان خم شدن تأثیر منفی بگذارد، در قطعه نمونه وجود نداشته باشد. این قطعه خام و بینقص، بهترین کاندیدا برای ارسال به ایستگاه پرس بریک جهت خمکاری نمونه سازی است.
پس از آنکه قطعه نمونه با موفقیت خم شد و تمامی پارامترهای فیزیکی، شعاعها، مقادیر بازگشت فنری و کسر خم (Bend Deduction) به صورت عملی اندازهگیری و تایید گردید، حیاتیترین گام در زنجیره تولید مستندات مهندسی برداشته میشود: بهروزرسانی و نهاییسازی فایل خمکاری CNC. دادههای استخراج شده از نمونه فیزیکی مجدداً به واحد طراحی و مهندسی معکوس بازگردانده میشوند تا نقشه گسترده دوبعدی قطعه (Flat Pattern) در نرمافزارهای CAD با مقادیر واقعی کالیبره شود. این بدان معناست که فایل خمکاری CNC که در نهایت برای تیراژ هزاران قطعهای به کارگاه ارسال میگردد، یک فایل خام تئوریک نیست؛ بلکه یک دستورالعمل ماشینکاری است که پیشتر در بوته آزمایش فیزیکی، اعتبارسنجی و کاملاً بهینهسازی شده است.
سخن پایانی
در بازار رقابتی امروز، ضریب خطای مجاز در تولید قطعات صنعتی به سمت صفر میل میکند. استقرار یک سیستم منسجم برای نمونهسازی پیش از تولید انبوه، دیگر یک فرآیند تشریفاتی و زمانبر نیست، بلکه یک استراتژی هوشمندانه برای حفظ منابع مالی و تضمین کیفیت پایدار است. استفاده تخصصی از خمکاری CNC برای نمونهسازی قطعات فلزی به شرکتهای تولیدی این قدرت را میبخشد که ناشناختههای رفتار متریال را کشف کرده، محدودیتهای ابزاری را پیشبینی نموده و تلرانسهای بحرانی قطعه را پیش از برش حتی یک ورق در مقیاس انبوه، تثبیت نمایند. این سطح از کنترل مهندسی، خروجی نهایی خط تولید را از یک فرآیند مبتنی بر آزمون و خطای کارگاهی، به یک عملیات پیشبینیپذیر، علمی و کاملاً دقیق ارتقا میدهد.
در نهایت، ترکیب هوشمندانه برشهای دقیق نوری با سیستمهای پیشرفته کنترل انحنا، چرخهای از بهبود مستمر را در سازمان ایجاد میکند. با اتکا به دادههای استخراج شده از خمکاری نمونه سازی، میتوان اطمینان حاصل کرد که هر فایل خمکاری CNC بر مبنای واقعیات فیزیکی و با در نظر گرفتن دقیقترین مقادیر تلرانس خمکاری CNC تنظیم شده است. نتیجه این رویکرد سیستماتیک، کاهش چشمگیر ضایعات، حذف کامل دوبارهکاریها، افزایش بهرهوری ایستگاههای ماشینکاری و در نهایت، ارائه محصولاتی با کیفیت جهانی است که پاسخگوی نیازهای پیچیده و حساس صنایع پیشرو خواهند بود.