
در دنیای صنعت برش فلزات، روشهای مختلفی با نقاط قوت و ضعف خاص خود وجود دارند. یکی از قدیمیترین و در عین حال همچنان پرکاربردترین این روشها، برشکاری با هوابرش CNC است؛ تکنولوژی که با ترکیب حرارت شدید و اکسیژن فعال، فلزات آهنی را با سرعت و هزینهای مقرونبهصرفه برش میدهد. اما آیا این روش برای همهٔ کاربردها مناسب است؟ پاسخ این سؤال، ساده نیست و نیاز به بررسی دقیق جوانب مختلف دارد.
در این مقاله، قصد داریم به طور جامع و بیطرفانه، مزایا و معایب برشکاری با هوابرش CNC را بررسی کنیم. ابتدا تعریف کوتاهی از این روش و جایگاه آن در صنعت ارائه میدهیم. سپس مهمترین مزایای آن را از جنبههای مختلف شامل کیفیت، سرعت، هزینه و انعطافپذیری مرور میکنیم. در ادامه، کیفیت برش را با روشهای رقیب مقایسه مینماییم و به سراغ معایب و محدودیتهای این روش میرویم. هزینههای پنهان و آشکار برشکاری با هوابرش را شفاف سازی میکنیم و در نهایت، به شما میگوییم که در چه شرایطی این روش بهترین گزینه است و در چه شرایطی بهتر است به سراغ روشهای دیگر بروید. در پایان نیز با جمعبندی دو بخشی و پاسخ به سؤالات رایج، شما را برای انتخاب آگاهانه راهنمایی خواهیم کرد.
پس اگر بهدنبال درک کامل از نقاط قوت و ضعف برشکاری با هوابرش CNC هستید، تا انتهای این مقاله با ما همراه باشید.
فهرست مقاله
برشکاری با هوابرش CNC چیست و چه جایگاهی در صنعت دارد؟
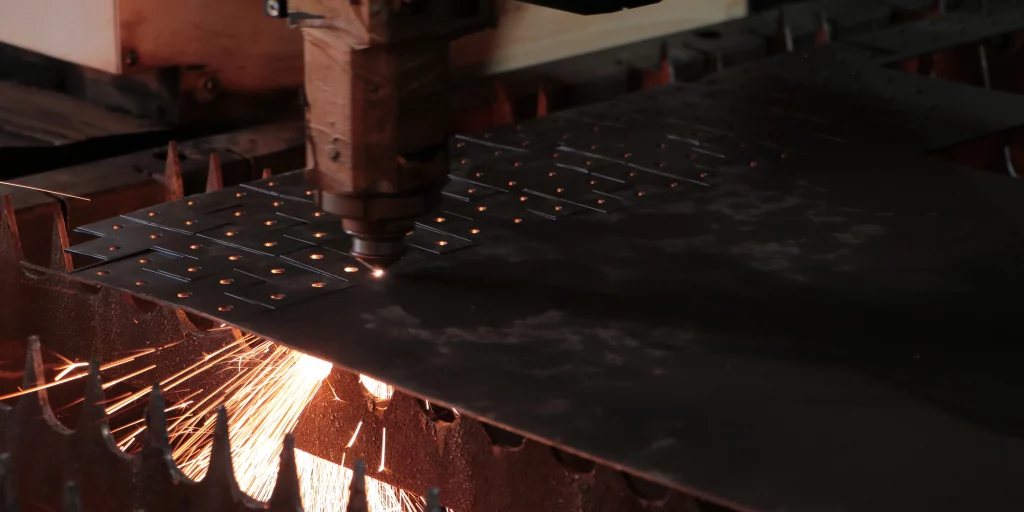
برشکاری با هوابرش CNC، یکی از قدیمیترین و در عین حال پرکاربردترین روشهای برش حرارتی فلزات است که هنوز هم پس از چندین دهه، جایگاه ویژهای در صنایع سنگین دارد. این روش بر اساس یک اصل شیمیایی-حرارتی ساده اما مؤثر عمل میکند: ابتدا مشعل دستگاه، فلز را تا دمای اشتعال (حدود ۹۰۰ تا ۱۲۰۰ درجه سانتیگراد) گرم میکند، سپس جریان اکسیژن پرفشار به همان نقطه هدایت میشود و واکنش اکسیداسیون شدیدی را آغاز میکند. در این واکنش، خود فلز به عنوان سوخت عمل میکند و گرمای بیشتری تولید میشود که باعث ذوب شدن و پرتاب شدن مذاب از زیر ورق میگردد.
آنچه این روش را از سایر روشهای برش حرارتی متمایز میکند، سیستم کنترل عددی کامپیوتری (CNC) است که حرکت مشعل را با دقت بالا در مسیرهای از پیش تعیین شده هدایت میکند. این قابلیت، امکان برش اشکال پیچیده، منحنیها و طرحهای سفارشی را با تکرارپذیری بالا فراهم میآورد. برشکاری با هوابرش CNC عمدتاً برای فلزات آهنی (آهن و فولاد) کاربرد دارد و مهمترین مزیت آن، توانایی برش ورقهای بسیار ضخیم (تا ۳۰۰ میلیمتر و حتی بیشتر) با هزینهای نسبتاً پایین است.
جایگاه این روش در صنعت امروز، همچنان مستحکم است. در صنایع کشتیسازی، سازههای فلزی سنگین، مخازن تحت فشار، صنایع معدنی و تجهیزات راهآهن، هوابرش CNC همچنان حرف اول را میزند. دلیل این ماندگاری، ترکیب منحصربهفردی از هزینهی پایین تجهیزات (نسبت به لیزر)، سرعت مناسب در ضخامتهای بالا و قابلیت اطمینان بالا در محیطهای صنعتی سخت است. با این حال، ظهور روشهای جدیدتر مانند برش لیزر و پلاسما، باعث شده که هوابرش تا حدودی از انحصار خود خارج شود و امروزه انتخاب این روش، نیازمند بررسی دقیق مزایا و معایب آن نسبت به رقبا است. در بخش بعدی، به طور مفصل به مهمترین مزایای برشکاری با هوابرش CNC خواهیم پرداخت.
مهمترین مزایای برشکاری با هوابرش CNC
برشکاری با هوابرش CNC، با وجود رقبای قدرتمندی مثل لیزر و پلاسما، همچنان مزایای منحصربهفردی دارد که در بسیاری از کاربردهای صنعتی، آن را به گزینهی اول تبدیل میکند. این مزایا نه تنها در حوزهی کیفیت و سرعت، بلکه در جنبههای اقتصادی و عملیاتی نیز خود را نشان میدهند. درک درست از این مزایا، به شما کمک میکند تا تصمیم بگیرید که آیا این روش برای نیازهای شما مناسب است یا خیر.
در ادامه، مهمترین مزایای برشکاری با هوابرش CNC را مرور میکنیم:
قابلیت برش ورقهای بسیار ضخیم: هوابرش CNC میتواند ورقهای فولادی با ضخامتهای بیش از ۳۰۰ میلیمتر را به راحتی برش دهد. این ویژگی، آن را برای صنایع سنگین مانند کشتیسازی، سازههای دریایی و مخازن تحت فشار، بیرقیب میکند. لیزر صنعتی معمولاً در ضخامتهای بالای ۳۰ میلیمتر عملکرد ضعیفی دارد و پلاسما نیز در ضخامتهای بالای ۱۰۰ میلیمتر با محدودیت مواجه میشود.
هزینهٔ اولیه و راهاندازی پایین: در مقایسه با دستگاههای برش لیزر که سرمایهگذاری اولیهٔ بسیار بالایی دارند، هوابرش CNC با هزینهای به مراتب کمتر قابل تهیه است. این موضوع، آن را برای کارگاههای کوچک و متوسط که بودجهٔ محدودی دارند، به گزینهای جذاب تبدیل کرده است.
هزینههای عملیاتی مقرونبهصرفه: گازهای مصرفی در هوابرش (اکسیژن و گاز سوخت) در مقایسه با برق پرمصرف دستگاههای لیزر یا گازهای گرانقیمت پلاسما، هزینهی کمتری دارند. همچنین قطعات یدکی هوابرش مانند نازل و الکترود، ارزانتر از قطعات مشابه در روشهای دیگر هستند.
سرعت بالا در ضخامتهای زیاد: هرچه ضخامت ورق افزایش مییابد، سرعت برش هوابرش نسبت به سایر روشها کمتر کاهش مییابد. به عبارت دیگر، در ورقهای بالای ۵۰ میلیمتر، هوابرش از نظر سرعت، عملکردی قابل رقابت و گاهی برتر از پلاسما و لیزر دارد.
انعطافپذیری در طرح و شکل: سیستم CNC به شما اجازه میدهد تا هر طرح دوبعدی (از اشکال ساده تا منحنیهای پیچیده) را با دقت مناسب پیادهسازی کنید. این قابلیت، هوابرش را از روشهای مکانیکی مانند گیوتین که فقط برش خطی انجام میدهند، کاملاً متمایز میکند.
سادگی مکانیکی و قابلیت تعمیرپذیری بالا: دستگاههای هوابرش CNC از نظر ساختار مکانیکی، نسبت به لیزر یا واترجت سادهتر هستند. این سادگی، به معنای هزینهٔ پایینتر تعمیرات و دسترسی آسانتر به قطعات یدکی در بازار ایران است. بسیاری از تعمیرات اساسی را میتوان با تکنسینهای محلی انجام داد، در حالی که لیزر نیاز به تکنسینهای متخصص خارجی دارد.
قابلیت برش در محیطهای باز و کارگاهی: برخلاف لیزر که نیاز به محیط کاملاً کنترلشده و عاری از گردوغبار دارد، هوابرش در محیطهای کارگاهی معمولی نیز عملکرد قابلقبولی ارائه میدهد. این ویژگی، آن را برای کارگاههایی که شرایط محیطی ایدهآل ندارند، بسیار مناسب ساخته است.
تولید حداقل پلیسه در ضخامتهای مناسب: اگر پارامترهای برش به درستی تنظیم شوند، هوابرش در ضخامتهای متداول (۲۰ تا ۱۰۰ میلیمتر) پلیسهٔ بسیار کمی تولید میکند که نیاز به پرداخت کاری اضافی را کاهش میدهد.
با وجود این مزایای چشمگیر، برشکاری با هوابرش CNC خالی از اشکال نیست. در بخش بعدی، کیفیت برش این روش را با سایر روشهای رقیب مقایسه خواهیم کرد تا تصویر دقیقتری از نقاط قوت و ضعف آن به دست آورید.
مقایسه کیفیت برش هوابرش با سایر روشها
کیفیت برش، یکی از مهمترین معیارهای انتخاب روش برشکاری است و در این زمینه، هوابرش CNC نقاط قوت و ضعف مشخصی نسبت به رقبا دارد. برای درک بهتر جایگاه هوابرش، لازم است کیفیت برش آن را در چندین شاخص کلیدی با روشهای لیزر، پلاسما و واترجت مقایسه کنیم. این مقایسه به شما کمک میکند تا بر اساس اولویتهای کیفی پروژهتان، تصمیمگیری دقیقتری داشته باشید.
در ادامه، مهمترین شاخصهای کیفیت برش را در هوابرش بررسی میکنیم:
صافی و یکنواختی لبه برش: برش هوابرش معمولاً لبهای با زبری متوسط (Ra حدود ۱۲ تا ۲۵ میکرون) ایجاد میکند که در ضخامتهای بالا، قابل قبول است اما به صافی برش لیزر (Ra حدود ۳ تا ۶ میکرون) نمیرسد. لبهٔ برش هوابرش معمولاً نیاز به سنگزنی یا پرداخت کاری دارد، به ویژه در قطعاتی که بعداً قرار است جوشکاری یا ماشینکاری شوند. در مقابل، برش پلاسما کیفیتی بین هوابرش و لیزر ارائه میدهد و واترجت لبهای بسیار صاف و بدون حرارت ایجاد میکند.
منطقه متأثر از حرارت (HAZ): یکی از نقاط ضعف اصلی هوابرش، ایجاد منطقهٔ متأثر از حرارت نسبتاً وسیع (معمولاً ۲ تا ۵ میلیمتر در هر طرف برش) است که میتواند ساختار متالورژیکی فلز را تغییر دهد و در برخی آلیاژها باعث تردی یا کاهش مقاومت شود. لیزر منطقهٔ بسیار کوچکی (کمتر از ۰/۵ میلیمتر) ایجاد میکند و واترجت کاملاً بدون حرارت برش میزند. پلاسما نیز در این زمینه، عملکردی بین هوابرش و لیزر دارد.
دقت ابعادی و تلرانس: دقت برش هوابرش معمولاً در محدودهٔ ±۰/۵ تا ±۱ میلیمتر است که برای بسیاری از کاربردهای صنعتی (مخصوصاً در ضخامتهای بالا) کاملاً قابل قبول است. اما لیزر با دقت ±۰/۱ تا ±۰/۲ میلیمتر، انتخاب اول برای قطعات با تلرانس بسیار tight است. پلاسما نیز دقتی در محدودهٔ ±۰/۳ تا ±۰/۵ میلیمتر ارائه میدهد.
کیفیت سطح مقطع برش (عمودی بودن): در هوابرش، به ویژه در ضخامتهای بالا، ممکن است برش کمی مخروطی شود (زاویهٔ برش تا ۲ تا ۳ درجه). این پدیده به دلیل ماهیت حرارتی برش است که در قسمت بالای ورق، حرارت بیشتری دارد. لیزر و واترجت برشهایی با عمودیت بسیار بالاتر (زاویه کمتر از ۱ درجه) ایجاد میکنند.
اکسیداسیون و تشکیل پوستهٔ اکسیدی: برش هوابرش به دلیل استفاده از اکسیژن، یک لایهٔ اکسیدی نازک روی لبهٔ برش ایجاد میکند که در برخی کاربردها (مثلاً قبل از جوشکاری) باید تمیز شود. این لایهٔ اکسیدی، در روش پلاسما با گازهای خنثی تا حد زیادی کاهش مییابد و در لیزر و واترجت تقریباً وجود ندارد.
کیفیت گوشهها و نقاط شروع/پایان برش: در هوابرش، گوشههای تیز ممکن است کمی گرد شوند و نقاط شروع برش معمولاً یک اثر کوچک (نقطهٔ ورود شعله) باقی میگذارند. با تنظیم دقیق پارامترها و استفاده از تکنیکهای پیشرفته (مانند ورود مماسی)، این اثرات قابل کاهش هستند، اما به کیفیت لیزر نمیرسند.
به طور خلاصه، اگر کیفیت فوقالعاده و دقت بالا اولویت اول شماست (مثلاً در صنایع هوافضا یا پزشکی)، لیزر یا واترجت انتخاب بهتری هستند. اما اگر با ورقهای ضخیم کار میکنید و کیفیت متوسط برایتان قابل قبول است، هوابرش با هزینهٔ بسیار پایینتر، ارزش بالایی ارائه میدهد. در بخش بعدی، به سراغ معایب و محدودیتهای برشکاری با هوابرش CNC خواهیم رفت.
معایب و محدودیتهای برشکاری با هوابرش CNC
هیچ روش برشکاری کاملی وجود ندارد و هوابرش CNC نیز از این قاعده مستثنی نیست. آگاهی از معایب و محدودیتهای این روش، به اندازهٔ آشنایی با مزایای آن، برای تصمیمگیری هوشمندانه اهمیت دارد. بسیاری از کاربرانی که بدون شناخت کامل از محدودیتهای هوابرش، اقدام به خرید یا استفاده از آن میکنند، بعداً با چالشهای پیشبینینشدهای مواجه میشوند که میتوانست با آگاهی قبلی از آنها جلوگیری شود.
در ادامه، مهمترین معایب و محدودیتهای برشکاری با هوابرش CNC را بررسی میکنیم:
محدودیت در نوع فلزات قابل برش: هوابرش فقط برای فلزات آهنی (آهن و فولاد) کارایی دارد و نمیتوان از آن برای برش آلومینیوم، مس، برنج، استیل ضدزنگ و سایر فلزات غیرآهنی استفاده کرد. دلیل این محدودیت، واکنش اکسیداسیون است که در این فلزات به درستی اتفاق نمیافتد. برای این مواد، باید از روشهای جایگزین مانند پلاسما، لیزر یا واترجت استفاده کرد.
کیفیت پایینتر لبه برش در مقایسه با لیزر: همانطور که در بخش قبلی اشاره شد، برش هوابرش دارای زبری بیشتر، منطقهٔ متأثر از حرارت وسیعتر و دقت ابعادی پایینتری نسبت به لیزر است. این موضوع، آن را برای کاربردهای با تلرانس بسیار tight یا نیاز به سطح صاف بدون پرداخت کاری، نامناسب میکند.
ایجاد پوستهٔ اکسیدی و نیاز به تمیزکاری: لایهٔ اکسیدی که در اثر واکنش اکسیژن با فلز روی لبهٔ برش ایجاد میشود، در برخی کاربردها (به ویژه قبل از جوشکاری یا رنگکاری) باید به طور کامل تمیز شود. این کار، زمان و هزینهٔ اضافی را به فرایند تولید تحمیل میکند.
مصرف بالای گازهای صنعتی: برشکاری با هوابرش به اکسیژن و گاز سوخت (استیلن، پروپان یا متیلاستیلن) در حجم بالا نیاز دارد. این مصرف مداوم، هزینههای عملیاتی قابلتوجهی را به همراه دارد، به ویژه در کارگاههایی که به صورت شبانهروزی کار میکنند.
تولید دود و آلودگی محیط کار: واکنش اکسیداسیون در هوابرش، دود و ذرات معلق زیادی تولید میکند که برای سلامتی اپراتور مضر است و به سیستم تهویهٔ قوی نیاز دارد. این در حالی است که لیزر و واترجت، آلودگی بسیار کمتری ایجاد میکنند.
نیاز به فضای فیزیکی بیشتر: دستگاههای هوابرش CNC، به ویژه آنهایی که برای ورقهای بزرگ طراحی شدهاند، فضای زیادی اشغال میکنند و به راهروهای تعمیرات و تهویهٔ مناسب نیاز دارند. این موضوع، برای کارگاههای با فضای محدود، یک چالش جدی محسوب میشود.
مصرف انرژی حرارتی بالا و گرمای محیط: کورهها و مشعلهای هوابرش، گرمای قابلتوجهی تولید میکنند که دمای محیط کارگاه را افزایش میدهد و در فصول گرم سال، شرایط کاری دشواری را برای اپراتورها ایجاد میکند.
نیاز به تعویض مکرر قطعات مصرفی: نازلها، الکترودها و شیلنگهای هوابرش، به دلیل قرار گرفتن در معرض حرارت و فشار بالا، عمر محدودی دارند و نیاز به تعویض دورهای دارند. این موضوع، هزینههای نگهداری را افزایش میدهد و در صورت کمبود قطعات یدکی، ممکن است باعث توقف خط تولید شود.
خطای انسانی در تنظیم پارامترها: کیفیت برش هوابرش به شدت به تنظیم دقیق پارامترهایی مانند فشار اکسیژن، سرعت حرکت مشعل، فاصلهٔ نازل از ورق و نسبت گازها وابسته است. یک اپراتور بیتجربه میتواند با تنظیمات اشتباه، کیفیت برش را به شدت کاهش دهد و ضایعات زیادی تولید کند.
با وجود این معایب، هوابرش همچنان در بسیاری از صنایع، انتخاب اول محسوب میشود؛ به شرطی که کاربر از محدودیتهای آن آگاه باشد و انتظارات واقعبینانهای داشته باشد. در بخش بعدی، هزینههای پنهان و آشکار برشکاری با هوابرش را به طور شفاف بررسی خواهیم کرد.
هزینههای پنهان و آشکار برشکاری با هوابرش CNC
یکی از مهمترین عواملی که در انتخاب روش برشکاری نقش تعیینکنندهای دارد، هزینهها است. بسیاری از مدیران تولید، تنها به قیمت خرید دستگاه توجه میکنند و از هزینههای جاری و پنهان غافل میشوند. برشکاری با هوابرش CNC، اگرچه از نظر سرمایهگذاری اولیه نسبت به لیزر ارزانتر است، اما هزینههای عملیاتی آن میتواند در بلندمدت، رقم قابلتوجهی باشد. درک شفاف از این هزینهها، به شما کمک میکند تا محاسبهٔ دقیقتری از بازگشت سرمایه داشته باشید.
در ادامه، مهمترین هزینههای آشکار و پنهان برشکاری با هوابرش CNC را بررسی میکنیم:
هزینهٔ خرید و راهاندازی اولیه: دستگاههای هوابرش CNC در رنجهای قیمتی مختلف (از چندصد میلیون تا چند میلیارد تومان) موجود هستند. به این هزینه، باید هزینهٔ نصب، راهاندازی، آموزش اپراتور و تجهیزات جانبی مانند سیستم تهویه و تأمین گاز را نیز اضافه کرد. هرچند این هزینه نسبت به لیزر پایینتر است، اما همچنان یک سرمایهگذاری قابلتوجه محسوب میشود.
هزینهٔ گازهای مصرفی (اکسیژن و گاز سوخت): این مورد، بزرگترین هزینهٔ جاری در هوابرش است. مصرف اکسیژن و گاز سوخت (استیلن، پروپان یا متیلاستیلن) به ضخامت ورق، سرعت برش و طراحی قطعه بستگی دارد. در کارگاههای پرمصرف، هزینهٔ گاز میتواند ماهانه به چندین میلیون تومان برسد. همچنین نوسانات قیمت گاز در بازار، بر این هزینه تأثیر مستقیم دارد.
هزینهٔ برق مصرفی: اگرچه هوابرش در مقایسه با لیزر برق کمتری مصرف میکند، اما موتورهای سروو، فنهای خنککننده، سیستم کنترلر و سایر تجهیزات جانبی، همچنان مصرف برق قابلتوجهی دارند. در کارگاههای با تولید بالا، این هزینه نیز باید در محاسبات لحاظ شود.
هزینهٔ تعویض قطعات مصرفی (نازل، الکترود، شیلنگ): قطعات مصرفی هوابرش، عمر محدودی دارند و باید به صورت دورهای تعویض شوند. نازلها و الکترودها به ویژه در معرض حرارت و فشار بالا، سریعتر فرسوده میشوند. هزینهٔ این قطعات، به برند و کیفیت آنها بستگی دارد و میتواند در سال، رقم قابلتوجهی باشد.
هزینهٔ تعمیرات و نگهداری پیشگیرانه: سرویسهای دورهای (روغنکاری، تنظیم ریلها، کالیبراسیون کنترلر، بررسی سیستم گازرسانی) برای حفظ دقت و افزایش عمر دستگاه، ضروری هستند. عدم انجام این سرویسها، ممکن است به خرابیهای بزرگتر و هزینههای تعمیراتی سنگینتری منجر شود.
هزینهٔ توقف تولید (Downtime): هرگونه خرابی، تعویض قطعه یا تنظیم مجدد دستگاه، به معنای توقف خط تولید است. این توقف، هزینههای مستقیم (حقوق اپراتورها، اجاره کارگاه) و غیرمستقیم (از دست دادن مشتریان، تأخیر در تحویل) را به همراه دارد. دستگاههای با کیفیت پایینتر، معمولاً خرابیهای بیشتری دارند و هزینهٔ توقف تولید را افزایش میدهند.
هزینهٔ تمیزکاری و پرداخت کاری پس از برش: پوستهٔ اکسیدی، پلیسه و زبری لبهٔ برش در هوابرش، نیاز به عملیات ثانویه مانند سنگزنی، سندبلاست یا شستشوی شیمیایی دارد. این هزینه، در محاسبات اولیه معمولاً نادیده گرفته میشود اما در بلندمدت، تأثیر قابلتوجهی بر هزینهٔ تمامشدهٔ هر قطعه دارد.
هزینهٔ ضایعات و برشهای ناموفق: در صورت تنظیم نادرست پارامترها، ممکن است برشهایی با کیفیت نامناسب یا خارج از تلرانس تولید شوند که قابل استفاده نیستند و به عنوان ضایعات محسوب میشوند. این ضایعات، هم هزینهٔ مواد اولیه و هم هزینهٔ زمان و گاز مصرفی را افزایش میدهند.
هزینهٔ تهویه و تصفیه هوا: دود و ذرات تولید شده در هوابرش، نیاز به سیستم تهویهٔ قوی و گاهی فیلترهای تصفیه دارند. این تجهیزات، هم هزینهٔ سرمایهگذاری اولیه و هم هزینههای نگهداری و برق مصرفی دارند.
برای محاسبهٔ دقیق هزینهٔ تمامشدهٔ برشکاری با هوابرش، باید مجموع این هزینهها را در بازهٔ حداقل ۳ تا ۵ ساله تخمین بزنید. گاهی دستگاهی که قیمت خرید بالاتری دارد، به دلیل مصرف بهینهتر گاز، قطعات باکیفیتتر و خرابی کمتر، در بلندمدت اقتصادیتر از مدل ارزانقیمت تمام میشود. بنابراین، توصیه میکنیم که فقط به قیمت خرید توجه نکنید و هزینهٔ کل مالکیت (TCO) را مبنای تصمیمگیری خود قرار دهید.
در بخش بعدی، به شما خواهیم گفت که در چه شرایطی هوابرش بهترین گزینه است و در چه شرایطی بهتر است به سراغ روشهای دیگر بروید.
چه زمانی هوابرش بهترین گزینه است و چه زمانی نه؟
پس از بررسی جامع مزایا، معایب و هزینههای برشکاری با هوابرش CNC، اکنون به مهمترین سؤال میرسیم: در چه شرایطی باید از این روش استفاده کرد و در چه شرایطی بهتر است به سراغ روشهای جایگزین رفت؟ پاسخ به این سؤال، به عوامل متعددی بستگی دارد که مهمترین آنها را در این بخش مرور میکنیم.
زمانی که هوابرش بهترین گزینه است:
برش ورقهای با ضخامت بالا (بالای ۲۰ میلیمتر): اگر اغلب با ورقهای ضخیم فولادی کار میکنید، هوابرش از نظر اقتصادی و سرعت، گزینهی برتری نسبت به لیزر و پلاسما است. هرچه ضخامت بیشتر میشود، برتری هوابرش آشکارتر میگردد.
هنگامی که بودجهٔ محدودی دارید: اگر سرمایهٔ کافی برای خرید دستگاه لیزر یا پلاسما ندارید، هوابرش با هزینهٔ اولیهٔ بسیار پایینتر، یک راهکار مقرونبهصرفه برای شروع کار ارائه میدهد.
برای کاربردهای عمومی و غیرحساس: در پروژههایی که تلرانس دقیق و کیفیت فوقالعاده لبه برش اولویت اصلی نیست (مانند سازههای فلزی ساختمانی، قطعات یدکی ماشینآلات سنگین، تجهیزات معدن و کشتیسازی)، هوابرش عملکرد کاملاً قابلقبولی دارد.
در محیطهای کارگاهی معمولی: اگر کارگاه شما شرایط محیطی ایدهآل (کنترل دما، رطوبت و گردوغبار) را ندارد، هوابرش مقاومتر از لیزر عمل میکند و حساسیت کمتری به شرایط محیطی نشان میدهد.
برای کاربردهای با تیراژ متوسط و پایین: اگر حجم تولید شما به اندازهای نیست که سرمایهگذاری روی لیزر یا پلاسما توجیه داشته باشد، هوابرش با هزینههای عملیاتی متعادل، انتخابی منطقی است.
زمانی که نباید از هوابرش استفاده کرد:
برش فلزات غیرآهنی: اگر با آلومینیوم، مس، برنج، تیتانیوم یا استیل ضدزنگ کار میکنید، هوابرش اصلاً کارایی ندارد و باید از پلاسما، لیزر یا واترجت استفاده کنید.
نیاز به دقت بالا و کیفیت فوقالعاده: در صنایع هوافضا، پزشکی، قالبسازی دقیق یا هر کاربرد که تلرانس کمتر از ±۰/۲ میلیمتر و سطح صافی بدون پرداخت کاری نیاز است، لیزر یا واترجت انتخاب بهتری هستند.
برش ورقهای نازک (زیر ۱۰ میلیمتر): در ضخامتهای پایین، لیزر سرعت و کیفیت بسیار بالاتری دارد و هوابرش عملاً توجیه اقتصادی خود را از دست میدهد.
کاربردهای حساس به حرارت: اگر قطعهٔ شما به تغییرات ساختاری ناشی از حرارت حساس است (مثلاً فولادهای ابزار یا آلیاژهای خاص)، منطقهٔ متأثر از حرارت وسیع هوابرش میتواند مشکلساز باشد.
وقتی اولویت با محیط زیست و ایمنی است: اگر قوانین زیستمحیطی سختگیرانهای دارید یا به دنبال کاهش آلودگی کارگاه هستید، لیزر و واترجت گزینههای پاکتری هستند.
پروژههای با تیراژ بسیار بالا و نیاز به سرعت فوقالعاده: در تولید انبوه قطعات با ورقهای نازک و متوسط، لیزر و پلاسما سرعت بالاتری دارند و بهرهوری بیشتری ارائه میدهند.
در نهایت، انتخاب روش برشکاری، یک تصمیم استراتژیک است که باید بر اساس مجموعهای از عوامل شامل نوع مواد، ضخامت، کیفیت مورد نیاز، حجم تولید، بودجه، شرایط محیطی و اولویتهای زیستمحیطی گرفته شود. بهترین رویکرد، مشورت با کارشناسان فنی، انجام تستهای عملی و محاسبهٔ دقیق هزینهها در بلندمدت است.
سخن پایانی
برشکاری با هوابرش CNC، با وجود رقبای قدرتمندی مثل لیزر و پلاسما، همچنان جایگاه خود را به عنوان یک روش کارآمد، مقرونبهصرفه و قابل اعتماد در صنایع سنگین حفظ کرده است. این روش با توانایی برش ورقهای بسیار ضخیم، هزینهٔ اولیه و عملیاتی پایین، انعطافپذیری بالا در طرح و سادگی تعمیرات، برای بسیاری از کارگاههای فلزی و کارخانههای تولیدی، یک انتخاب هوشمندانه محسوب میشود. با این حال، محدودیتهایی مانند کیفیت پایینتر لبه برش نسبت به لیزر، منطقهٔ متأثر از حرارت وسیع، تولید دود و آلودگی، و عدم کارایی روی فلزات غیرآهنی، عواملی هستند که پیش از تصمیمگیری نهایی باید به دقت سنجیده شوند. درک درست از این مزایا و معایب، کلید اصلی انتخاب آگاهانه و استفادهٔ بهینه از این تکنولوژی است.
در نهایت، انتخاب بین هوابرش و سایر روشهای برش، کاملاً به نیازهای خاص پروژه و اولویتهای شما بستگی دارد. اگر با ورقهای ضخیم فولادی، بودجهٔ محدود و محیط کارگاهی معمولی سروکار دارید، هوابرش گزینهای ایدهآل و مقرونبهصرفه خواهد بود. اما اگر دقت فوقالعاده، کیفیت برش عالی، سرعت بالا در ضخامتهای نازک یا برش فلزات غیرآهنی برایتان اولویت دارد، بهتر است به سراغ لیزر، پلاسما یا واترجت بروید. توصیهٔ نهایی ما این است که پیش از هر اقدامی، نیازهای واقعی خود را به دقت شناسایی کنید، با کارشناسان فنی مشورت نمایید و با انجام تستهای عملی و محاسبهٔ هزینهٔ کل مالکیت (TCO) در بازهٔ ۳ تا ۵ ساله، تصمیمی هوشمندانه و مبتنی بر واقعیتهای اقتصادی و فنی بگیرید.