
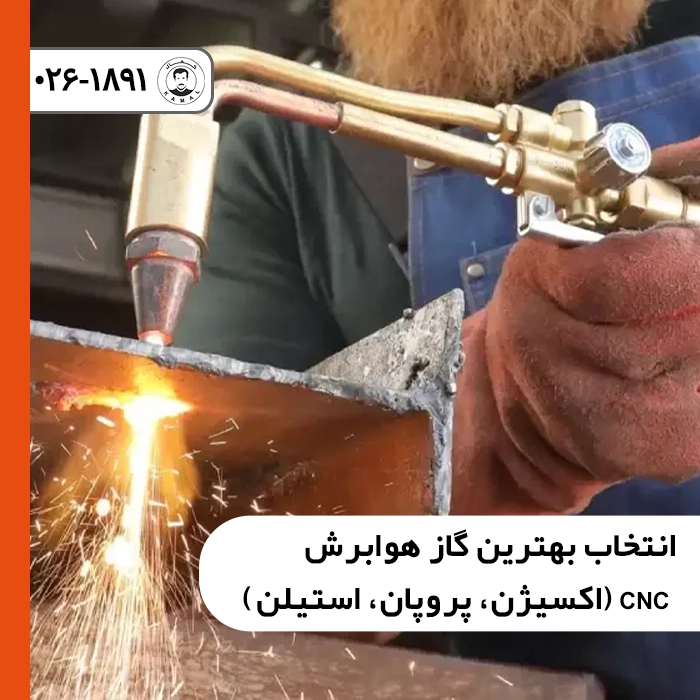
در فرایند برشکاری با دستگاه هوابرش CNC، گاز سوختی نقشی حیاتی و تعیینکننده در کیفیت، سرعت و هزینهی برش ایفا میکند. انتخاب گاز مناسب، نه تنها بر دقت و کیفیت لبهی برش تأثیر میگذارد، بلکه مستقیماً بر مصرف اکسیژن، هزینههای عملیاتی و حتی ایمنی کار تأثیر دارد. سه گزینهی اصلی که در این حوزه با یکدیگر رقابت میکنند، استیلن، پروپان و اکسیژن هستند که هرکدام نقاط قوت و ضعف خاص خود را دارند.
در این مقاله، قصد داریم به طور جامع این سه گزینه را مقایسه کنیم و به شما کمک کنیم تا بر اساس نیازهای خاص پروژهی خود، بهترین انتخاب را داشته باشید. ابتدا اصول عملکرد هر گاز را توضیح میدهیم. سپس آنها را از جنبههای مختلف شامل دمای شعله، سرعت برش، هزینهها، کیفیت برش، ایمنی و تجهیزات مورد نیاز مقایسه میکنیم. در نهایت، با جمعبندی دو بخشی و پاسخ به سؤالات رایج، شما را برای انتخاب آگاهانه راهنمایی خواهیم کرد.
پس اگر به دنبال درک کامل از تفاوتهای گازهای هوابرش و انتخاب بهترین گزینه برای پروژهی خود هستید، تا انتهای این مقاله با ما همراه باشید.
فهرست مقاله
اصول عملکرد گازهای هوابرش
در فرایند هوابرش یا برش اکسیگازی، از ترکیب اکسیژن و یک گاز سوختی برای ایجاد شعله با حرارت بسیار بالا استفاده میشود. در این روش، ابتدا گاز سوختی فلز را تا دمای اشتعال (حدود ۹۰۰ تا ۱۲۰۰ درجه سانتیگراد) گرم میکند و سپس با اضافه شدن جریان اکسیژن پرفشار، واکنش اکسیداسیون شدیدی آغاز میشود. در این واکنش، خود فلز به عنوان سوخت عمل میکند و مواد مذاب از محل برش خارج میشوند .
اکسیژن در این فرایند، نقش اکسیدکننده و عامل اصلی برش را ایفا میکند و گاز سوختی، وظیفهی پیشگرمایش فلز را بر عهده دارد. بنابراین، انتخاب گاز سوختی، تأثیر مستقیمی بر سرعت پیشگرمایش، دمای نهایی شعله و در نتیجه، سرعت و کیفیت برش دارد. گازهای سوختی رایج در هوابرش شامل استیلن، پروپان، پروپیلن و گاز طبیعی هستند که در این مقاله، دو گزینهی اصلی یعنی استیلن و پروپان را به همراه نقش اکسیژن مقایسه میکنیم .
مقایسه گاز استیلن و پروپان در هوابرش
دمای شعله و حرارت
استیلن با دمای شعلهای حدود ۳۱۰۰ تا ۳۵۰۰ درجه سانتیگراد (بسته به منبع)، گرمترین گاز سوختی موجود برای هوابرش محسوب میشود . این دمای بالا، باعث میشود که فرایند پیشگرمایش در استیلن بسیار سریعتر از پروپان انجام شود و زمان شروع برش کاهش یابد . حدود ۴۰ درصد از حرارت شعله استیلن در مخروط داخلی متمرکز است که این ویژگی، آن را برای برشهای سریع و دقیق بسیار مناسب میکند .
پروپان اما دمای شعلهای حدود ۲۸۰۰ درجه سانتیگراد دارد که پایینتر از استیلن است . حرارت شعله پروپان منتشرتر است و تنها حدود ۱۰ درصد از حرارت در مخروط داخلی متمرکز میشود . به همین دلیل، زمان پیشگرمایش در پروپان طولانیتر است و فرایند برش با سرعت کمتری آغاز میشود . با این حال، پروپان توزیع حرارت یکنواختتری دارد و برای کاربردهای گرمکاری و برشهای با ضخامت بالا، عملکرد مطلوبی ارائه میدهد .
سرعت و کیفیت برش
استیلن به دلیل دمای بالاتر و تمرکز حرارت در مخروط داخلی، سرعت برش بالاتری نسبت به پروپان دارد . این ویژگی، استیلن را برای برشهای سریع و پیوسته، به ویژه روی ورقهای نازک و متوسط، به گزینهای ایدهآل تبدیل میکند. کیفیت برش با استیلن معمولاً بسیار خوب است و لبههای تمیزتری ایجاد میکند، هرچند ممکن است در برخی موارد، لبهها کمی بیش از حد گرم شوند .
پروپان اگرچه سرعت برش کمتری دارد، اما کیفیت برش بسیار بالایی ارائه میدهد و لبههای برش تمیز و با کیفیتی ایجاد میکند . این گاز برای برش ورقهای ضخیم (بیش از ۵۰ میلیمتر) بسیار مناسب است و در این ضخامتها، عملکرد اقتصادیتری نسبت به استیلن دارد . پروپان برای برشهای طولانی و مداوم، گزینهای عالی محسوب میشود.
هزینهها و مصرف اکسیژن
یکی از مهمترین تفاوتهای این دو گاز، در هزینهها و نسبت مصرف اکسیژن است.
استیلن گرانترین گاز سوختی است و کپسولهای آن به دلیل وجود استون و مادهی متخلخل برای تثبیت گاز، هزینهی تولید و نگهداری بالایی دارند . با این حال، استیلن به ازای هر واحد گاز سوخت، اکسیژن کمتری مصرف میکند. نسبت حجمی اکسیژن به استیلن برای دستیابی به شعلهی خنثی، حدود ۱ به ۱/۲ است .
پروپان به مراتب ارزانتر از استیلن است و در دسترستر است . با این حال، پروپان برای رسیدن به دمای مطلوب شعله، به اکسیژن بیشتری نیاز دارد. نسبت حجمی اکسیژن به پروپان حدود ۴ به ۱ است . این مصرف بالای اکسیژن، بخشی از صرفهجویی هزینهی گاز سوخت را جبران میکند و ممکن است در بلندمدت، هزینههای کلی را افزایش دهد . با این حال، به دلیل قیمت پایینتر پروپان، همچنان در بسیاری از کاربردهای صنعتی، اقتصادیتر از استیلن است .
ایمنی و تجهیزات مورد نیاز
استیلن گازی ناپایدار و حساس به ضربه است که در کپسولهای مخصوص با استون و مادهی متخلخل نگهداری میشود . این گاز بسیار قابل اشتعال است و فشار خروجی آن نباید از ۱۵ PSI تجاوز کند، زیرا در فشارهای بالاتر، ناپایدار شده و خطر انفجار دارد . استیلن سبکتر از هوا است و در صورت نشت، به سمت بالا حرکت میکند و از محیط خارج میشود . همچنین استیلن مستعد پسزدگی شعله (Flashback) است و استفاده از شیرهای یکطرفه (Flashback Arrestor) در تجهیزات آن ضروری است .
پروپان گازی پایدارتر و ایمنتر از استیلن است و در کپسولهای معمولی نگهداری میشود . با این حال، پروپان سنگینتر از هوا است و در صورت نشت، در کف کارگاه جمع میشود و خطر آتشسوزی و خفگی را افزایش میدهد . پروپان فشار بالاتری نسبت به استیلن دارد و به رگولاتورهای مخصوص نیاز دارد . همچنین شیلنگهای مورد استفاده با پروپان باید از نوع Grade T باشند تا در برابر روغنهای موجود در گاز مقاوم باشند و شیلنگهای معمولی استیلن (Grade R) را حل نمیکنند . نازلهای برش پروپان نیز با نازلهای استیلن متفاوت هستند و معمولاً دو تکه طراحی میشوند .
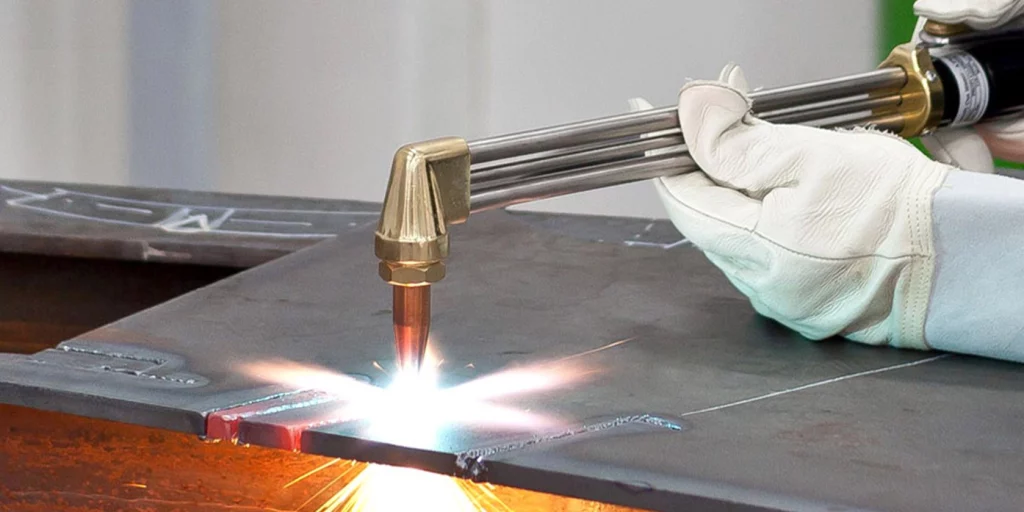
نقش گاز اکسیژن در هوابرش
اکسیژن در هوابرش، نقش دوگانهای ایفا میکند. اولاً، به عنوان اکسیدکننده در واکنش شیمیایی با فلز شرکت میکند و باعث تولید گرمای شدید و اکسیداسیون فلز میشود. ثانیاً، جریان اکسیژن پرفشار، مواد مذاب و اکسیدهای تشکیلشده را از محل برش خارج میکند . بنابراین، کیفیت و خلوص اکسیژن تأثیر مستقیمی بر سرعت و کیفیت برش دارد. اکسیژن با خلوص پایین، نه تنها سرعت برش را کاهش میدهد، بلکه کیفیت لبهی برش را نیز تحت تأثیر قرار داده و باعث ایجاد سرباره میشود.
جمعبندی و راهنمای انتخاب
انتخاب بین استیلن و پروپان در هوابرش CNC، به عوامل متعددی بستگی دارد که در جدول زیر به طور خلاصه مقایسه شدهاند:
| معیار | استیلن | پروپان |
|---|---|---|
| دمای شعله | ۳۱۰۰-۳۵۰۰ درجه سانتیگراد | ۲۸۰۰ درجه سانتیگراد |
| سرعت برش | بالا | پایینتر |
| کیفیت برش | خوب (مناسب ورقهای نازک و متوسط) | عالی (مناسب ورقهای ضخیم) |
| زمان پیشگرمایش | کوتاه | طولانی |
| مصرف اکسیژن | کم (نسبت ۱:۱/۲) | زیاد (نسبت ۱:۴) |
| هزینه گاز سوخت | بالا | پایین |
| ایمنی | خطرناکتر (ناپایدار، پسزدگی) | ایمنتر (پایدار) |
| تجهیزات مورد نیاز | شیلنگ Grade R، نازل یکتکه، شیر یکطرفه | شیلنگ Grade T، نازل دو تکه، رگولاتور مخصوص |
| کاربرد ویژه | جوشکاری گازی، برش سریع | برش ورقهای ضخیم، گرمکاری، برشهای طولانی |
استیلن را انتخاب کنید اگر:
به سرعت برش بالا و زمان پیشگرمایش کوتاه نیاز دارید.
با ورقهای نازک تا متوسط (تا حدود ۵۰ میلیمتر) کار میکنید.
به جوشکاری گازی نیز نیاز دارید (استیلن تنها گاز مناسب برای جوشکاری است).
بودجهی محدودی برای خرید تجهیزات ندارید (هرچند هزینه گاز بالاتر است).
پروپان را انتخاب کنید اگر:
با ورقهای بسیار ضخیم (بالای ۵۰ میلیمتر) کار میکنید.
هزینهی گاز سوخت برایتان اهمیت دارد (پروپان ارزانتر است).
به برشهای طولانی و مداوم نیاز دارید.
ایمنی بالاتر برایتان اولویت است (پروپان پایدارتر است).
به گرمکاری قطعات نیز نیاز دارید (پروپان توزیع حرارت یکنواختتری دارد).
سخن پایانی
انتخاب بهترین گاز هوابرش CNC، به نیازهای خاص پروژه، نوع ماده، ضخامت، بودجه و اولویتهای شما بستگی دارد. استیلن با دمای بالا و سرعت برش سریع، گزینهای ایدهآل برای برشهای سریع، جوشکاری و ورقهای نازک تا متوسط است، اما هزینهی بالاتر، مصرف کمتر اکسیژن و خطرات ایمنی بیشتر از چالشهای آن محسوب میشود. پروپان با وجود دمای پایینتر و سرعت کمتر، کیفیت برش عالی، هزینهی اقتصادیتر و ایمنی بالاتر را برای برش ورقهای ضخیم و کاربردهای طولانیمدت ارائه میدهد، هرچند مصرف اکسیژن بیشتری دارد و به تجهیزات خاصی نیاز دارد. اکسیژن نیز با خلوص بالا، به عنوان قلب فرایند برش، نقشی حیاتی در کیفیت نهایی دارد و نباید از کیفیت آن غافل شد.
توصیهٔ نهایی ما این است که پیش از انتخاب، ضخامت و نوع ورق، حجم تولید، بودجه و الزامات ایمنی را به دقت بررسی کنید. در بسیاری از کارگاههای حرفهای، از هر دو گاز به صورت مکمل استفاده میشود تا برای هر نوع سفارش، بهترین ابزار ممکن در دسترس باشد. با انتخاب آگاهانه، میتوانید بهرهوری و کیفیت برش را به حداکثر برسانید.