
در صنعت برش فلزات، انتخاب بین روشهای مختلف برش یکی از تصمیمگیریهای اساسی است که تأثیر مستقیمی بر کیفیت، بهرهوری و هزینههای تولید دارد. دو روش پرکاربرد در این حوزه، هوابرش CNC (برش اکسیگازی) و برش لیزر CNC هستند که هرکدام فلسفهٔ کاملاً متفاوتی دارند. هوابرش به عنوان قدیمیترین روش برش صنعتی، همچنان در صنایع سنگین و برش فلزات ضخیم کاربرد دارد، در حالی که برش لیزر به عنوان مدرنترین و دقیقترین روش، انتخاب اول بسیاری از صنایع پیشرفته محسوب میشود.
اما سؤال اصلی این است: کدام یک از نظر دقت و هزینه گزینهٔ بهتری است؟ پاسخ، ساده نیست و به عواملی مانند ضخامت ورق، نوع فلز، حجم تولید، کیفیت مورد نیاز و بودجهٔ در دسترس بستگی دارد. در این مقاله، قصد داریم به طور جامع و بیطرفانه، دقت و هزینههای این دو روش را از جنبههای مختلف بررسی کنیم و در نهایت، راهنمایی عملی برای انتخاب بهترین روش ارائه دهیم.
پس اگر به دنبال درک کامل از تفاوتهای دقت و هزینه در هوابرش و لیزر هستید، تا انتهای این مقاله با ما همراه باشید.
فهرست مقاله
اصول عملکرد؛ دو روش با ماهیت کاملاً متفاوت
پیش از هر مقایسهای، باید بدانیم که این دو روش بر چه اصولی کار میکنند، زیرا ریشهٔ تمام تفاوتها در همین اصول نهفته است.
هوابرش (Oxy-Fuel Cutting) یک روش برش حرارتی-شیمیایی است که از ترکیب دو گاز یعنی اکسیژن و یک گاز سوختی (معمولاً استیلن یا پروپان) برای ایجاد شعله با حرارت بسیار بالا استفاده میکند. در این روش، ابتدا گاز سوختی فلز را تا دمای اشتعال (حدود ۹۰۰ تا ۱۲۰۰ درجه سانتیگراد) گرم میکند و سپس با اضافه شدن جریان اکسیژن پرفشار، واکنش اکسیداسیون شدیدی آغاز میشود. در این واکنش، خود فلز به عنوان سوخت عمل میکند و مواد مذاب و اکسیدهای تشکیل شده از محل برش خارج میشوند. هوابرش عمدتاً برای برش فلزات آهنی (آهن و فولاد) کاربرد دارد و یکی از بزرگترین مزیتهای آن، توانایی برش ورقهای بسیار ضخیم با هزینهای نسبتاً پایین است.
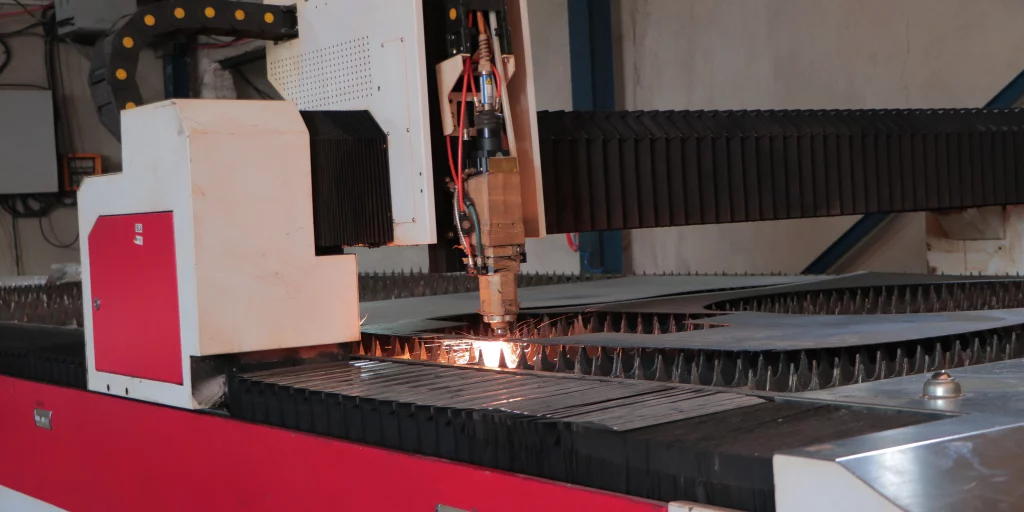
برش لیزر اما یک روش برش حرارتی-نوری است که از یک پرتو نور متمرکز با توان بالا برای ذوب و تبخیر مواد استفاده میکند. در این روش، لیزر با طولموج کوتاه، انرژی حرارتی بسیار بالایی را در نقطهٔ کانونی متمرکز میکند و باعث میشود که ماده به سرعت ذوب شده و توسط گاز کمکی (معمولاً نیتروژن، اکسیژن یا هوای فشرده) از محل برش خارج شود. برش لیزر یکی از مدرنترین و دقیقترین روشهای برش است که قابلیت برش انواع فلزات و حتی غیرفلزات مانند MDF، پلکسیگلاس و مواد پلاستیکی را دارد.
مقایسه دقت و کیفیت؛ کدام روش دقیقتر است؟
دقت ابعادی و تلرانس
برش لیزر از نظر دقت ابعادی، به مراتب برتر از هوابرش است. تلرانس قابل دستیابی در برش لیزر حدود ۰/۱ میلیمتر است، در حالی که هوابرش دقتی در محدودهٔ ۰/۵ تا ۱ میلیمتر ارائه میدهد. این تفاوت چشمگیر، به ماهیت پرتو متمرکز لیزر بازمیگردد که قطر بسیار کوچکی دارد و میتواند جزئیات ظریف و گوشههای تیز را با دقت بالا برش دهد. در مقابل، شعلهٔ هوابرش پهنتر و کنترل آن دشوارتر است.
کیفیت لبه برش
کیفیت لبه برش در لیزر به مراتب بهتر از هوابرش است. برش لیزر لبهای بسیار صاف، یکنواخت و عاری از پلیسه ایجاد میکند که معمولاً نیازی به پرداخت کاری ندارد. سطح برش لیزر تمیز است و زاویهٔ شیب بسیار کمی دارد. در مقابل، هوابرش لبهای با زبری بالا، زاویه شیب زیاد و نیاز به پردازش مجدد ایجاد میکند. همچنین هوابرش حجم زیادی سرباره و پاشش مواد مذاب تولید میکند که باید پس از برش تمیز شوند.
منطقهٔ متأثر از حرارت (HAZ)
برش لیزر منطقهٔ متأثر از حرارت بسیار کوچکی ایجاد میکند که تغییرات متالورژیکی را به حداقل میرساند و تاببردگی قطعه را کاهش میدهد. در مقابل، هوابرش منطقهٔ متأثر از حرارت بسیار وسیعتری ایجاد میکند که میتواند ساختار فلز را تغییر داده و باعث ایجاد تنشهای پسماند و کاهش مقاومت خوردگی شود.
| معیار دقت | هوابرش CNC | برش لیزر CNC |
|---|---|---|
| تلرانس ابعادی | ۰/۵ تا ۱ میلیمتر | ۰/۱ میلیمتر |
| کیفیت لبه برش | معمولی (نیاز به پرداخت کاری) | عالی (بدون نیاز به پرداخت کاری) |
| زاویه شیب برش | زیاد | بسیار کم |
| منطقهٔ متأثر از حرارت | وسیع | بسیار کوچک |
| تولید سرباره و پلیسه | زیاد | کم |
مقایسه هزینهها؛ کدام روش اقتصادیتر است؟
هزینهٔ سرمایهگذاری اولیه
هزینهٔ تجهیزات اولیه در برش لیزر به مراتب بالاتر از هوابرش است. برش لیزر به دستگاههای پیشرفته با تکنولوژی پیچیده نیاز دارد که سرمایهگذاری اولیهٔ سنگینی را طلب میکند، در حالی که هوابرش با تجهیزات سادهتر و ارزانتر قابل راهاندازی است.
هزینهٔ عملیاتی و مواد مصرفی
تفاوت اصلی در هزینههای عملیاتی است. هوابرش به اکسیژن و گاز سوختی (استیلن یا پروپان) نیاز دارد که هزینهٔ نسبتاً پایینی دارند. همچنین قطعات مصرفی هوابرش (نازل و سرپیک) ارزانتر هستند.
برش لیزر اما هزینههای عملیاتی بیشتری دارد. مصرف انرژی در لیزر بالاست و گازهای کمکی (نیتروژن یا اکسیژن) هزینهٔ قابلتوجهی دارند. با این حال، پیشرفتهای جدید مانند برش با هوای فشرده در لیزرهای فیبر پرقدرت، امکان کاهش هزینههای گاز را فراهم کرده است. بر اساس دادههای منتشرشده، استفاده از هوای فشرده بهینهشده در برش لیزر استیل ضدزنگ، میتواند سالانه تا ۴۵,۰۰۰ دلار صرفهجویی در هزینههای گاز به همراه داشته باشد و هزینهٔ سالانه را تا ۵۹/۸ درصد نسبت به نیتروژن کاهش دهد.
هزینههای پنهان و پس از برش
یکی از نکات مهم در مقایسه هزینهها، هزینههای پس از برش است. هرچند هزینهٔ برش هوابرش پایینتر است، اما قطعات برشخورده با هوابرش معمولاً نیاز به عملیات ثانویه مانند سنگزنی، پلیسهگیری و تمیزکاری دارند که زمان و هزینهٔ نیروی کار را افزایش میدهد. در مقابل، قطعات برشخورده با لیزر معمولاً بدون نیاز به پرداخت کاری، مستقیماً به مرحله جوشکاری یا مونتاژ میروند که در بلندمدت صرفهجویی قابلتوجهی ایجاد میکند.
| معیار هزینه | هوابرش CNC | برش لیزر CNC |
|---|---|---|
| سرمایهگذاری اولیه | پایین | بالا |
| هزینهٔ مواد مصرفی | پایین (گازهای سوختی) | متوسط تا بالا (گاز کمکی، انرژی) |
| هزینهٔ نگهداری | پایین | متوسط |
| هزینه پس از برش | بالا (نیاز به پرداخت کاری) | بسیار پایین (بدون پرداخت کاری) |
ضخامت و نوع مواد قابل برش
ضخامت قابل برش
هوابرش در برش ورقهای بسیار ضخیم (تا ۳۰۰ میلیمتر و حتی بیشتر) عملکرد فوقالعادهای دارد و در این ضخامتها، اقتصادیترین روش محسوب میشود. برش لیزر اما برای ضخامتهای نازک تا متوسط (معمولاً تا حدود ۲۵ تا ۳۰ میلیمتر برای فولاد) طراحی شده است و در ضخامتهای بالاتر، با کاهش کیفیت و افزایش هزینه مواجه میشود. البته لیزرهای فیبر پرقدرت جدید، توانایی برش ضخامتهای بیشتری را نیز دارند.
نوع مواد قابل برش
هوابرش فقط برای فلزات آهنی (آهن و فولاد) کارایی دارد و قادر به برش فلزات غیرآهنی مانند آلومینیوم، مس، برنج و استیل ضدزنگ نیست. برش لیزر اما میتواند طیف گستردهای از فلزات (از جمله استیل، آلومینیوم، مس، برنج و تیتانیوم) و همچنین غیرفلزات (مانند MDF، پلکسیگلاس و مواد پلاستیکی) را برش دهد.
چه زمانی هوابرش را انتخاب کنیم و چه زمانی لیزر؟
هوابرش CNC را انتخاب کنید اگر:
با فلزات آهنی و بسیار ضخیم (بالای ۲۵ میلیمتر) کار میکنید.
بودجهٔ محدودی دارید و هزینهٔ اولیه و نگهداری برایتان اهمیت دارد.
نیاز به دقت فوقالعاده ندارید و کیفیت متوسط برایتان قابل قبول است.
با قطعاتی کار میکنید که آلوده، زنگزده یا رنگشده هستند.
برش لیزر CNC را انتخاب کنید اگر:
به دقت و کیفیت لبه برش بالاتری نیاز دارید و تلرانسهای زیر ۰/۲ میلیمتر برایتان حیاتی است.
با فلزات غیرآهنی مانند آلومینیوم، مس و استیل ضدزنگ کار میکنید.
سرعت بالا و بهرهوری برایتان اولویت است (لیزر در ضخامتهای نازک تا ۱۰ برابر سریعتر است).
نیاز به برش جزئیات ظریف و پیچیده دارید.
با ضخامتهای نازک تا متوسط (زیر ۲۵ میلیمتر) کار میکنید.
در بلندمدت به دنبال کاهش هزینههای پس از برش و حذف عملیات ثانویه هستید.
سخن پایانی
هوابرش CNC و برش لیزر، هر دو روشهای قدرتمند برش فلزات هستند، اما پاسخ به سؤال «کدام یک از نظر دقت و هزینه بهتر است؟» به نیازهای خاص پروژه بستگی دارد. برش لیزر با دقت فوقالعاده (تلرانس ۰/۱ میلیمتر)، کیفیت لبه عالی بدون نیاز به پرداخت کاری، منطقهٔ متأثر از حرارت بسیار کوچک و قابلیت برش طیف گستردهای از مواد، برای صنایع پیشرفته، قطعات با جزئیات ظریف و کاربردهای با ضخامت نازک تا متوسط، انتخاب ایدهالی است. با این حال، سرمایهگذاری اولیه و هزینههای عملیاتی بالاتر، از چالشهای آن محسوب میشود. پیشرفتهای اخیر مانند برش با هوای فشرده، تا حدی هزینههای گاز را کاهش داده است، اما همچنان لیزر در مقایسه با هوابرش، سرمایهگذاری سنگینتری میطلبد.
در مقابل، هوابرش با هزینهٔ اولیه و عملیاتی پایین، توانایی برش فلزات بسیار ضخیم (تا ۳۰۰ میلیمتر) و کارکرد مؤثر روی قطعات آلوده، زنگزده یا رنگشده، برای صنایع سنگین، پروژههای با بودجهٔ محدود و کاربردهایی که کیفیت و دقت فوقالعاده اولویت ندارد، گزینهای اقتصادی و کارآمد محسوب میشود. با این حال، دقت پایینتر، کیفیت متوسط لبه (نیاز به پرداخت کاری)، منطقهٔ متأثر از حرارت وسیع و محدودیت در برش فلزات غیرآهنی، از نقاط ضعف آن است.
توصیهٔ نهایی ما این است که پیش از تصمیمگیری، ضخامت و نوع ماده، حجم تولید، بودجه و الزامات کیفی را با دقت بررسی کنید. در بسیاری از کارگاههای پیشرفته، از هر دو روش به صورت مکمل استفاده میشود تا برای هر نوع سفارش، بهترین ابزار ممکن در دسترس باشد.