
در صنعت نوین ماشینکاری و تولید قطعات، دستگاههای سیانسی نقش بسیار پررنگی ایفا میکنند و در این میان، کیفیت نهایی خروجی وابستگی مستقیمی به دقت در مرحله پیشتولید و ترسیم نقشه دارد. طراحی برای برش لیزر نیازمند شناخت دقیق رفتار مواد، محدودیتهای حرارتی و تلورانسهای ابعادی دستگاه است تا از هدررفت سرمایه و ایجاد ضایعات جلوگیری شود. یک ترسیم اصولی و استاندارد، نه تنها سرعت تولید را افزایش میدهد، بلکه کیفیت لبههای کار و یکپارچگی قطعه را نیز به طور کامل تضمین میکند. در این مقاله تخصصی قصد داریم تمام ابعاد این موضوع مهم را بررسی کنیم و به مباحثی نظیر اصول اولیه و اهمیت طراحی برای برش لیزر، تاثیر مستقیم ضخامت ماده بر طراحی قطعه، رعایت حداقل فاصله مجاز بین خطوط برش، گرد کردن گوشهها برای جلوگیری از شکست قطعه، استانداردهای ابعادی برای ایجاد سوراخ و شیار، پیوسته بودن خطوط و حذف خطوط تکراری در فایل و در نهایت آمادهسازی و انتخاب قالب مناسب برای فایل نهایی بپردازیم تا مسیر تولید شما با بالاترین سطح بهرهوری طی شود.
فهرست مقاله
اصول اولیه و اهمیت طراحی برای برش لیزر
فرایند ماشینکاری با پرتو نوری بر پایه تمرکز چگالی انرژی بسیار بالا روی سطح ماده شکل میگیرد. این حرارت متمرکز باعث ذوب یا تبخیر ماده در مسیر حرکت پرتو میشود. اهمیت نقشهکشی و ترسیم در این مرحله خود را نشان میدهد؛ زیرا هرگونه خطای محاسباتی یا ترسیمی، مستقیماً به شکل سوختگی، تغییر شکل حرارتی یا عدم تطابق ابعادی در قطعه نهایی نمود پیدا میکند. برای دستیابی به یک خروجی بینقص و صنعتی، رعایت مجموعهای از الزامات اولیه توسط طراحان ضروری است.
- شناخت دقیق متریال و واکنش ساختاری آن در برابر حرارت متمرکز دستگاه.
- در نظر گرفتن ضخامت خط برش و انجام عملیات جبرانسازی در نرمافزارهای مهندسی.
- کاهش پیچیدگیهای غیرضروری در مسیر حرکت پرتو برای بالا بردن سرعت و راندمان عملیات.
با در نظر گرفتن این الزامات کلیدی در همان مراحل ابتدایی کار، مهندسان و طراحان صنعتی میتوانند از بروز مشکلات ساختاری در حین عملیات جلوگیری کنند. این رویکرد پیشگیرانه تخصصی، علاوه بر ارتقای چشمگیر کیفیت محصول، هزینههای جانبی ناشی از دوبارهکاری و مصرف بیش از حد مواد اولیه (پرت کار) را به شدت کاهش میدهد و حاشیه سود تولید را به حداکثر میرساند.
تاثیر مستقیم ضخامت ماده بر طراحی قطعه
یکی از متغیرهای اساسی که در زمان نقشهکشی باید به دقت مورد ارزیابی قرار گیرد، ضخامت ورق یا متریال خام است. با افزایش ضخامت ماده، رفتار پرتو نوری تغییر کرده و میزان حرارت انتقالی به بدنه قطعه بیشتر میشود. همچنین پدیدهای به نام پهنای برش یا عرض شیار وجود دارد که با ضخامت رابطه مستقیم دارد؛ به این معنا که هرچه ورق ضخیمتر باشد، مقدار بیشتری از ماده در حین عملیات تبخیر شده و از بین میرود. برای کنترل این رفتار طبیعی و حفظ دقت ابعادی، مهندسان باید نکات فنی مشخصی را در فایل خود لحاظ کنند:
- محاسبه و اعمال دقیق تلورانسهای هندسی بر اساس ضخامت ورق برای قطعاتی که باید درون یکدیگر مونتاژ شوند.
- پرهیز از طراحی قطعات و جزئیات بسیار ظریف در ورقهای ضخیم به دلیل خطر ذوبشدگی کامل آن بخش.
- در نظر گرفتن زمان نفوذ اولیه پرتو در ضخامتهای بالا و اختصاص فضای مناسب برای نقطه شروع عملیات.
با درک درست از رابطه میان ضخامت ماده و رفتار دستگاه، طراح میتواند از بروز خطاهای مونتاژی در مراحل بعدی تولید جلوگیری کند. تطابق دادن طرح با مشخصات فیزیکی متریال، نشاندهنده تخصص بالا در فرایند قطعهسازی است و تضمین میکند که خروجی نهایی، دقیقاً با نیازهای پروژه و استانداردهای صنعتی همخوانی داشته باشد.
رعایت حداقل فاصله مجاز بین خطوط برش
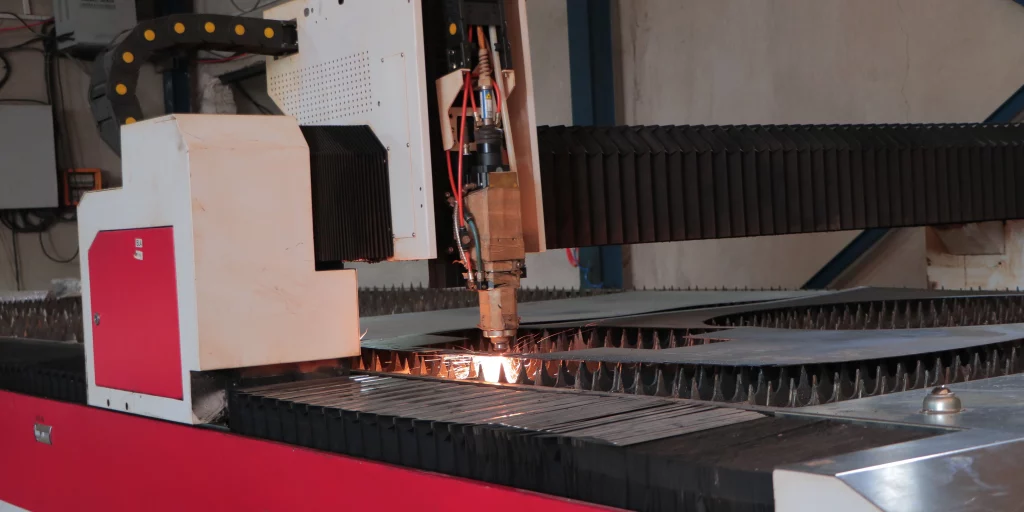
از جمله چالشهای رایج در تولید قطعات شبکهای یا دارای طرحهای پیچیده، قرارگیری خطوط ماشینکاری در فاصله بسیار نزدیک به یکدیگر است. زمانی که پرتو نوری دو مسیر بسیار نزدیک را طی میکند، بخش میانی این دو مسیر تحت تاثیر حرارت مضاعف قرار میگیرد. این تجمع حرارتی میتواند باعث سوختگی، تغییر رنگ شدید، تاب برداشتن ورق و در موارد بحرانی، ذوب شدن کامل دیواره میانی شود. به عنوان یک قاعده کلی و استاندارد در این صنعت، فاصله بین دو مسیر مجاور نباید از ضخامت ورق کمتر باشد. رعایت این حریم ایمن به ساختار ماده اجازه میدهد تا پایداری فیزیکی خود را حفظ کرده و حرارت را به درستی دفع کند. در قطعات حساس که نیاز به شبکههای بسیار ریز دارند، استفاده از تکنیکهای خنککاری یا تغییر مسیر هوشمندانه حرکت پرتو ضروری است.
گرد کردن گوشهها برای جلوگیری از شکست قطعه
طراحی گوشههای کاملا تیز و زاویهدار (زاویه نود درجه یا کمتر) یکی از عوامل اصلی ایجاد ضعف ساختاری در قطعات تولیدی است. در علم مقاومت مصالح، گوشههای تیز به عنوان نقاط تمرکز تنش شناخته میشوند و کوچکترین فشار یا ضربه فیزیکی در زمان مونتاژ یا استفاده، میتواند منجر به ایجاد ترک و شکستگی از همان نقطه شود. علاوه بر این، در زمان ماشینکاری، توقف لحظهای هد دستگاه برای تغییر جهت در زاویههای تیز، باعث تجمع حرارت و سوختگی لبهها میشود. اعمال قوسهای ملایم و مهندسیشده در این نواحی مزایای متعددی به همراه دارد:
- پخش شدن یکنواخت تنشهای مکانیکی در سراسر بدنه قطعه و افزایش طول عمر مفید آن.
- حرکت پیوسته و بدون توقف دستگاه که منجر به ایجاد لبههای بسیار صاف و باکیفیت میشود.
- کاهش قابل توجه خطر بریدگی دست اپراتورها در زمان جابهجایی و مونتاژ قطعات صنعتی.
بهرهگیری از این تکنیک ساده اما حیاتی، مقاومت مکانیکی محصول را به شکل چشمگیری ارتقا میدهد. یک طراح حرفهای همواره تلاش میکند تا با جایگزین کردن زوایای تند با قوسهای استاندارد، علاوه بر بهبود ظاهر قطعه، شرایط را برای یک تولید روان، ایمن و بینقص فراهم سازد.
استانداردهای ابعادی برای ایجاد سوراخ و شیار
طراحی سوراخها و شیارهای داخلی در قطعات صنعتی، نیازمند رعایت تناسبات دقیق با ضخامت متریال است. یکی از اشتباهاتی که منجر به خرابی کار میشود، طراحی سوراخهایی با قطر کمتر از ضخامت ورق است. در این حالت، حرارت ناشی از نفوذ اولیه پرتو فضایی برای خروج پیدا نمیکند و باعث دفرمه شدن سوراخ یا پاشش مواد مذاب به سطح کار میشود. برای دستیابی به سوراخهای کاملاً گرد و دقیق، قطر سوراخ باید همواره برابر یا بزرگتر از ضخامت ورق در نظر گرفته شود. همچنین در مورد شیارهای طولانی، عرض شیار باید از قانون مشابهی پیروی کند تا پایداری هندسی قطعه در برابر تنشهای حرارتی حفظ شود.
سخن پایانی
فرایند طراحی برای برش لیزر تنها به کشیدن چند خط ساده در نرمافزارهای مهندسی محدود نمیشود؛ بلکه نیازمند درک عمیقی از رفتار مواد، محدودیتهای ماشینکاری و اصول تولید صنعتی است. همانطور که در این راهنمای جامع بررسی کردیم، توجه به جزئیاتی مانند در نظر گرفتن تاثیر ضخامت ورق، رعایت فواصل مجاز بین خطوط، شعاعزدایی اصولی گوشهها و استانداردهای ایجاد حفره میتواند تفاوت میان یک قطعه بینقص و یک قطعه ضایعاتی را رقم بزند. تخصص و دقت در این حوزه، به شکل مستقیمی باعث کاهش هزینههای تولید، صرفهجویی در مصرف مواد اولیه و افزایش سرعت مونتاژ در خطوط صنعتی میشود.
در نهایت، یک طراح حرفهای همواره نقشههای خود را پیش از ارسال به کارگاه تولیدی، از نظر یکپارچگی خطوط و فرمتهای استاندارد ارزیابی و بهینهسازی میکند. با رعایت نکات حیاتی و استانداردهای مطرح شده در این مقاله، شما میتوانید با اطمینان کامل طرحهای پیچیده صنعتی را برای تولید انبوه آماده کنید. امیدواریم این نکات تخصصی توانسته باشد مسیر شما را برای رسیدن به تولید قطعات بدون خطا، با کیفیت و کاملاً استاندارد هموارتر سازد.