

دستگاه هوابرش CNC، با وجود قدمت و سادگی ظاهری، یکی از روشهای قدرتمند و مقرونبهصرفه برای برش فلزات آهنی با ضخامتهای بالا محسوب میشود. با این حال، دستیابی به یک برش بینقص و باکیفیت با این دستگاه، نیازمند دانش فنی و تنظیمات دقیق است. بسیاری از کاربران، حتی با داشتن دستگاههای پیشرفته، به دلیل عدم آگاهی از پارامترهای کلیدی و نحوهی تنظیم آنها، با مشکلاتی مانند کیفیت پایین لبه برش، افزایش ضایعات و کاهش بهرهوری مواجه میشوند. درک این نکته ضروری است که کیفیت برش در هوابرش، تا حد زیادی به تنظیم صحیح شعله، سرعت برش و فشار گازها بستگی دارد .
در این مقاله، قصد داریم به طور جامع و گامبهگام، تنظیمات کلیدی برای دستیابی به یک برش بینقص با دستگاه هوابرش CNC را آموزش دهیم. ابتدا به اهمیت تنظیم شعله و نحوهی تشخیص انواع آن میپردازیم و سپس تأثیر پارامترهایی مانند سرعت برش، فشار گازها و کیفیت اکسیژن را بررسی میکنیم. در ادامه، نکات عملی برای عیبیابی و تنظیم دقیق دستگاه ارائه میدهیم و در نهایت، با جمعبندی دو بخشی و پاسخ به سؤالات رایج، شما را برای اجرای یک برش با کیفیت راهنمایی خواهیم کرد.
پس اگر به دنبال درک کامل از تنظیمات دستگاه هوابرش CNC و دستیابی به برشهای دقیق و بینقص هستید، تا انتهای این مقاله با ما همراه باشید.
فهرست مقاله
تنظیم شعله؛ گام اول و اساسی
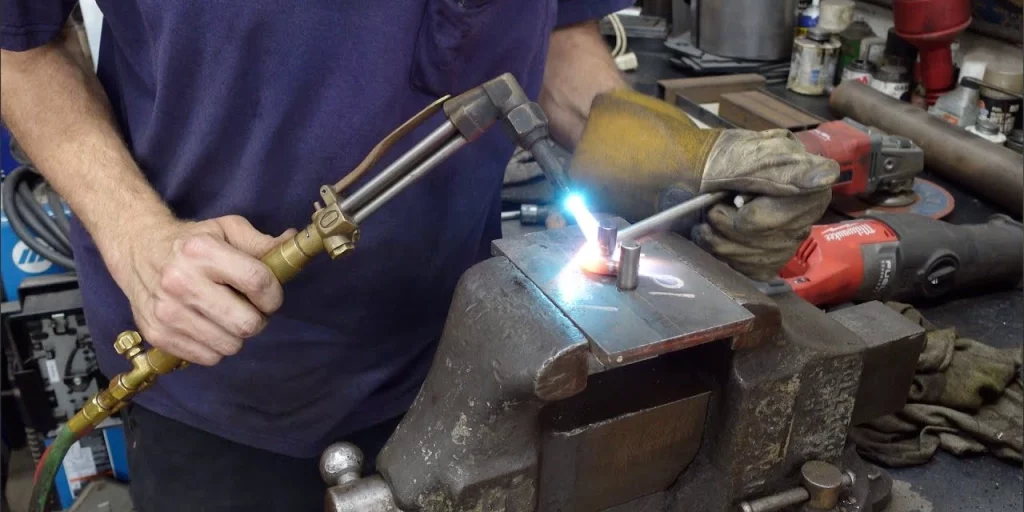
تنظیم شعله، مهمترین و تأثیرگذارترین پارامتر در کیفیت برش هوابرش است. شعلهای که به درستی تنظیم نشده باشد، میتواند کیفیت برش را به شدت کاهش دهد، مصرف گاز را افزایش دهد و حتی به دستگاه آسیب برساند . تنظیم شعله بر اساس ضخامت ماده و نوع گاز مصرفی (معمولاً استیلن یا پروپان) انجام میشود و هدف اصلی، ایجاد شعلهای با دمای کافی و ساختار مناسب برای برش است .
بهطور کلی، سه نوع شعله در دستگاه هوابرش قابل تشخیص است که هرکدام کاربرد و ویژگیهای خاص خود را دارند :
شعله خنثی (Neutral Flame): زمانی ایجاد میشود که نسبت گاز اکسیژن و استیلن در مخلوط، تقریباً برابر باشد. این شعله دارای دو ناحیهی مشخص است: یک مخروط داخلی سفید با نوک گرد و صاف و یک ناحیهی خارجی به رنگ آبی. شعله خنثی به دلیل عدم تغییر در ترکیب شیمیایی فلز، برای برش اکثر فلزات آهنی مناسب است و به عنوان استاندارد تنظیم شعله شناخته میشود .
شعله با گاز اضافی (Carburizing Flame): در شرایطی که مقدار گاز سوخت (استیلن) از اکسیژن بیشتر باشد، این شعله تشکیل میشود. این شعله دارای سه ناحیهی مجزا شامل مخروط داخلی آبی، مخروط میانی سفید و شعله خارجی آبی کمرنگ است. این نوع شعله دمای کمتری دارد و معمولاً برای کاربردهای خاصی مانند جوشکاری یا برش فلزات با ضخامت کم استفاده میشود .
شعله اکسیدکننده (Oxidizing Flame): زمانی که مقدار اکسیژن در مخلوط از گاز سوخت بیشتر باشد، شعلهای با دمای بسیار بالا و ظاهری کوتاهتر و تیزتر ایجاد میشود. این شعله میتواند باعث اکسید شدن و تغییر ترکیب فلز شود و برای برش فولادهای کربنی معمولاً توصیه نمیشود .
برای تنظیم شعله، ابتدا شیرهای اکسیژن و گاز سوخت را به آرامی باز کنید تا شعله مشتعل شود. سپس با تنظیم دقیق شیرها، شعله را به حالت خنثی برسانید. برای اطمینان از تنظیم صحیح، میتوانید با انجام یک برش آزمایشی روی یک قطعهی کوچک، کیفیت برش را بررسی کنید. در مرحلهی تنظیم شعله، همچنین باید به تمیز بودن و عدم گرفتگی نازل نیز توجه داشته باشید؛ زیرا گرفتگی نازل میتواند باعث ایجاد شعلهای نامنظم و کاهش کیفیت برش شود .
کنترل سرعت برش و فشار گازها
پس از تنظیم شعله، دو پارامتر حیاتی دیگر یعنی سرعت برش و فشار گازها (اکسیژن و گاز سوخت) باید به دقت تنظیم شوند. این دو پارامتر، نقش تعیینکنندهای در کیفیت نهایی برش دارند و تنظیم نادرست آنها میتواند منجر به برش ناقص، ایجاد پلیسه و سرباره و یا حتی آسیب به قطعه و دستگاه شود.
۱. سرعت برش (Cutting Speed): انتخاب سرعت مناسب برش، یکی از چالشهای اصلی در هوابرش است. سرعت بسیار بالا باعث میشود که شعله زمان کافی برای نفوذ کامل به فلز نداشته باشد و در نتیجه، برش ناقص و لبههای ناهموار ایجاد شود. از سوی دیگر، سرعت بسیار پایین نیز ضمن کاهش بهرهوری، میتواند باعث ایجاد گرمای بیش از حد، پلیسههای زیاد و حتی تغییر شکل قطعه شود . بهعنوان یک قاعدهی کلی، سرعت برش در هوابرش به عوامل مختلفی مانند نوع ماده، ضخامت ورق و فشار گازها بستگی دارد و معمولاً با آزمون و خطا بر روی یک قطعهی کوچک، میتوان سرعت بهینه را پیدا کرد. سرعت پایهی برش معمولاً در دفترچهی راهنمای دستگاه یا با مشورت با تولیدکنندگان نازل و گازها قابل دستیابی است.
۲. فشار گاز اکسیژن: اکسیژن، نقش اصلی را در فرایند برش هوابرش ایفا میکند. کیفیت و فشار اکسیژن، تأثیر مستقیمی بر سرعت و کیفیت برش دارد. اکسیژن با خلوص پایین، نه تنها سرعت برش را به شدت کاهش میدهد، بلکه کیفیت لبهی برش را نیز تحت تأثیر قرار داده و باعث ایجاد سرباره میشود . بهطور کلی، هرچه خلوص اکسیژن بالاتر باشد، کیفیت برش بهتر است. همچنین فشار اکسیژن باید با توجه به ضخامت و نوع ماده تنظیم شود. فشار پایین، باعث برش ناقص و فشار بالا، میتواند باعث پاشش فلز مذاب و ایجاد برشهای ناهموار شود. تنظیم فشار اکسیژن معمولاً توسط رگولاتور انجام میشود .
۳. فشار گاز سوخت (استیلن یا پروپان): گاز سوخت، وظیفهی گرم کردن اولیهی فلز را بر عهده دارد. در برشهای با ضخامت بالا، زمان پیشگرمایش و مقدار گاز سوخت اهمیت بیشتری پیدا میکند. تنظیم فشار گاز سوخت باید به گونهای باشد که شعلهای پایدار و با حرارت کافی برای ذوب کردن فلز ایجاد شود. در بسیاری از دستگاههای مدرن، تنظیمات گازها به صورت خودکار یا با کمک جدولهای تکنولوژیکی (پارامترهای ذخیرهشده برای مواد و ضخامتهای مختلف) قابل انجام است.
نکات پیشرفته و عیبیابی
برای دستیابی به یک برش بینقص، علاوه بر تنظیمات اولیه، رعایت نکات زیر نیز ضروری است:
کیفیت گاز اکسیژن: همانطور که اشاره شد، خلوص اکسیژن تأثیر بسیار زیادی بر کیفیت برش دارد. بهعنوان مثال، کاهش خلوص اکسیژن از ۹۹/۵ درصد به ۹۸ درصد، میتواند سرعت برش را تا ۲۵ درصد کاهش داده و مصرف اکسیژن را تا ۵۰ درصد افزایش دهد. در برخی موارد، اگر خلوص اکسیژن از ۹۵ درصد پایینتر باشد، فرایند برش با مشکل جدی مواجه خواهد شد .
تنظیم فاصلهی نازل: فاصلهی نازل از سطح قطعه نیز باید به درستی تنظیم شود. فاصلهی بسیار زیاد، باعث پراکندگی شعله و کاهش قدرت برش میشود و فاصلهی بسیار کم نیز میتواند باعث گرفتگی نازل و پاشش فلز مذاب به سمت عقب شود. فاصلهی مناسب معمولاً بسته به ضخامت و نوع نازل، بین ۳ تا ۱۰ میلیمتر است.
تست شعله (Fire Test): قبل از شروع برش اصلی، با انجام یک تست شعله بر روی یک قطعهی کوچک، از صحت تنظیمات خود اطمینان حاصل کنید. در این تست، میتوانید زمان پیشگرمایش، کیفیت شعله و شروع برش را بررسی کنید. در برخی از سیستمهای کنترل CNC، امکان انجام خودکار تست شعله وجود دارد که این کار را بسیار آسانتر میکند .
رسیدگی به عیوب رایج: در صورت مشاهده عیوبی مانند برش ناقص، سربارهی زیاد، یا لبههای ناهموار، به ترتیب زیر عمل کنید:
تنظیم مجدد شعله (بررسی نسبت گازها و تشخیص نوع شعله).
کاهش سرعت برش و افزایش زمان پیشگرمایش.
بررسی فشار و خلوص گاز اکسیژن و گاز سوخت.
بررسی سالم بودن و تمیز بودن نازل و سرپیک.
اطمینان از ثابت بودن فاصلهی نازل از قطعه در کل مسیر برش.
سخن پایانی
دستیابی به یک برش بینقص با دستگاه هوابرش CNC، نتیجهی تنظیم دقیق و هماهنگ چندین پارامتر کلیدی است. مهمترین این پارامترها، تنظیم صحیح شعله (ترجیحاً از نوع خنثی)، انتخاب سرعت برش مناسب و کنترل فشار گازهای اکسیژن و سوخت میباشد. همانطور که بررسی کردیم، کیفیت و خلوص گاز اکسیژن تأثیر بسیار بالایی بر سرعت و کیفیت برش دارد و نباید از آن غافل شد. همچنین با انجام تستهای دورهای و عیبیابی به موقع، میتوان از بروز مشکلات جدی و کاهش کیفیت برش جلوگیری کرد.
توصیهی نهایی ما این است که پیش از هر اقدام به برشکاری، با مطالعهی دفترچهی راهنمای دستگاه و مشورت با اپراتورهای با تجربه، تنظیمات اولیه را بر اساس جنس و ضخامت ورق انجام دهید و همواره با انجام یک برش آزمایشی روی قطعهای کوچک، از صحت تنظیمات خود اطمینان حاصل کنید. با رعایت این اصول و دقت در تنظیمات، میتوانید از دستگاه هوابرش خود به عنوان ابزاری کارآمد، دقیق و اقتصادی برای برش فلزات آهنی استفاده کنید و برشهایی با کیفیت بالا و کمترین میزان ضایعات تولید کنید.