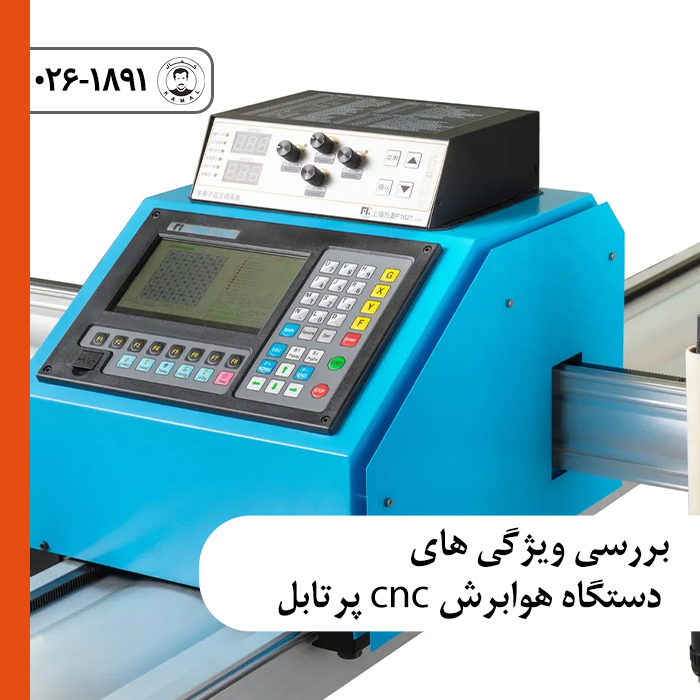
در بسیاری از پروژههای ساختمانی، احداث پلهای فلزی، کارخانجات کشتیسازی و سایتهای نفت و گاز، انتقال ورقهای فوقسنگین به سالنهای برشکاری ثابت کاری هزینهبر، زمانگیر و در مواردی غیرممکن است. جابهجایی اسلبها و پلیتهای ضخیم نیازمند جرثقیلهای تناژ بالا و ماشینآلات حمل سنگین است که به طور مستقیم بودجه و زمان تحویل پروژه را متأثر میسازد. در چنین شرایطی، بررسی ویژگی های دستگاه هوابرش CNC پرتابل راهکاری راهبردی برای آوردن دقت برش مکانیزه به محل استقرار متریال است. این ماشینآلات سبک و جمعوجور بدون نیاز به فونداسیون صنعتی یا استقرار میز برش دائمی، در کمتر از ۳۰ دقیقه بر روی ورق مونتاژ شده و عملیات برشکاری دقیق را به اجرا درمیآورند. در مجموعههای پیشرو برش فلزات نظیر بخش خدمات هوابرش CNC سنگین در کمال صنعت، بهکارگیری تجهیزات پرتابل در کنار دکلهای دروازهای سنگین، تکمیلکننده زنجیره پاسخگویی سریع به پروژههای برونشهری و نصب سازهها است.
در این مقاله تخصصی، ابتدا ساختار مکانیکی تکبازویی (Cantilever) و آلیاژهای سبک هوافضا را تحلیل میکنیم تا ارکان اصلی در بررسی ویژگی های دستگاه هوابرش CNC پرتابل تبیین گردد؛ سپس ابعاد کارگیر استاندارد و ریلهای توسعهپذیر ماژولار را ارزیابی خواهیم کرد. در ادامه، در قالب یک جدول مهندسی مقایسهای، تفاوتهای ماشینهای سیار با سیستمهای دروازهای ثابت (Gantry) را استخراج کرده و ویژگیهای کنترلر، راندمان مصرف گاز و دقت ابعادی را تشریح میکنیم تا متقاضیان این تجهیزات با دیدی کاملاً روشن اقدام به انتخاب نمایند.
فهرست مقاله
ساختار مکانیکی و مهندسی شاسی دستگاه هوابرش CNC پرتابل
اصلیترین مشخصه در طراحی دستگاههای پرتابل، حفظ تعادل میان وزن بسیار سبک جهت حمل آسان و استحکام مکانیکی بالا جهت دفع لرزشهای شعله است. دستیابی به این تعادل مستلزم بهکارگیری اصول پیشرفته طراحی صنعتی است:
۱. بازوی طرهای یا تکبازویی (Cantilever Beam Design)
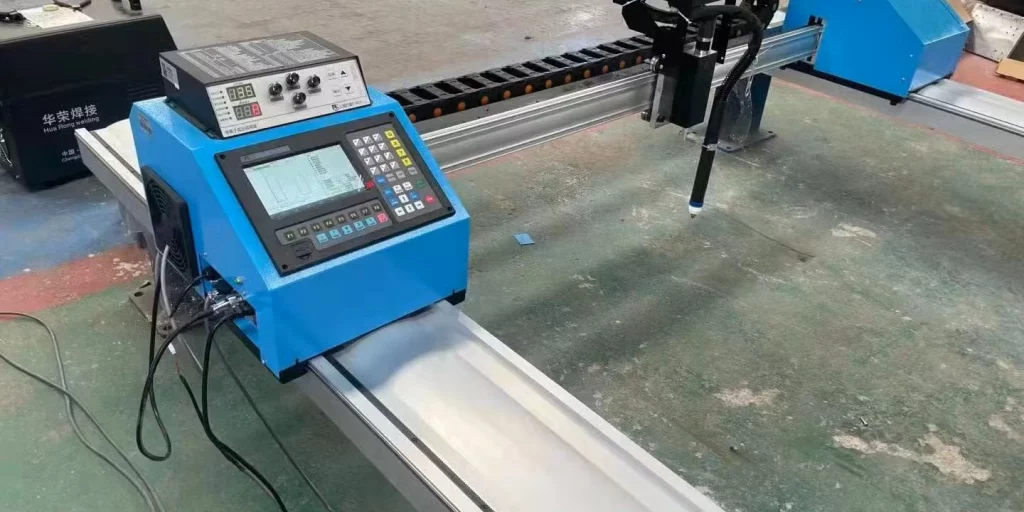
برخلاف دستگاههای دروازهای که دارای دو ستون متقارن در طرفین هستند، هوابرش پرتابل بر پایه ساختار تکبازویی یا کانتیلیور کار میکند. در این پیکربندی، کالسکه اصلی روی یک ریل طولی (محور X) حرکت کرده و یک بازوی عرضی مستحکم (محور Y) را هدایت میکند که مشعل برش بر روی آن سوار است. برای کاهش تکانههای ناشی از اینرسی، این بازو از پروفیلهای آلومینیوم آلیاژی توخالی اکسترودشده ساخته میشود تا ضمن وزن پایین، صلبیت خمشی و پیچشی بالایی ارائه دهد؛ مشخصهای که نقشی بنیادین در تشریح مشخصات دستگاه هوابرش سیار ایفا مینماید.
۲. ریلهای زمینی ماژولار و توسعهپذیر (Modular Track Rails)
ریل هدایتکننده محور X دستگاههای پرتابل معمولاً از قطعات ۲ متری یا ۳ متری مجزا تشکیل شده است. این ریلها مجهز به دنده شانههای سختکاریشده فولادی و تسمه راهنماهای دوطرفه هستند. اپراتور میتواند بسته به طول ورق، با بستن پیچهای قفلکننده، ریلها را پشت سر هم اضافه کرده و طول کارگیر را تا ۶، ۹ یا ۱۲ متر افزایش دهد. جهت حفظ روانکاری و حذف برادهها از روی دنده شانه در حین عملیات میدانی، پیادهسازی اصول مطرحشده در مقاله برنامه زمان بندی نگهداری و سرویس هوابرش CNC برای افزایش طول عمر چرخدندهها ضرورت دارد.
جدول مقایسه مهندسی دستگاه هوابرش CNC پرتابل در برابر هوابرش دروازهای ثابت
جدول زیر تفاوتهای ساختاری، عملیاتی و دقتی میان این دو سیستم برش حرارتی را مقایسه میکند:
| پارامتر فنی و عملکردی | دستگاه هوابرش CNC پرتابل (سیار) | دستگاه هوابرش CNC دروازهای (Gantry) |
| نوع استراکچر شاسی | تکبازویی طرهای (Cantilever) از آلیاژ آلومینیوم | دروازهای دو ستونه سنگین (Dual-Drive Gantry) از فولاد |
| وزن کل سیستم | بسیار سبک (بین ۴۰ تا ۹۰ کیلوگرم با ریل) | سنگین صنعتی (۱.۵ تا بیش از ۵ تن) |
| نیاز به فونداسیون و میز اختصاصی | عدم نیاز (استقرار مستقیم روی ورق یا پروفیل) | نیازمند شاسیکشی بتنی، میز اسلگ و سیستم مکش دود |
| سهولت حمل و نقل میدانی | حمل با خودروی وانت بار و مونتاژ توسط دو نفر | غیرقابل جابهجایی پس از نصب نهایی |
| محدوده کارگیر عرضی موثر | محدود (معمولاً ۱۰۰۰ تا ۲۰۰۰ میلیمتر) | فوقالعاده عریض (۲۰۰۰ تا بیش از ۶۰۰۰ میلیمتر) |
| تعداد مشعل برش همزمان | تکمشعل (گاهی با یک مشعل برش زاویهدار) | امکان نصب ۴ تا ۱۲ مشعل به طور همزمان |
| تلورانس ابعادی برشکاری | مثبت/منفی ۰.۵ تا ۰.۸ میلیمتر بر حسب مهارت تراز | مثبت/منفی ۰.۲ تا ۰.۴ میلیمتر در شرایط استاندارد |
سیستم کنترلی، کتابخانه اشکال و سنسور ارتفاع در هوابرش سیار
برخلاف تصور عمومی که تجهیزات سیار را ساده و کمقابلیت میپندارند، ماشینهای هوابرش پرتابل مدرن از کنترلرهای میکروپروسسوری پیشرفته بهره میبرند:
۱. پردازنده فشرده مستقل با صفحهنمایش گرافیکی
کنترلر این دستگاهها به شکل یونیت مجتمع در انتهای بازو تعبیه شده است. این سیستمها بدون نیاز به اتصال دائم به کامپیوتر کارگاهی، از طریق فلش مموری کدهای استاندارد G-Code و نقشههای نرمافزارهای کمکی (مانند FastCAM یا AutoCAD) را فراخوانی میکنند. همچنین یک کتابخانه داخلی از ۴۵ تا ۵۰ طرح استاندارد هندسی (نظیر فلنجها، قطاعهای دایرهای، صفحات لچکی، سوراخهای لوبیایی و رینگها) در حافظه دستگاه تعریف شده است که اپراتور با وارد کردن قطر و ابعاد، بدون نقشه اقدام به برش مینماید؛ مزیتی که در خط مقدم مزایای دستگاه برش گاز پرتابل CNC قرار دارد.
۲. سیستم کنترل ارتفاع اتوماتیک مشعل (Motorized THC)
ورقهای بزرگ کارگاهی در پروژههای ساختمانی به ندرت سطحی بدون موج دارند. دستگاههای باکیفیت پرتابل مجهز به یونیت کنترل ارتفاع مشعل موتورایز با سنسور ولتاژ قوس (برای کاربری دوگانه پلاسما) یا سنسورهای خازنی و میکروسوئیچ مکانیکی هستند. این سیستم فاصله نوک نازل تا سطح ناهموار ورق را در سراسر طول برش ثابت نگه میدارد تا از برخورد مشعل یا بازشدن مخروط شعله جلوگیری شود.
محدوده ضخامت کارگیر و برشکاری در محل با هوابرش CNC سیار
انعطافپذیری فوقالعاده این ماشینآلات به دلیل قابلیت استفاده از تجهیزات استاندارد گاز و اکسیژن صنعتی است:
ضخامت برش فولادهای ساختمانی: با اتصال شیلنگهای اکسیژن و گاز مایع (پروپان یا استیلن)، این دستگاهها قادر به نفوذ و برش ورقهای فولادی کربنی از ضخامت ۵ میلیمتر تا بیش از ۱۵۰ میلیمتر (با مشعلهای ویژه تا ۲۰۰ میلیمتر) هستند.
دوگانهسوز بودن و امکان اتصال یونیت پلاسما: بسیاری از شاسیهای پرتابل دارای بست نگهدارنده دوگانه هستند. در صورتی که نیاز به برش ورقهای نازکتر (زیر ۱۰ میلیمتر) یا صفحات استیل و آلومینیوم در محل پروژه باشد، مشعل هوابرش با تورچ برش پلاسما تعویض شده و سرعت پیشروی تا ۴ برابر افزایش مییابد؛ پدیدهای که افقهای جدیدی در برشکاری در محل با هوابرش CNC سیار گشوده است.
بر اساس مراجع بینالمللی ارائهشده در استانداردهای بینالمللی تجهیزات برشکاری پرتابل و دقت حرکتی در وبسایت ISO، کلاس کیفی برشهای حرارتی ماشینهای سیار در صورت تراز بودن دقیق ریل راهنما و عدم نوسان دمش اکسیژن، به راحتی به رده استاندارد ISO ۹۰۱۳-۳۳۲ نائل میشود.
جهت دریافت خدمات مشاوره تخصصی در انتخاب ماشینآلات متناسب با نوع پروژهها و سفارش برشکاری قطعات صنعتی ضخیم، میتوانید از طریق صفحه مشاوره فنی و ارتباط با کمال صنعت با تیم مهندسی ما در ارتباط باشید.
فرمول توجیه اقتصادی و بازگشت سرمایه در بهکارگیری هوابرش سیار
برای سنجش میزان صرفهجویی اقتصادی ناشی از استقرار هوابرش پرتابل در پروژههای برونشهری، رابطه زیر در محاسبات حسابداری مدیریت پیادهسازی میگردد:
میزان صرفهجویی خالص پروژه = (هزینه کرایه تریلی و جابهجایی ورق خام به کارخانه برش) + (هزینه جرثقیل بارگیری و تخلیه در دو مبدأ و مقصد) + (خسارت زمانی تأخیر در خط نصب) – (هزینه اپراتوری و استهلاک دستگاه پرتابل در محل)
به صورت رابطه محاسباتی استاندارد:Net Savings = (Material Logistics Cost) + (Dual Crane Handling Cost) + (Downtime Penalty Value) - (Portable Machine Operating Cost)
همچنین نرخ بازگشت سرمایه (ROI) برای خرید دستگاه سیار بر پایه تناژ برشکاری از رابطه زیر استخراج میشود:ROI Period (Months) = Purchase Cost / [ Monthly Processed Tons × (Outsourced Cutting Rate/Ton - In-House Portable Cost/Ton) ]
در این متغیرها:
Material Logistics Cost: هزینه باربری متریال سنگین از انبار پایکار به نزدیکترین سالن مجهز به برش دروازهای.
Monthly Processed Tons: تناژ ورقهای آمادهسازی و بریدهشده توسط یونیت سیار در یک ماه کاری.
Outsourced Cutting Rate: تعرفه خدمات برشکاری کارگاهی خارج از سازمان به ازای هر کیلوگرم یا متر طول برش.
چکلیست استقرار، کالیبراسیون و ترازسازی هوابرش پرتابل در محل کارگاه
با وجود ویژگیهای فنی پیشرفته، دستیابی به بالاترین دقت برش هوابرش پرتابل مستلزم رعایت پروتکلهای نصب است:
استفاده از تراز شمشهای یا لیزری روی ریل X: ریل دستگاه باید دقیقاً موازی با شیت فولادی قرار گرفته و با فیلرگیری پایهها تراز شود. هرگونه انحراف شیب در ریل، در انتهای بازوی طرهای تشدید شده و گونیایی برش را مختل میسازد.
بررسی پایداری کابلها و شیلنگهای گاز: شیلنگهای سنگین آویزان نباید به بازوی در حال حرکت نیروی کششی ناگهانی وارد کنند. نصب ساپورت یا بازوی نگهدارنده شیلنگ مانع از لرزش نوک مشعل میشود.
تست دامنه حرکت محورها پیش از اشتعال شعله: پیش از باز کردن رگولاتورها، باید با فرمان Dry Run (حرکت آزمایشی بدون برش)، کل مسیر هندسی قطعه پیمایش شود تا اطمینان حاصل شود بازوی متحرک در طول کارگیر با مانعی برخورد نخواهد کرد.
سخن پایانی
توسعه ماشینآلات مکانیزه سیار، مرزهای سالنهای تولید سنتی را دگرگون ساخته است. همانطور که در این تحلیل تخصصی در زمینه بررسی ویژگی های دستگاه هوابرش CNC پرتابل اثبات گردید، این تجهیزات با برخورداری از شاسیهای سبک و مستحکم آلومینیومی، کنترلرهای هوشمند با کتابخانه غنی طرحهای مهندسی و سنسورهای خودکار ارتفاع، راهحلی مقرونبهصرفه، چابک و با کیفیت برش عالی برای اجرای پروژههای سنگین فلزی در محل کارگاه به شمار میروند. آگاهی از الزامات استقرار و بهرهبرداری از مزایای دستگاه برش گاز پرتابل CNC، سازمانها را قادر میسازد ضمن به حداقل رساندن هزینههای ترابری و جابهجایی متریال، بالاترین استانداردهای ابعادی و مهندسی را در قطعهسازی میدانی خلق نمایند.