دستگاههای برش حرارتی گاز و اکسیژن (Oxy-Fuel CNC) به عنوان ستون فقرات برشکاری ورقهای ضخیم فولادی، در شرایط کاری بسیار سخت محیطی فعالیت میکنند. پرتاب مداوم جرقههای داغ، پاشش مذاب اکسید آهن، تجمع غبارات نسوز در سالن و شوکهای حرارتی سنگین، قطعات مکانیکی، الکترونیکی و سیستمهای سیالاتی دستگاه را در معرض سایش دائمی قرار میدهند. غفلت از تدوین یک برنامه زمان بندی نگهداری و سرویس هوابرش CNC، علاوه بر ایجاد توقفات ناگهانی در خطوط تحویل پروژه (Unplanned Downtime)، باعث افت تدریجی زاویه قائمی برش، قفل شدن ریلها و در موارد حادتر، خطرات آتشسوزی یا انفجار ناشی از نشتی گازهای تحت فشار میگردد. در مراکز پیشرفته برشکاری سنگین نظیر بخش تخصصی خدمات هوابرش CNC سنگین در کمال صنعت، استقرار سیستم نگهداری و تعمیرات پیشگیرانه (Preventive Maintenance – PM) مبنای تضمین تکرارپذیری میلیمتری و پایداری در برش قطعات سازهای است.
در این مقاله تخصصی، ابتدا به تدوین چکلیستهای بازرسی روزانه و پیش از استارت میپردازیم تا اساس اجرای برنامه زمان بندی نگهداری و سرویس هوابرش CNC شکل گیرد؛ سپس الزامات سرویس هفتگی محورها و نازلها را تحلیل خواهیم کرد. در ادامه، در قالب یک جدول مهندسی مقایسهای، برنامه جامع سرویس را در دورههای ماهانه، ششماهه و سالانه تفکیک نموده و اصول کالیبراسیون سنسورهای خازنی کنترل ارتفاع و تست تجهیزات ضدانفجار را تشریح میکنیم تا سالنهای تولید بتوانند عمر مفید ماشینآلات خود را به حداکثر برسانند.
فهرست مقاله
چکلیست بازرسی روزانه دستگاه هوابرش پیش از استارت شیفت
پیشگیری از خطاهای مهلک برشی از نخستین دقایق هر شیفت کاری آغاز میشود. اجرای چک لیست نگهداری روزانه دستگاه هوابرش نیازمند صرف زمانی کمتر از ۱۵ دقیقه توسط اپراتور است، اما از خطاهای هزینهبر جلوگیری میکند:
۱. بازرسی چشمی و بویایی خطوط انتقال گاز و شیلنگها
پیش از اتصال برق دستگاه، باید مسیر شیلنگهای دوقلو (اکسیژن و گاز سوختی) بررسی شود. برخورد پلیسههای مذاب با روکش لاستیکی شیلنگها میتواند باعث سوختگیهای موضعی شود. شیلنگهایی که دارای علائم بادکردگی، ترکخوردگی یا سوختگی هستند باید بدون درنگ تعویض شوند. برای تست اتصالات نیز به هیچ وجه نباید از شعله باز استفاده شود؛ کف صابون غیراسیدی استانداردترین روش تست نشتی است.
۲. پاکسازی نازلها از سرباره و کنترل شکل شعله
سوراخ مرکزی اکسیژن برش و منافذ پیشگرمایش باید با استفاده از سوزنهای تمیزکننده متناسب با سایز نازل رسوبزدایی شوند. وجود هرگونه دوده یا پاشش فلز داخل اریفیس، جریان گاز را متلاطم ساخته و مستقیماً زاویه برش را به هم میریزد؛ پارامترهایی که اهمیت همگامسازی آنها با مقادیر جدول تنظیم فشار گاز هوابرش CNC برای فولاد در راندمان کاری مشهود است.
۳. نظافت دندانهها و لبههای میز برش (Slag Bed Clearing)
تجمع سربارههای منجمد روی لچکیها و تیغههای میز، مانع از قرارگیری افقی و تراز شیتهای فولادی میشود. اپراتور باید روزانه با چکش سربارهزدا، پلیسههای بزرگ چسبیده به تیغههای زیرین را تخلیه نماید.
سرویس دورهای تورچ، شیرهای برقی و سنسور ارتفاع THC هوابرش
مجموعه مشعل و یونیت کالسکه محور Z از حساسترین اجزای فرآیندی دستگاه هستند. بازرسی و نگهداری این بخش نیازمند دقت مکانیکی بالاست:
۱. کالیبراسیون و خطایابی سنسور ارتفاع THC هوابرش
سیستم کنترل ارتفاع خازنی (Capacitive Torch Height Control)، فاصله ایمن میان نوک مشعل و ورق را تنظیم میکند. غبارات فلزی نسوز و دوده با نشستن بر روی حلقه یا صفحه خازنی سنسور، ظرفیت دیالکتریک را تغییر داده و باعث ارسال دادههای اشتباه به کنترلر میشوند. در نتیجه مشعل با ورق برخورد کرده یا بیش از حد فاصله میگیرد. تمیزکاری هفتگی سنسور خازنی با اسپری خشک کنتاکتشور و بازرسی کابلهای شیلددار ضدپارازیت، مانع از بروز این نوسانات خواهد شد.
۲. بررسی عملکرد شیرهای یکطرفه و فلشبک ارستورها (Flashback Arrestors)
فلاشبک ارستورها شیرهای ایمنی هستند که از برگشت شعله به داخل شیلنگ و منیفولد کپسولها جلوگیری میکنند. این تجهیزات باید به صورت ماهانه تست انسداد شوند. اگر فیلتر زینترشده داخل ارستور به دلیل ذرات دوده یا روغن مسدود شده باشد، افت فشار ناگهانی در حین برش رخ میدهد.
روغنکاری ریل و دنده شانه دستگاه برش گاز CNC در بازههای هفتگی
انتقال گشتاور در محورهای طولی (X) و عرضی (Y) ماشینهای هوابرش معمولاً توسط سیستم پینیون و دنده شانه مورب (Helical Rack & Pinion) و ریلهای هادی خطی (LM Guides) صورت میپذیرد:
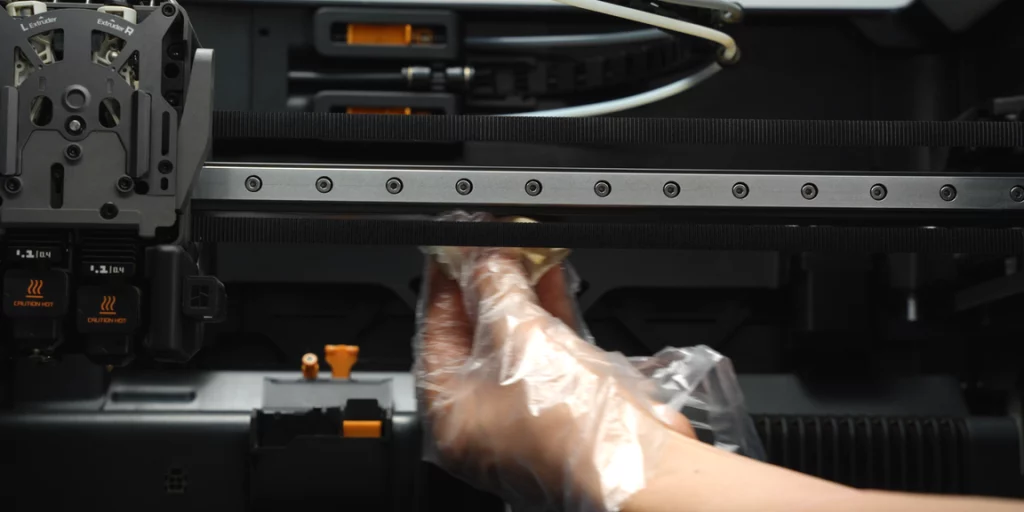
زدودن گردوغبار فلزی پیش از روانکاری: پاشش روغن روی ریلهای کثیف، خمیری سمبادهمانند از روغن و براده ایجاد میکند که دندانهها را ظرف چند ماه از بین میبرد. ابتدا باید ریلها با برس مویی و دستمال تنظیف بدون پرز پاک شده و سپس روانکاری انجام شود؛ رعایت این اصل در فرآیند روغن کاری ریل و دنده شانه دستگاه برش گاز CNC طول عمر ریل را تا ۳ برابر بالا میبرد.
انتخاب ویسکوزیته مناسب روانکار: برای ریلهای خطی از روغن هیدرولیک صنعتی رده VG ۶۸ یا گریسهای پایه لیتیوم نمره ۲ بدون مواد افزودنی اسیدی استفاده میشود. گیربکسهای خورشیدی سرووموتورها نیز نیازمند پایش روغنریزی و تعویض واسکازین سنتتیک بر مبنای ساعات کارکرد هستند.
جدول مهندسی زمانبندی جامع نگهداری پیشگیرانه (PM) دستگاه هوابرش CNC
جدول زیر چارچوب یکپارچه و مدون برنامه زمان بندی نگهداری و سرویس هوابرش CNC را برای سالنهای ماشینکاری و برشکاری سنگین ارائه میدهد:
| دوره تناوب سرویس | بخش یا سیستم مورد بازرسی | شرح دقیق اقدامات فنی و کنترلی | ابزار و مواد مصرفی مورد نیاز |
| روزانه (هر شیفت) | نازلها و کلاهک مشعل | تمیزکاری دوده و پاششهای مذاب از اریفیس مرکزی | سوزن تمیزکننده استاندارد نازل |
| روزانه (هر شیفت) | اتصالات شیلنگ و فشار گاز | تست نشتی مدار گاز و تخلیه آب رگولاتور فیلتر | محلول تست کف صابون غیراسیدی |
| هفتگی | ریلهای خطی و دنده شانهها | پاکسازی پلیسهها و روغن کاری ریل و دنده شانه دستگاه برش گاز CNC | روغن هیدرولیک VG ۶۸ / گریس نسوز |
| هفتگی | حسگر خازنی یونیت THC | رسوبزدایی سنسور ارتفاع و تست فاصله مرجع | اسپری پاککننده مدارات الکترونیکی |
| ماهانه | شیرهای برقی منیفولد گاز | تست آببندی داخلی بوبینها و بازرسی شیلنگهای توزیع | گیج سنجش افت فشار دینامیکی |
| ماهانه | همراستایی و گونیایی دکل | چک کردن همگام بودن موتورهای دو طرف محور طولی | خطکش دیجیتال و ساعت اندیکاتور |
| ششماهه | گیربکسهای خورشیدی | بررسی لقی بکلش (Backlash) دندهها و لقی کوپلینگ | آچار آلن کالیبره و فیلرگیر صنعتی |
| سالانه | شیلنگهای اصلی، کابلها و ارت | تعویض دورهای شیلنگها، تست مقاومت ارتینگ دستگاه | ارت سنج دیجیتال و کیت تست کابل |
الزامات کالیبراسیون دورهای سیستم گنتری و گونیایی شاسی
در دستگاههای عریض با طول کارگیر بالا، دکل دروازهای به وسیله دو سروموتور موازی در دو سمت حرکت میکند (حالت Master-Slave). به مرور زمان و در اثر بارهای ضربهای یا لرزشهای کارگاهی، ممکن است یک سمت نسبت به سمت دیگر دچار عقبافتادگی میکرومتری (Skew Error) شود:
تست ضربدر ابعادی (Cross-Diagonal Check): هر سه ماه یکبار باید با برش یک قطعه نمونه مستطیلی بزرگ (مثلاً ۱ در ۲ متر) و اندازهگیری اقطار آن به وسیله متر لیزری یا اندیکاتور، انحراف از قائمی ۹۰ درجه سنجیده شود. انحراف اقطار نباید بیش از ۰.۵ میلیمتر باشد.
تنظیم کشش فنر پینیون به دنده شانه: سیستمهای فنری فشردهسازی پینیون به رک باید بازرسی شوند تا از لق نبودن یا درگیری بیش از حد جلوگیری گردد. فشار بیش از حد باعث سائیدگی مقطعی و لرزش هد در سرعتهای بالا خواهد شد.
بر اساس استانداردهای بینالمللی منتشرشده در استانداردهای ایمنی و نگهداری سیستمهای برشکاری حرارتی در وبسایت Messer Cutting Systems، عدم اجرای تست ارتینگ ارت سنجی سالانه (مقاومت چاه ارت کمتر از ۲ اهم)، میتواند نویزهای ولتاژ بالا تولید کرده و سبب اختلال در سیستم شناسایی سطح صفر (IHS) مشعلهای CNC شود.
جهت دریافت خدمات مشاوره فنی، ارتقای خطوط تولید و ثبت سفارشهای تناژ بالا با بالاترین استانداردهای تضمین کیفیت، میتوانید از طریق بخش مشاوره فنی و ارتباط با کمال صنعت با تیم مهندسی ما در ارتباط باشید.
فرمول ارزیابی اثربخشی کلی تجهیزات (OEE) و میانگین زمان خرابی در هوابرش
برای سنجش میزان موفقیت خط در اجرای برنامه زمان بندی نگهداری و سرویس هوابرش CNC، از شاخص استاندارد اثربخشی کلی تجهیزات (OEE) استفاده میشود:
شاخص اثربخشی تجهیزات (OEE) = ضریب دسترسی به دستگاه ضربدر ضریب عملکرد حرکتی ضربدر نرخ قطعات سالم و بدون عیب
به صورت رابطه محاسباتی کاربردی:OEE (%) = Availability Rate × Performance Rate × Quality Rate × 100
که در آن:
ضریب دسترسی (Availability): نسبت زمان واقعی کارکرد به زمان برنامهریزیشده تولید که از رابطه
(Planned Production Time - Unplanned Downtime) / Planned Production Timeمحاسبه میشود.ضریب عملکرد (Performance): نسبت سرعت پیشروی عملیاتی به حداکثر سرعت نامی تعریفشده در کاتالوگ برای آن ضخامت.
ضریب کیفیت (Quality): تعداد قطعات با ابعاد تاییدشده و بدون پلیسه به کل قطعات بریدهشده در آن شیفت کاری.
همچنین شاخص میانگین زمان بین دو خرابی (MTBF) به صورت زیر سنجیده میشود:MTBF (Hours) = Total Operating Hours / Number of Failures
افزایش مستمر شاخص MTBF، شفافترین گواه بر موفقیت سالن تولید در پایبندی به سرویسهای دورهای است.
پیامدهای فنی نادیده گرفتن سرویسهای دورهای هوابرش CNC
نادیده گرفتن الزامات PM هزینههای پنهانی ایجاد میکند که در صورتهای مالی کارگاهها نادیده گرفته میشوند:
کاهش تصاعدی سرعت برش: مسدود شدن نسبی مجاری داخلی مشعل، دبی اکسیژن برش را کاهش داده و اپراتور ناچار میشود سرعت پیشروی را تا ۳۰ درصد پایین بیاورد که مستقیماً ظرفیت تولید کارگاه را نابود میسازد.
پیدایش زاویه مخروطی معکوس در لبهها: خرابی بیرینگهای ریل راهنما و لقی پینیون، باعث لرزش خفیف تورچ در راستای عمودی شده و لبههای برش را به صورت پلهپله و غیرگونیا درمیآورد.
خسارت به بردهای الکترونیکی کنترلر: نفوذ غبارات رسانای فلزی به داخل تابلو برق و عدم تعویض فیلتر فنهای خنککننده درایوها، عامل سوختگی ناگهانی درایوهای سرووموتور بر اثر اتصال کوتاه خازنی است.
سخن پایانی
طول عمر، دقت ابعادی و ایمنی عملیاتی ماشینآلات برش حرارتی، ارتباطی مستقیم با انضباط پرسنل در نگهداری مستمر آنها دارد. همانطور که در این راهنمای تخصصی بررسی گردید، پیادهسازی گامبهگام برنامه زمان بندی نگهداری و سرویس هوابرش CNC فرآیندی ساده اما تعیینکننده است که از پاکسازی روزانه نازل و تست کف صابون شیلنگها آغاز شده و با روانکاری هفتگی ریلها و کالیبراسیون سنسورهای THC و گونیایی دکل تکمیل میگردد. رعایت این استانداردهای پیشگیرانه، ضامن حذف توقفات برنامهریزینشده، پایداری کیفیت برشکاری بدون پلیسه و افزایش چشمگیر بهرهوری و سودآوری در صنایع سنگین خواهد بود.