
در صنعت برش فلزات، انتخاب روش مناسب یکی از تصمیمگیریهای حیاتی است که تأثیر مستقیمی بر کیفیت، سرعت، هزینه و بهرهوری تولید دارد. دو روش پرکاربرد در این حوزه، هوابرش CNC و برش پلاسما CNC هستند که هرکدام طرفداران پروپاقرص خود را دارند. هوابرش به عنوان قدیمیترین روش برش صنعتی، همچنان در صنایع سنگین و برش فلزات ضخیم کاربرد دارد، در حالی که برش پلاسما به عنوان روشی مدرنتر، با سرعت و دقت بالاتر، جایگاه ویژهای در صنایع مختلف پیدا کرده است .
در این مقاله، قصد داریم به طور جامع و بیطرفانه تفاوتهای این دو روش را بررسی کنیم و به شما کمک کنیم تا بر اساس نیازهای خاص پروژهی خود، بهترین انتخاب را داشته باشید. ابتدا اصول عملکرد هر دو روش را توضیح میدهیم. سپس آنها را از جنبههای مختلف شامل نوع مواد قابل برش، کیفیت و دقت، سرعت، هزینهها، کاربردهای مناسب و محدودیتها مقایسه میکنیم. در نهایت، با جمعبندی دو بخشی و پاسخ به سؤالات رایج، شما را برای تصمیمگیری آگاهانه راهنمایی خواهیم کرد.
پس اگر به دنبال درک کامل از تفاوتهای هوابرش و پلاسما و انتخاب بهترین گزینه برای پروژهی خود هستید، تا انتهای این مقاله با ما همراه باشید.
فهرست مقاله
هوابرش CNC چیست و چگونه کار میکند؟
هوابرش (Oxy-Fuel Cutting) که با نامهای برش اکسیگازی یا برش هواگاز نیز شناخته میشود، قدیمیترین و یکی از پرکاربردترین روشهای برش صنعتی فلزات است . در این روش، از ترکیب دو گاز یعنی اکسیژن و یک گاز سوختی (معمولاً استیلن، پروپان یا پروپیلن) برای ایجاد شعله با حرارت بسیار بالا استفاده میشود .
فرایند کار به این صورت است که ابتدا گاز سوختی فلز را تا دمای اشتعال (حدود ۹۰۰ تا ۱۲۰۰ درجه سانتیگراد) گرم میکند. سپس با اضافه شدن جریان اکسیژن پرفشار، واکنش اکسیداسیون شدیدی آغاز میشود و خود فلز به عنوان سوخت عمل میکند. جریان اکسیژن، مواد مذاب و اکسیدهای تشکیل شده را از محل برش خارج میکند و شکافی روی فلز ایجاد میشود .
سیستم CNC در این دستگاه، حرکت مشعل را در مسیرهای از پیش تعیین شده کنترل میکند و امکان برش اشکال پیچیده و منحنیها را با تکرارپذیری بالا فراهم میآورد. هوابرش عمدتاً برای برش فلزات آهنی (آهن و فولاد) کاربرد دارد و یکی از بزرگترین مزیتهای آن، توانایی برش ورقهای بسیار ضخیم با هزینهای نسبتاً پایین است .
برش پلاسما CNC چیست و چگونه کار میکند؟
برش پلاسما یک روش مدرنتر و پیشرفتهتر برای برش فلزات است که از ترکیب گاز یونیزه شده (پلاسما) و قوس الکتریکی برای برش استفاده میکند . در این روش، یک گاز بیاثر (معمولاً نیتروژن، آرگون یا هوای فشرده) از یک نازل بسیار باریک عبور داده میشود و همزمان، یک قوس الکتریکی قوی بین الکترود و نازل ایجاد میگردد .
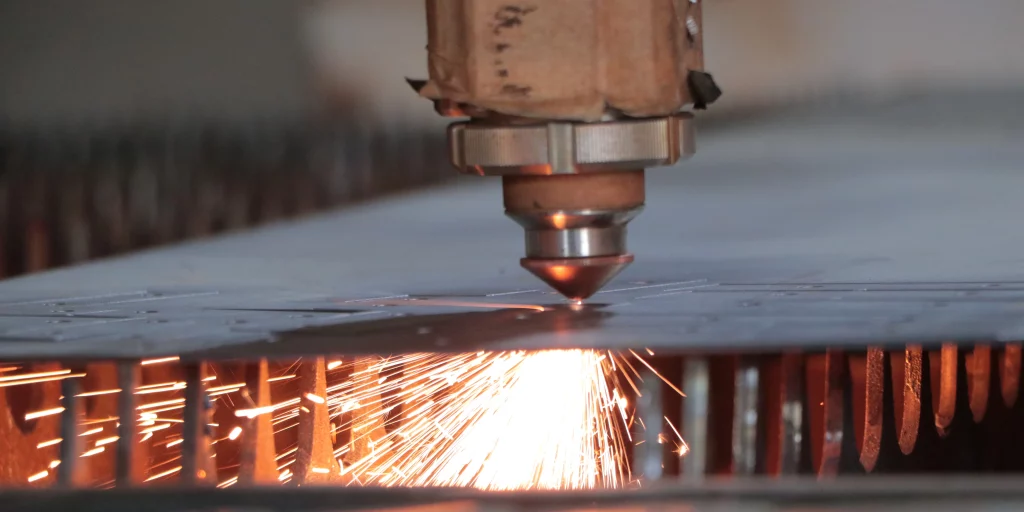
این قوس الکتریکی، گاز را تا دمای بسیار بالا (۲۰,۰۰۰ درجه سانتیگراد و بیشتر) گرم میکند و آن را به حالت پلاسما تبدیل میکند که رسانای الکتریسیته است. پلاسما با سرعت بالا به سطح فلز برخورد میکند و باعث ذوب شدن و پراکنده شدن مواد مذاب از محل برش میشود .
برش پلاسما نیز مانند هوابرش، با سیستم CNC قابل اتوماسیون است و امکان برش اشکال پیچیده را با دقت بالا فراهم میکند . این روش برای برش تمامی فلزات رسانای الکتریکی از جمله فولاد، استیل ضدزنگ، آلومینیوم، مس و برنج کاربرد دارد و در ضخامتهای متوسط، سرعت و دقت بالاتری نسبت به هوابرش ارائه میدهد .
مقایسه جامع؛ هوابرش در مقابل پلاسما
برای پاسخ به سؤال «کدام بهتر است؟»، باید هر دو روش را از جنبههای مختلف مقایسه کنیم. در ادامه، مهمترین معیارهای مقایسه را مرور میکنیم.
۱. نوع مواد قابل برش
| معیار | هوابرش CNC | برش پلاسما CNC |
|---|---|---|
| مواد قابل برش | فقط فلزات آهنی (آهن و فولاد) | تمام فلزات رسانا (فولاد، استیل، آلومینیوم، مس، برنج و…) |
| برش فلزات غیرآهنی | غیرممکن | امکانپذیر |
هوابرش فقط برای برش فلزات آهنی (آهن و فولاد) کارایی دارد و در برش فلزات غیرآهنی مانند آلومینیوم، مس، برنج و استیل ضدزنگ عملکردی ندارد . در مقابل، برش پلاسما میتواند تمام فلزات رسانای الکتریکی را به راحتی برش دهد .
۲. کیفیت و دقت برش
| معیار | هوابرش CNC | برش پلاسما CNC |
|---|---|---|
| دقت برش | پایینتر | بالا (تا ۰/۱ میلیمتر) |
| کیفیت لبه برش | معمولی (نیاز به پرداخت کاری) | خوب (صافتر و تمیزتر) |
| پلیسه و سرباره | زیاد | کم |
| منطقه متأثر از حرارت (HAZ) | وسیع (۲ تا ۵ میلیمتر) | باریکتر (اما بیشتر از لیزر) |
برش پلاسما دقت و کیفیت لبه برش بسیار بالاتری نسبت به هوابرش ارائه میدهد . لبههای برش پلاسما صافتر و تمیزتر هستند و نیاز به پرداخت کاری و سنگزنی کمتری دارند . همچنین پلاسما پلیسه و سرباره کمتری تولید میکند .
۳. سرعت برش
| معیار | هوابرش CNC | برش پلاسما CNC |
|---|---|---|
| سرعت برش در فلزات نازک تا متوسط | پایین | بالا (۵ تا ۱۰ برابر سریعتر) |
| سرعت برش در فلزات بسیار ضخیم (بالای ۵۰ میلیمتر) | بالا و مقرونبهصرفه | پایینتر و پرهزینهتر |
برش پلاسما در فلزات نازک و متوسط (تا حدود ۵۰ میلیمتر) سرعت بسیار بالاتری دارد و میتواند تا ۱۰ برابر سریعتر از هوابرش عمل کند . با این حال، در فلزات بسیار ضخیم (بالای ۵۰ تا ۱۰۰ میلیمتر)، هوابرش سرعت مناسبی دارد و حتی در برخی موارد، اقتصادیتر از پلاسما عمل میکند .
۴. هزینهها
| معیار | هوابرش CNC | برش پلاسما CNC |
|---|---|---|
| هزینه تجهیزات اولیه | پایینتر | بالاتر |
| هزینه مواد مصرفی | گازهای سوختی (مصرفی) | گاز پلاسما + قطعات مصرفی (نازل و الکترود) |
| هزینه تعمیر و نگهداری | پایینتر | بالاتر (تعویض دورهای نازل و الکترود) |
| هزینه عملیاتی کلی | پایینتر (در ضخامتهای بالا) | بالاتر (اما با بهرهوری بیشتر) |
هوابرش از نظر سرمایهگذاری اولیه و هزینههای نگهداری، گزینهای اقتصادیتر است . با این حال، برش پلاسما با سرعت بالاتر و کیفیت بهتر، در بسیاری از موارد بهرهوری بیشتری دارد که میتواند هزینههای بالاتر را جبران کند .
۵. نیاز به پیشگرمایش و مهارت اپراتور
| معیار | هوابرش CNC | برش پلاسما CNC |
|---|---|---|
| نیاز به پیشگرمایش | بله (نیاز به گرم کردن اولیه) | خیر |
| مهارت اپراتور | نیازمند اپراتور ماهر | نیاز به تخصص کمتر |
هوابرش برای شروع فرایند برش، نیاز به پیشگرمایش قطعه دارد و اگر این کار به درستی انجام نشود، ممکن است قطعه دچار تغییر شکل (دفرمگی) شود . همچنین هوابرش به اپراتور ماهر و با تجربهای نیاز دارد که تنظیمات گاز و سرعت را به درستی انجام دهد . در مقابل، برش پلاسما نیازی به پیشگرمایش ندارد و کار با آن سادهتر است .
۶. ایمنی و محیط زیست
| معیار | هوابرش CNC | برش پلاسما CNC |
|---|---|---|
| نوع گاز مصرفی | گازهای قابل اشتعال (اکسیژن + استیلن/پروپان) | گازهای بیاثر (هوا، نیتروژن) |
| خطر انفجار | بالا | پایین |
| تولید دود و آلودگی | زیاد (اکسیداسیون فلز) | کمتر (اما همچنان وجود دارد) |
| ایمنی کلی | کمتر | بیشتر |
برش پلاسما از گازهای بیاثر و غیرقابل اشتعال استفاده میکند و به همین دلیل، خطر آتشسوزی و انفجار در آن بسیار کمتر از هوابرش است که با گازهای سوختی کار میکند . همچنین برش پلاسما دود و آلودگی کمتری نسبت به هوابرش تولید میکند .
۷. جدول مقایسه کلی
| معیار | هوابرش CNC | برش پلاسما CNC |
|---|---|---|
| نوع فرایند | حرارتی (اکسیداسیون) | حرارتی (پلاسما) |
| مواد قابل برش | فقط فلزات آهنی | تمام فلزات رسانا |
| منطقه متأثر از حرارت (HAZ) | وسیع | متوسط |
| کیفیت لبه برش | معمولی (نیاز به پرداخت) | خوب (صافتر) |
| دقت برش | پایین | بالا (تا ۰/۱ میلیمتر) |
| سرعت (در فلزات نازک تا متوسط) | پایین | بسیار بالا (۵ تا ۱۰ برابر) |
| سرعت (در فلزات بسیار ضخیم) | خوب و اقتصادی | کاهش سرعت و افزایش هزینه |
| هزینه اولیه | پایینتر | بالاتر |
| هزینه عملیاتی | پایینتر (در ضخامتهای بالا) | بالاتر (اما بهرهوری بیشتر) |
| نیاز به پیشگرمایش | بله | خیر |
| مهارت اپراتور | نیازمند مهارت بالا | نیازمند مهارت کمتر |
| ایمنی | کمتر (گاز قابل اشتعال) | بیشتر |
چه زمانی هوابرش را انتخاب کنیم و چه زمانی پلاسما؟
هوابرش CNC را انتخاب کنید اگر:
با فلزات آهنی و بسیار ضخیم (بالای ۵۰ میلیمتر) کار میکنید .
بودجهی محدودی دارید و هزینهی اولیه و نگهداری برایتان اهمیت دارد .
در محیطهای بدون دسترسی به برق کار میکنید (قابلیت حمل بالا) .
نیاز به دقت فوقالعاده ندارید و کیفیت متوسط برایتان قابل قبول است.
با قطعاتی کار میکنید که آلوده، زنگزده یا رنگشده هستند .
برش پلاسما CNC را انتخاب کنید اگر:
با فلزات غیرآهنی مانند آلومینیوم، مس، برنج و استیل ضدزنگ کار میکنید .
سرعت بالا و بهرهوری برایتان اولویت است .
به دقت و کیفیت لبه برش بالاتری نیاز دارید .
با فلزات با ضخامت متوسط (تا حدود ۵۰ میلیمتر) کار میکنید .
به دنبال روشی با ایمنی بالاتر و خطر انفجار کمتر هستید .
نیاز به سوراخکاری و برشهای ظریف با دقت بالا دارید .
سخن پایانی
هوابرش و برش پلاسما، هر دو روشهای قدرتمند و کارآمد برای برش فلزات هستند، اما پاسخ به سؤال «کدام بهتر است؟» کاملاً به نیازهای خاص پروژه، نوع فلز، ضخامت، بودجه و اولویتهای شما بستگی دارد. هوابرش به عنوان قدیمیترین روش برش صنعتی، با هزینهی اولیه و عملیاتی پایین، قابلیت برش فلزات بسیار ضخیم و کارکرد در محیطهای بدون برق، برای صنایع سنگین و پروژههای با بودجهی محدود، انتخابی ایدهال محسوب میشود. با این حال، محدودیت در برش فلزات غیرآهنی، کیفیت و دقت پایینتر، سرعت کمتر و نیاز به پیشگرمایش و اپراتور ماهر، از نقاط ضعف آن است.
در مقابل، برش پلاسما با سرعت بسیار بالا (۵ تا ۱۰ برابر هوابرش)، دقت و کیفیت برش بهتر، قابلیت برش تمام فلزات رسانا (از جمله آلومینیوم و استیل)، عدم نیاز به پیشگرمایش و ایمنی بالاتر، برای صنایع خودروسازی، ساخت و ساز، کشتیسازی و هر کاربردی که سرعت، دقت و تنوع مواد اهمیت دارد، گزینهای برتر محسوب میشود. با این حال، هزینهی تجهیزات و نگهداری بالاتر، مصرف بالای انرژی و هزینهی قطعات مصرفی (نازل و الکترود) از چالشهای این روش است. اگر با فلزات غیرآهنی کار میکنید، پلاسما تنها گزینهی شماست. اگر ضخامت ورق بسیار بالا (بالای ۵۰ میلیمتر) است و بودجهی محدودی دارید، هوابرش اقتصادیتر است. اما اگر سرعت و کیفیت برایتان اولویت دارد و با فلزات متوسط کار میکنید، پلاسما انتخاب هوشمندانهتری است.
توصیهٔ نهایی ما این است که پیش از هر اقدامی، نیازهای واقعی خود را به دقت شناسایی کنید، نوع فلز، ضخامت، حجم تولید، بودجه و الزامات کیفی را بررسی نمایید و با مشورت با کارشناسان فنی، بهترین روش را برای پروژهی خود انتخاب کنید. در بسیاری از کارگاههای پیشرفته، از هر دو روش به صورت مکمل استفاده میشود تا برای هر نوع سفارش، بهترین ابزار ممکن در دسترس باشد.