در کارخانجات سازههای فلزی، مخزنسازی و کارگاههای خدماتی برش حرارتی، برآورد دقیق بهای تمامشده قطعات بریدهشده ضامن سودآوری و رقابتپذیری در بازار است؛ به گونهای که عدم محاسبه هزینههای مصرف انرژی میتواند حاشیه سود پروژهها را کاملاً از میان ببرد. در فرآیند برشکاری ورقهای ضخیم فولادی، محاسبه میزان مصرف گاز هوابرش CNC در ساعت یکی از اساسیترین محاسبات مالی و مهندسی به شمار میرود، زیرا نرخ تخلیه کپسولهای اکسیژن خالص و گازهای هیدروکربنی (نظیر استیلن، پروپان یا گاز طبیعی) مستقیماً وابسته به ضخامت ورق، سایز روزنه نازل و زمانبندی پیشگرمایش است. در مجموعههای صنعتی مجهز نظیر خطوط تخصصی خدمات هوابرش CNC کمال صنعت، پایش علمی دادههای جریان سیال و کالیبراسیون دقیق رگولاتورها، متضمن کاهش پرت گاز و تحویل مقرونبهصرفه سفارشات سازهای است.
در این راهنمای تحلیلی، ابتدا فاکتورهای بنیادین تشکیلدهنده احتراق گرمازای اکسیفیول را بررسی میکنیم تا سهم مصرفی هر یک از جریانهای گاز مشخص گردد؛ سپس متغیرهای عملیاتی موثر بر نرخ جریان ساعتی شامل نمره نازل، فشار بار کاری و زمان توقف سوراخکاری را تشریح خواهیم کرد. در ادامه، دادههای عددی دقیق را در قالب یک جدول مهندسی برای گازهای استیلن و پروپان ارائه داده و شیوههای کالیبراسیون رگولاتورها را ارزیابی میکنیم تا در نهایت به یک راهبرد اجرایی برای بهینهسازی بودجه و تسلط بر محاسبه میزان مصرف گاز هوابرش CNC در ساعت دست یابید.
فهرست مقاله
مولفههای تشکیلدهنده جریان گاز در دستگاههای هوابرش CNC
برای انجام اصولی محاسبه میزان مصرف گاز هوابرش CNC در ساعت، باید بدانیم که مصرف گاز در این ماشینآلات به دو شاخه مجزا تقسیم میشود که شناخت نسبت اختلاط آنها پیشنیاز هرگونه برآورد است:
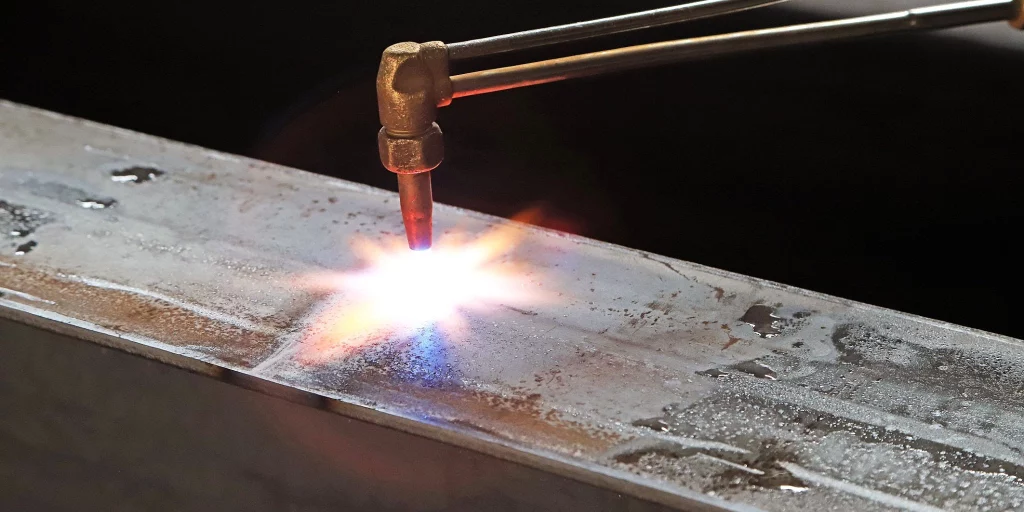
گاز سوختی (Fuel Gas): این گاز (استیلن $C_2H_2$ یا پروپان $C_3H_8$) وظیفه تامین انرژی حرارتی برای رساندن دمای نقطه برش به دمای برافروختگی (حدود ۸۷۰ تا ۹۵۰ درجه سانتیگراد) را دارد. جریان این گاز در تمام طول پیشگرمایش و برشکاری برقرار است.
اکسیژن پیشگرمایش (Preheat Oxygen): این بخش از اکسیژن با گاز سوختنی در محفظه اختلاط نازل مخلوط میشود تا شعله مخروطی با دمای بالای ۳۱۰۰ درجه سانتیگراد تشکیل دهد.
اکسیژن برشکاری پرفشار (Cutting Oxygen): بیش از ۷۵ تا ۸۵ درصد از کل میزان مصرف اکسیژن در هوابرش به این جریان مربوط میشود. این ستون اکسیژن خالص با فشار ۴ تا ۱۰ بار از حفره مرکزی نازل خارج شده و با آهن مشتعل واکنش اکسیداسیون گرمازا ($Fe_3O_4$) برقرار کرده و مذاب را از زیر شیار خارج میکند. برای مهار نشت این مسیرها، مطالعه مقاله نقش شیر برقی هوابرش CNC در کنترل جریان گاز پیشنهاد میشود.
عوامل تعیینکننده نرخ مصرف گاز هوابرش CNC در ساعت
نرخ مصرف حجمی گازها (بر حسب لیتر بر ساعت یا متر مکعب بر ساعت) متغیری ثابت نیست و مستقیماً تحت تاثیر ۴ فاکتور مهندسی تغییر میکند:
۱. ضخامت ورق فولادی و شماره نازل برش
با افزایش ضخامت قطعه کار، قطر روزنه مرکزی نازل افزایش مییابد تا حجم گاز بیشتری را به عمق متریال بدمد. به عنوان نمونه، نازل مناسب ورق ۱۰ میلیمتر جریانی معادل ۲۵۰۰ لیتر در ساعت اکسیژن مصرف میکند، در حالی که در ورقهای ۱۰۰ میلیمتری این مقدار به فراتر از ۱۵۰۰۰ لیتر بر ساعت میرسد.
۲. نوع گاز سوختی انتخابی (استیلن در برابر پروپان)
پروپان از نظر ارزش حرارتی در هر متر مکعب گرمای بیشتری آزاد میکند، اما برای احتراق کامل به ۴.۳ برابر حجم خود اکسیژن نیاز دارد؛ در حالی که استیلن برای سوختن به ۱.۱ تا ۱.۲ برابر اکسیژن نیاز دارد. بنابراین در محاسبه میزان مصرف گاز هوابرش CNC در ساعت، انتخاب نوع گاز سوختی رابطه مستقیمی با تعداد کپسولهای اکسیژن مصرفی دارد.
۳. تعداد دفعات سوراخکاری اولیه (Piercing Frequency)
هر سوراخکاری نیازمند چند ثانیه مکث پیشگرمایش با شعله حداکثری است. اگر نقشه قطعات دارای سوراخها و ورودیهای متعددی باشد، ساعات کارکرد مشعل در فاز پیشگرم افزایش یافته و سهم گاز سوختنی در کل هزینه بالا میرود.
جدول مهندسی محاسبه میزان مصرف گاز هوابرش CNC در ساعت بر اساس ضخامت
جدول زیر میانگین مقادیر مصرف بر اساس ضخامت ورقهای فولاد ساختمانی با یک مشعل فعال صنعتی را نشان میدهد:
| ضخامت ورق (mm) | شماره نازل استاندارد | فشار اکسیژن برش (Bar) | مصرف اکسیژن برشکاری (Nm3/h) | مصرف اکسیژن پیشگرم (Nm3/h) | مصرف گاز استیلن (Nm3/h) | مصرف گاز پروپان (kg/h) |
| ۱۰ | ۰ | ۳.۰ | ۲.۲ | ۰.۶ | ۰.۴۵ | ۰.۳۰ |
| ۲۰ | ۱ | ۳.۵ | ۳.۶ | ۰.۷ | ۰.۵۰ | ۰.۳۵ |
| ۳۰ | ۲ | ۴.۰ | ۵.۲ | ۰.۸ | ۰.۵۵ | ۰.۴۲ |
| ۵۰ | ۳ | ۴.۵ | ۸.۴ | ۱.۰ | ۰.۶۵ | ۰.۵۰ |
| ۸۰ | ۴ | ۵.۰ | ۱۳.۵ | ۱.۲ | ۰.۷۵ | ۰.۶۲ |
| ۱۰۰ | ۵ | ۵.۵ | ۱۸.۰ | ۱.۵ | ۰.۸۵ | ۰.۷۵ |
| ۱۵۰ | ۶ | ۶.۵ | ۲۷.۰ | ۲.۰ | ۱.۱۰ | ۰.۹۵ |
فرمول کاربردی برآورد هزینه گاز برشکاری CNC در کارگاه
برای استخراج دقیق هزینه گاز برشکاری CNC برای یک شیفت کاری یا یک سفارش معین، میتوانید از رابطه زیر استفاده کنید:
که در آن:
$V_{O2}$: حجم کل اکسیژن مصرفی در ساعت (مجموع برش و پیشگرمایش ضربدر ساعات برش موثر).
$C_{O2}$: قیمت هر متر مکعب اکسیژن صنعتی خریداریشده.
$V_{Fuel}$: حجم یا وزن گاز سوختی مصرفشده (بر حسب متر مکعب استیلن یا کیلوگرم پروپان).
$C_{Fuel}$: قیمت واحد گاز سوختی.
طبق مستندات مهندسی تدوینشده در راهنمای نرخ جریان گاز و متغیرهای برش اکسیفیول در وبسایت ESAB، خطای اپراتوری در بالا بردن فشار اکسیژن حتی به میزان ۱ بار بالاتر از حد استاندارد، مصرف گاز اکسیژن را تا ۲۵ درصد بدون هیچگونه افزایش کیفیتی بالا میبرد.
برای دریافت مشاورههای متالورژیکی و ثبت سفارشات سازههای صنعتی با بالاترین صرفهجویی اقتصادی، همکاران ما در بخش مشاوره فنی و ارتباط با کمال صنعت آماده پاسخگویی هستند.
راهکارهای کاهش مصرف و افت هزینههای کارگاهی
برای بهینهسازی نتایج محاسبه میزان مصرف گاز هوابرش CNC در ساعت و کاهش هدررفت سرمایه، رعایت نکات زیر الزامی است:
نصب خطوط برش زنجیرهای (Chain Cutting): با متصل کردن انتهای یک قطعه به شروع قطعه بعدی، تعداد دفعات پیشگرمایش به حداقل میرسد.
استفاده از سیستم مخازن اکسیژن مایع (Dewar Tanks): برای کارگاههای بزرگ، جایگزینی سیلندرهای کپسولی با مخازن دوار کرایوژنیک هزینه اکسیژن را تا ۴۰ درصد کاهش میدهد.
تست مداوم نشتی اتصالات با کف صابون: اتصالات شیلنگها و منیفولدها را هفتگی بررسی کنید؛ نشتیهای میکرونی میتوانند روزانه یک کپسول گاز را هدر دهند.
سخن پایانی
مدیریت فرآیند برش حرارتی در گرو درک پیوند میان متغیرهای متالورژیکی و شاخصهای مالی کارگاه است. همانطور که در این راهنمای تخصصی تشریح گردید، محاسبه میزان مصرف گاز هوابرش CNC در ساعت با ارزیابی دقیق نمره نازل، کنترل نسبت اختلاط اکسیژن و گازهای سوختی و پایش زمانبندی پیشگرمایش میسر میشود. اتکا به جدول مصرف گاز اکسی استیلن هوابرش و کالیبراسیون فشار رگولاتورها، علاوه بر مهار هزینه گاز برشکاری CNC، استهلاک قطعات مشعل را به حداقل رسانده و کیفیتی همگن، پاک و مقرونبهصرفه را برای تولید قطعات فولادی به ارمغان میآورد.اتوماسیون برش در مقاطع استوانهای و لولههای قطور، انقلابی در ارتقای بهرهوری صنایع نفت، گاز، سکوسازی و سازههای خرپایی به پا کرده است. همانطور که در این تحلیل جامع تشریح شد، اهمیت هوابرش CNC لوله بر و کاربردهای آن به دلیل توانایی انحصاری در پردازش برش لوله های جدار ضخیم فلزی، ایجاد اتصالات زینی بدون تلورانس خطا، پخزنی همزمان برای کدهای نفوذی جوش و کاهش محسوس ضایعات مقاطع فولادی نمایان میشود. بهکارگیری دستگاه هوابرش CNC لوله بر در کارگاههای صنعتی، ضمن حذف ساعتها سنگزنی دستی و خطاهای مونتاژ، کیفیتی پایدار، اقتصادی و منطبق بر معتبرترین استانداردهای بینالمللی مهندسی را به همراه دارد.