
در فضای رقابتی تولیدات صنعتی و فرآیندهای فلزکاری، مدیریت هزینهها و بهینهسازی زنجیره تامین از اهمیت استراتژیک برخوردار است. فناوری برش لیزر سیانسی به دلیل دقت بینظیر، سرعت بالا و قابلیت انعطاف در تولید اشکال پیچیده، به یکی از ارکان اصلی در صنایع ساخت و تولید تبدیل شده است؛ با این حال، هزینههای عملیاتی این تکنولوژی میتواند در صورت عدم مدیریت صحیح، حاشیه سود پروژهها را به شدت کاهش دهد. در محیطهای تجارت به تجارت، آگاهی از متغیرهای مهندسی تاثیرگذار بر قیمت تمامشده قطعات، تفاوت بین یک تولید اقتصادی و یک پروژه زیانده را رقم میزند. هزینه نهایی در این فرآیند تابعی مستقیم از زمان ماشینکاری، میزان مصرف متریال، نوع گاز کمکی و استهلاک تجهیزات است.
در این مقاله تخصصی و راهبردی، شما با جامعترین تکنیکهای کاهش هزینههای برش لیزر آشنا خواهید شد. آنچه در ادامه خواهید خواند، بررسی دقیق و مهندسی راهکارهایی است که از مرحله طراحی اولیه قطعه تا تنظیمات نهایی ماشینآلات را در بر میگیرد. ما در این مطلب به تفصیل استراتژیهای زیر را مورد تحلیل قرار میدهیم:
ابتدا به بررسی روشهای بهینهسازی چیدمان قطعات جهت کاهش پرتی ورق میپردازیم؛ سپس راهکارهای مدیریت زمان نفوذ اولیه پرتو لیزر و پیوستگی خطوط برش را ارزیابی میکنیم. در گامهای بعدی، اهمیت بازنگری در طراحی مهندسی برای حذف پیچیدگیهای غیرضروری، انتخاب هوشمندانه ضخامت متریال، تحلیل اقتصادی استفاده از گازهای کمکی (اکسیژن در برابر نیتروژن) و در نهایت تاثیر اقتصاد مقیاس بر کاهش قیمت تمامشده قطعات را تشریح خواهیم کرد. هدف این است که با مطالعه این مطلب، بتوانید تصمیمات دقیقتری در زنجیره تامین فلزکاری سازمان خود اتخاذ نموده و بهرهوری اقتصادی پروژههای خود را به حداکثر برسانید.
فهرست مقاله
بهینهسازی چیدمان قطعات و کاهش ضایعات متریال
یکی از مشهودترین بخشهای هدررفت سرمایه در خدمات ورقکاری، ضایعات مواد اولیه یا اصطلاحاً پرتی ورق است. در پروژههای صنعتی، هزینه متریال خام بخش عمدهای از قیمت تمامشده را به خود اختصاص میدهد. برای تقلیل این هزینهها، استفاده از تکنیکهای پیشرفته چیدمان قطعات یا نستینگ امری حیاتی است. مهندسان تولید با بهرهگیری از نرمافزارهای تخصصی تولید به کمک رایانه، قطعات مختلف یک پروژه را با دقیقترین فواصل ممکن روی ابعاد استاندارد ورق جانمایی میکنند.
یکی از تکنیکهای بسیار موثر در این مرحله، استفاده از روش «برش خطوط مشترک» است. در این تکنیک، قطعاتی که دارای لبههای صاف و موازی هستند، به گونهای در کنار یکدیگر قرار میگیرند که پرتو لیزر با یک بار عبور، لبه هر دو قطعه را برش دهد. این روش نه تنها طول کل مسیر برش را کاهش میدهد، بلکه زمان ماشینکاری و مصرف گاز کمکی را نیز به شکل چشمگیری پایین میآورد. رعایت فواصل استاندارد بین قطعات برای جلوگیری از تابیدگی حرارتی، در عین به حداکثر رساندن تراکم چیدمان، هنری مهندسی است که مستقیماً بر کاهش هزینههای نهایی تاثیر میگذارد.
مدیریت زمان سوراخکاری اولیه و پیوستگی مسیر برش
فرآیند نفوذ اولیه پرتو لیزر در ضخامت ورق که به آن سوراخکاری یا پیرس میگویند، یکی از زمانبرترین و پرمصرفترین بخشهای عملیات برش است. هر بار که هد دستگاه برای شروع یک مسیر جدید متوقف میشود، باید پرتو لیزر با قدرت و زمان مشخصی ورق را سوراخ کند تا مسیر برش آغاز گردد. تعداد بالای این سوراخکاریها در قطعاتی که دارای حفرهها و بریدگیهای داخلی متعدد هستند، زمان کل عملیات را به شدت افزایش میدهد.
برای کاهش این زمان و استهلاک ناشی از آن، طراحان و برنامهنویسان دستگاه سیانسی از تکنیکهای اتصال مسیر یا برش زنجیرهای استفاده میکنند. در این حالت، نرمافزار به گونهای برنامهریزی میشود که پرتو لیزر پس از اتمام برش یک شکل داخلی، بدون خاموش شدن و نیاز به سوراخکاری مجدد، از طریق یک مسیر بسیار باریک به شکل بعدی حرکت کند. کاهش تعداد نقاط نفوذ، نه تنها سرعت تولید را به صورت نمایی افزایش میدهد، بلکه طول عمر لنزها و نازلهای دستگاه را نیز حفظ کرده و هزینههای تعمیر و نگهداری پیمانکار را کاهش میدهد که این امر مستقیماً در فاکتور نهایی خدمات به نفع کارفرما لحاظ خواهد شد.
بازنگری در طراحی مهندسی و تقلیل پیچیدگیهای هندسی
یکی از قوانین نانوشته اما قطعی در ماشینکاری لیزری این است که «پیچیدگی، هزینه میآفریند». دستگاههای برش لیزر در مسیرهای مستقیم و منحنیهای باز، به حداکثر سرعت خود میرسند؛ اما هنگامی که با زوایای بسیار تند، جزئیات ریز و منحنیهای پیچیده و متراکم مواجه میشوند، سیستم کنترلگر دستگاه مجبور است برای حفظ دقت و جلوگیری از سوختگی لبهها، سرعت حرکت محورها را به شدت کاهش دهد. این افت سرعت باعث طولانی شدن زمان انجام کار و در نتیجه افزایش هزینه میگردد.
مهندسان طراح باید با رویکرد «طراحی برای تولیدپذیری»، نقشههای خود را بازنگری کنند. حذف حفرههای بسیار کوچک که عملاً کاربردی در محصول نهایی ندارند، جایگزین کردن اشکال پیچیده تزئینی با هندسههای سادهتر، و گرد کردن گوشههای بسیار تیز تا حد امکان، از جمله اقداماتی است که بدون افت کیفیت عملکردی قطعه، هزینه ماشینکاری آن را به حداقل میرساند. همیشه باید این سوال را از خود پرسید که آیا این سطح از جزئیات در نقشه، ارزش هزینه اضافی پرداختی را دارد یا خیر.
انتخاب هوشمندانه متریال و ضخامت بهینه
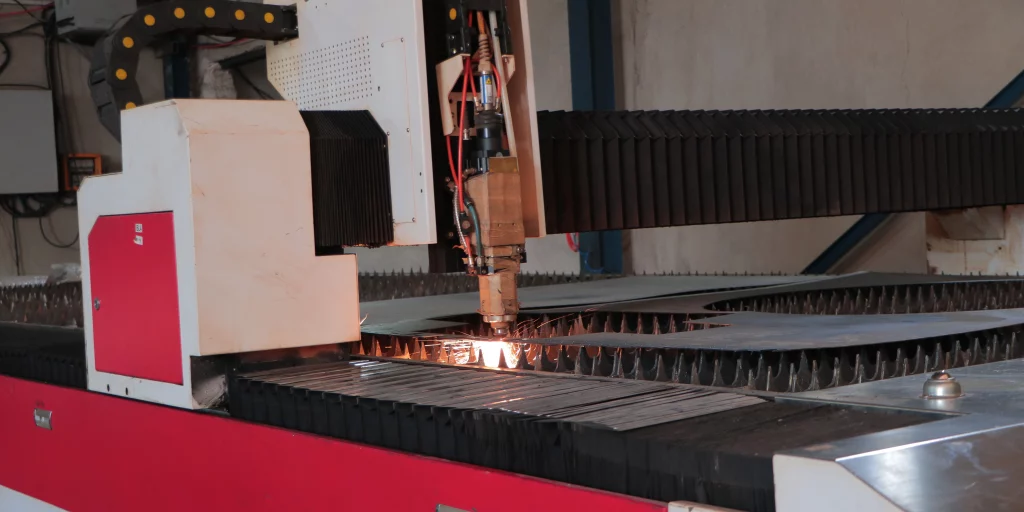
انتخاب متریال و ضخامت آن، رابطهای مستقیم و غیرخطی با هزینههای برش دارد. با افزایش ضخامت ورق، سرعت نفوذ و برش پرتو لیزر به صورت تصاعدی کاهش مییابد. به عنوان مثال، برش یک قطعه از ورق فولادی با ضخامت هشت میلیمتر، بسیار بیشتر از دو برابر زمان برش همان قطعه از ورق چهار میلیمتری طول میکشد و مصرف گاز و برق نیز به همان نسبت افزایش مییابد.
بسیاری از طراحان برای اطمینان از استحکام سازه، از ضخامتهایی بیش از حد نیاز مهندسی استفاده میکنند. با انجام محاسبات دقیق مقاومت مصالح و شبیهسازیهای نرمافزاری، میتوان ضخامت ورقها را بهینهسازی کرد. همچنین، جایگزینی متریالها در بخشهایی که حساسیت بالایی ندارند نیز راهگشا است. فولادهای کربنی معمولی با سرعت بالاتر و هزینه کمتری نسبت به فولادهای زنگنزن یا آلومینیوم برش میخورند؛ لذا در قطعاتی که در معرض خوردگی نیستند یا در مراحل بعدی رنگآمیزی میشوند، استفاده از متریالهای ارزانتر و خوشتراشتر، یک استراتژی مالی هوشمندانه محسوب میشود.
تحلیل اقتصادی انتخاب گاز کمکی متناسب با الزامات کیفی
در تکنولوژی برش لیزر، استفاده از گازهای کمکی برای خارج کردن مذاب فلز از شیار برش و خنککاری قطعه الزامی است. دو گاز اصلی مورد استفاده، اکسیژن و نیتروژن هستند که هر کدام تاثیر متفاوتی بر کیفیت لبهها و البته هزینههای نهایی دارند. نیتروژن به عنوان یک گاز خنثی، مانع از اکسیداسیون لبههای برش میشود و سطحی کاملاً نقرهای و تمیز بر جای میگذارد که برای عملیات جوشکاری یا رنگآمیزی حساس ایدهآل است. اما استفاده از نیتروژن نیازمند فشار بسیار بالا و مصرف حجم عظیمی از گاز است که هزینه عملیاتی را به شدت بالا میبرد.
در مقابل، گاز اکسیژن با ایجاد یک واکنش گرمازا با فلز، سرعت برش در ضخامتهای بالا را افزایش داده و با فشار بسیار کمتری مصرف میشود که این امر هزینهها را به حداقل میرساند؛ نقطه ضعف این روش، ایجاد یک لایه اکسید سیاه رنگ روی لبههای قطعه است. تصمیمگیران صنعتی باید ارزیابی کنند که آیا قطعه نهایی واقعاً به لبههای بدون اکسید نیاز دارد یا خیر. اگر قطعات در مراحل بعدی تحت عملیات ماشینکاری مجدد، سندبلاست یا رنگآمیزیهای صنعتی ضخیم قرار میگیرند، انتخاب گاز اکسیژن برای ورقهای فولادی میتواند هزینههای برونسپاری را به شکل قابل توجهی تعدیل نماید.
اقتصاد مقیاس و مدیریت بهینه سفارشات و تیراژ تولید
مانند هر فرآیند صنعتی دیگر، مفهوم اقتصاد مقیاس در خدمات برش لیزر نیز به شدت صدق میکند. هر بار که یک سفارش جدید برای پیمانکار ارسال میشود، مراحلی نظیر بررسی نقشهها، برنامهنویسی نرمافزاری، تنظیم پارامترهای دستگاه، بارگیری ورق روی میز کار و کالیبراسیون نازلها باید طی شود. این زمانِ آمادهسازی، یک هزینه ثابت است که فرقی نمیکند برای تولید یک قطعه باشد یا هزار قطعه.
زمانی که سفارشات در تیراژ پایین و به صورت خرد ارسال شوند، هزینه ثابت آمادهسازی روی تعداد کمی از قطعات سرشکن شده و قیمت واحد هر قطعه را به شدت افزایش میدهد. مهندسان تامین و مدیران خرید باید با تجمیع سفارشات و پیشبینی نیازهای تولیدی در بازههای زمانی مشخص، تیراژ سفارشات ارسالی به مراکز برش را افزایش دهند. سفارشگذاری در حجم بالا، دست پیمانکار را برای بهینهسازی چیدمان در چندین ورق متوالی باز گذاشته و با سرشکن کردن هزینههای تنظیمات اولیه، قیمت نهایی هر قطعه را بهینهسازی میکند.
سخن پایانی
کاهش هزینههای برش لیزر سیانسی نیازمند یک رویکرد جامع و سیستمی است که از مرحله طراحی و ایدهپردازی در دفتر فنی آغاز شده و تا میز کار ماشینآلات در سالن تولید امتداد مییابد. درک عمیق از متغیرهای زمانبر در عملیات برش، از جمله تعداد نقاط سوراخکاری، پیچیدگیهای هندسی غیرضروری و ضخامتهای مازاد بر نیاز طراحی، به مدیران مهندسی کمک میکند تا محصولاتی اقتصادیتر خلق کنند. علاوه بر این، تعامل سازنده با پیمانکاران جهت انتخاب بهینهترین گاز کمکی، تجمیع سفارشات برای بهرهمندی از اقتصاد مقیاس و الزام به استفاده از پیشرفتهترین الگوریتمهای چیدمان قطعات، راهکارهایی هستند که میتوانند بدون ایجاد کوچکترین خللی در کیفیت نهایی محصول، حاشیه سود سازمان را در پروژههای سنگین فلزکاری تضمین نمایند.
شرکت نوین پردازش اطلس بابل با تکیه بر سالها تجربه در ارائه خدمات تخصصی تجارت به تجارت و توسعه زیرساختهای فناوری اطلاعات، به عنوان شریکی استراتژیک در کنار صنایع و سازمانها ایستاده است. ما با تلفیق دانش مهندسی، پیادهسازی اتوماسیونهای اداری پیشرفته، استقرار سامانههای مدیریت منابع سازمانی و نسخههای بومیسازی شده پارس ویتایگر، فرآیندهای زنجیره تامین و فروش شما را از جمله در حوزههایی نظیر تعامل با پیمانکاران ماشینکاری و فلزکاری، بهینهسازی و سیستمی میکنیم. طراحی پورتالهای سازمانی نظیر ویرا چکاد، تدوین پروپوزالهای کلان فناوری اطلاعات و اجرای کمپینهای بازاریابی درونگرا و سئو تخصصی، از جمله خدماتی است که دپارتمانهای ما برای ارتقای جایگاه برند شما و افزایش بهرهوری اقتصادی در بازارهای رقابتی ارائه میدهند؛ برای آغاز یک تحول دیجیتال و سازمانی هدفمند، هماکنون با متخصصان ما در ارتباط باشید.