
در مهندسی ساخت و تولید نوین، مفهوم بهرهوری دچار دگردیسی بنیادین شده است. در گذشتهای نهچندان دور، تنها راه توجیه اقتصادی در فرمدهی قطعات فلزی، تکیه بر تولیدات میلیونی و سرشکن کردن هزینههای سنگین تجهیزات بر روی تعداد بیشماری از محصولات بود. اما امروزه، نیاز بازارهای هدف به شخصیسازی، توسعه سریع محصولات جدید و کاهش خواب سرمایه در انبارها، صنایع را به سمت استراتژی تولید بههنگام و سفارشیسازی سوق داده است. در چنین فضایی، روشهای سنتی فرمدهی مانند پرسکاری با قالبهای صلب، به دلیل هزینههای نجومی ساخت قالب و زمان طولانی آمادهسازی، کارایی خود را از دست دادهاند.
اینجا است که فناوریهای پیشرفته ماشینکاری به کمک مهندسان میآیند. استفاده از فرآیند خمکاری CNC برای سفارشهای تیراژ کم، پاسخی قطعی و مهندسیشده به نیاز مبرم صنایع به انعطافپذیری است. این فناوری، با ترکیب سینماتیک دقیق ماشینآلات، کنترلرهای هوشمند و ابزارآلات ماژولار، امکان تولید قطعات پیچیده ورقکاری را حتی در دستههای چندتایی، با بالاترین استانداردهای صنعتی فراهم میکند. در این مقاله جامع، به عنوان یک متخصص فرآیندهای تولید، مکانیزمهای پنهان و دلایل برتری مطلق دستگاههای پرس بریک هوشمند را در پروژههای تولید محدود و ساخت نمونههای اولیه کالبدشکافی خواهیم کرد.
فهرست مقاله
حذف وابستگی به قالبهای اختصاصی با سیستم ابزاربندی ماژولار
مهمترین عاملی که تولیدات محدود را در روشهای سنتی غیراقتصادی میسازد، هزینههای طراحی، ماشینکاری و سختکاری قالبهای فرمدهی اختصاصی برای هر هندسه خاص است. اگر بخواهید تنها پنجاه عدد از یک محفظه فلزی پیچیده را تولید کنید، ساخت یک قالب پرسکاری چند صد میلیونی برای آن، قیمت نهایی هر قطعه را به شکل غیرمنطقی افزایش میدهد. فرآیند خمکاری تیراژ کم با استفاده از ماشینآلات پیشرفته CNC، این مانع بزرگ اقتصادی را به طور کامل از میان برداشته است.
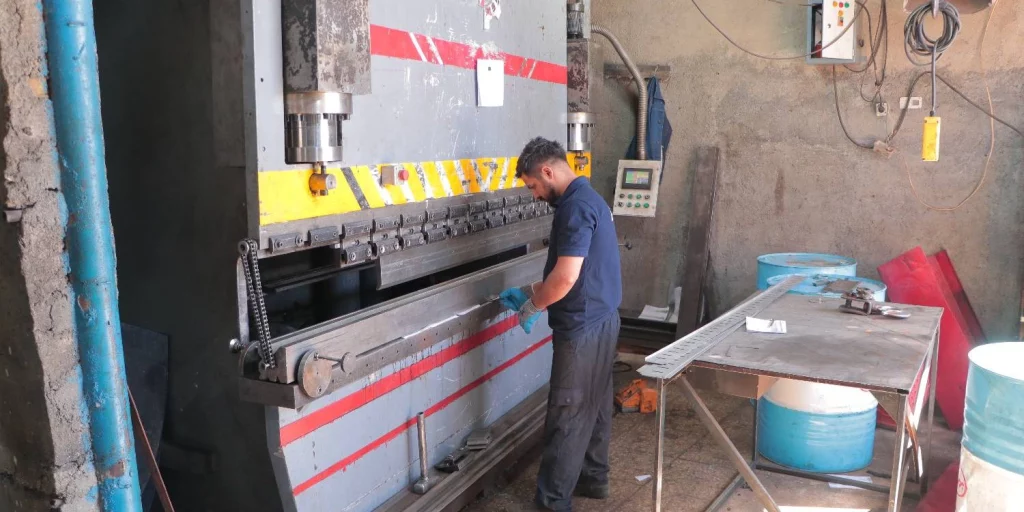
دستگاههای پرس بریک مدرن از سیستمهای ابزاربندی ماژولار و استاندارد (شامل انواع سنبهها و ماتریسهای قطعهبندیشده) استفاده میکنند. این ابزارها به گونهای طراحی شدهاند که میتوانند طیف وسیعی از زوایا، شعاعها و فرمهای هندسی را بدون نیاز به ساخت هیچگونه ابزار جدیدی ایجاد کنند. اپراتور متخصص میتواند با ترکیب قطعات مختلف این ابزارها، طول درگیری مورد نیاز برای هر خط خم را در کسری از زمان مونتاژ کند. استفاده از گیرههای هیدرولیک و سیستمهای تعویض سریع ابزار، زمان آمادهسازی خط تولید را از چند روز در روشهای سنتی، به چند دقیقه تقلیل میدهد. این کاهش چشمگیر در زمان آمادهسازی و حذف مطلق هزینههای ابزارسازی اختصاصی، راز اصلی توجیه اقتصادی خمکاری CNC برای پروژههای محدود است.
نقش حیاتی نرمافزارهای شبیهسازی و تولید فایل دقیق
در محیطی که قرار است قطعاتی با تعداد محدود تولید شوند، فضایی برای روشهای سنتی آزمون و خطا وجود ندارد. در تولید انبوه، شاید فدا کردن چند ورق اولیه برای تنظیم دقیق کورس دستگاه قابل چشمپوشی باشد، اما در خمکاری تیراژ کم، قطعه اول باید دقیقاً همان کیفیت قطعه آخر را داشته باشد. این سطح از اطمینان تنها از طریق انتقال فرآیند تنظیمات از کف کارگاه به محیط نرمافزارهای مهندسی امکانپذیر است.
امروزه پیش از آنکه دستگاه حتی روشن شود، مهندس تولید یک فایل خمکاری CNC استاندارد را در محیط نرمافزارهای شبیهساز آفلاین بارگذاری میکند. این نرمافزارها با ایجاد یک همزاد دیجیتال از ماشین، ابزارها و ورق خام، کل فرآیند فرمدهی را در فضای سهبعدی شبیهسازی میکنند. مواردی نظیر ترتیب بهینه مراحل کار، بررسی احتمال برخورد قطعه با بدنه ماشین (Collision Detection) و انتخاب مناسبترین سنبه و ماتریس، همگی پیش از برش ورق نهایی ارزیابی و قطعی میشوند. این مهندسی پیشدستانه تضمین میکند که وقتی برنامه به کنترلر دستگاه ارسال میشود، فرآیند تولید بدون هیچگونه توقف یا ضایعاتی پیش برود.
محاسبات دقیق طول گسترده و تسلط بر پارامترهای فیزیکی ورق
یکی از پیچیدهترین چالشها در تولیدات سفارشی و کمحجم، استخراج نقشه گسترده دقیق برای ارسال به دستگاه برش لیزر است. زمانی که ورق فلزی تحت تنشهای خمشی قرار میگیرد، لایه خارجی آن دچار کشش و لایه داخلی دچار فشردگی میشود. محاسبه دقیق میزان این تغییر طول که در ادبیات مهندسی با مفهوم Bend Deduction شناخته میشود، برای رسیدن به ابعاد نهایی استاندارد حیاتی است.
در پروژههای خمکاری تیراژ کم، فرصتی برای اصلاح نقشه گسترده پس از برش اولین نمونه وجود ندارد. بنابراین، متخصصان با در نظر گرفتن متغیرهای متالورژیکی نظیر ضخامت دقیق ورق، استحکام کششی متریال، شعاع نوک سنبه و عرض دهانه ماتریس، مقادیر جبرانی را با دقت میکرون محاسبه میکنند. ادغام این محاسبات ریاضی با فایل مهندسی، سبب میشود ورق خامی که از زیر نازل لیزر بیرون میآید، پس از طی کردن مراحل فرمدهی، بدون نیاز به ماشینکاری ثانویه دقیقاً با نقشههای مونتاژی تطابق داشته باشد. این رویکرد علمی، هزینههای پنهان ناشی از دوبارهکاری را در سفارشات خرد به صفر میرساند.
کنترل هوشمند بازگشت فنری و تضمین کیفیت زاویهای
خاصیت الاستیک فلزات باعث میشود که ورق پس از برداشته شدن فشارِ سنبه، تمایل به بازگشت به حالت اولیه خود داشته باشد. این پدیده که بازگشت فنری (Springback) نامیده میشود، یکی از بزرگترین موانع در رسیدن به زوایای دقیق است. در تولیدات انبوه، اپراتور با چند بار تست قطعه، میزان نفوذ سنبه را برای خنثی کردن این پدیده کالیبره میکند. اما در خمکاری CNC برای سفارشهای تیراژ کم، این روش غیرعملی و پرهزینه است.
ماشینآلات پیشرفته امروزی برای تضمین کیفیت خمکاری ورق در همان قطعه اول، مجهز به سیستمهای اندازهگیری زاویه در لحظه (Real-time Angle Measurement) هستند. این سیستمها با استفاده از حسگرهای لیزری یا مکانیکی، زاویه ورق را در حین فرآیند فرمدهی اسکن کرده و اطلاعات را به صورت لحظهای به کنترلر مرکزی ارسال میکنند. در صورت مشاهده هرگونه انحراف ناشی از بازگشت فنری یا نوسانات ضخامت ورق، دستگاه به صورت خودکار کورس حرکتی خود را اصلاح میکند. این جبرانسازی دینامیک باعث میشود که نیازی به قطعات فداشونده نباشد و زاویه نهایی از قطعه اول تا قطعه صدم کاملاً یکسان و بینقص درآید.
مدیریت انحرافات طولی و سیستمهای جبرانساز پیشرفته
تضمین تلرانس خمکاری CNC تنها محدود به زاویه نیست، بلکه یکنواختی این زاویه در طول قطعه کار نیز از اهمیت بالایی برخوردار است. هنگامی که یک ورق با طول زیاد تحت فشار تناژ بالای دستگاه قرار میگیرد، فکهای بالا و پایین ماشین به دلیل قوانین فیزیک مقاومت مصالح، دچار خمش یا شکمدادگی میکروسکوپی میشوند. این اعوجاج ناچیز باعث میشود که زاویه خم در مرکز ورق نسبت به لبههای آن متفاوت باشد (پدیده قایقی شدن).
برای خنثی کردن این اثر در تولیدات حساس و کمتیراژ، سیستمهای پیشرفته تحت عنوان «بمبهکاری متحرک» (Dynamic Crowning) وارد عمل میشوند. این مکانیزمهای هیدرولیکی یا مکانیکی هوشمند که در بستر دستگاه تعبیه شدهاند، بر اساس طول ورق، تناژ اعمالشده و مشخصات متریال، یک قوس معکوس و کنترلشده در فک پایین ایجاد میکنند. نتیجه این جبرانسازی ساختاری، دستیابی به یک خط خم کاملاً مستقیم و باثبات در سرتاسر طول قطعه است. در سفارشهای تیراژ کم که قطعات معمولاً برای مونتاژهای دقیق و تجهیزات خاص استفاده میشوند، حضور این سیستمهای کنترلی برای رسیدن به دقتهای صدم میلیمتری الزامی است.
سخن پایانی
عبور از محدودیتهای تولید سنتی و ورود به عرصه ساختوتولید چابک، نیازمند ابزارهایی است که بتوانند با تغییرات سریع مهندسی و سفارشات متنوع سازگار شوند. تحلیلهای فنی و اقتصادی نشان میدهند که بهکارگیری خمکاری CNC برای سفارشهای تیراژ کم، نه یک انتخاب لوکس، بلکه یک الزام استراتژیک برای بقا و رقابت در بازارهای مدرن است. این فناوری با حذف وابستگی به قالبهای گرانقیمت، بهینهسازی زمان آمادهسازی خط تولید و بهرهگیری از هوش مصنوعی در شبیهسازی و کنترل کیفیت فرآیند، قواعد بازی را تغییر داده است.
توانایی تولید بدون نقص قطعات پیچیده فلزی از همان نمونه نخست، در کنار همافزایی بینظیر این روش با تکنولوژی برش لیزر، زنجیره تولیدی یکپارچه و مقیاسپذیری را خلق کرده است. مهندسان، استارتآپهای صنعتی و تیمهای تحقیقوتوسعه اکنون میتوانند بدون نگرانی از هزینههای سربار ابزارسازی، ایدههای نوآورانه خود را در کوتاهترین زمان ممکن و با بالاترین سطح استانداردهای کیفی به واقعیت فیزیکی تبدیل کنند. در نهایت، تسلط بر دانش مهندسی فرمدهی و بهرهگیری از سختافزارهای مدرن، ضامن دستیابی به کیفیتی پایدار، اقتصادی پویا و محصولاتی بیرقیب در صنعت ورقکاری خواهد بود.