در کارخانجات سازههای فلزی و خطوط تولید ماشینآلات صنعتی، تولید قطعات با لبههای صاف و تلورانس ابعادی دقیق یکی از اساسیترین معیارها برای کاهش هزینههای سنگزنی ثانویه به شمار میرود. راهکارهای افزایش کیفیت هوابرش CNC و کاهش پلیسه نه تنها از تحمیل ساعتها نیروی انسانی برای پلیسهگیری لبهها جلوگیری میکند، بلکه آمادگی کامل قطعات برای مونتاژ دقیق و جوشکاری نفوذی استاندارد را تضمین مینماید. در خطوط پیشرفته و مجهز برش حرارتی نظیر بخش تخصصی خدمات هوابرش CNC کمال صنعت، دستیابی به خطوط برش بدون سرباره از طریق کنترل پارامتریک و مهندسیشده فرآیند سوختن اکسیدی حاصل میشود.
در این مقاله راهنما، ابتدا فرآیند متالورژیکی تشکیل سرباره و پلیسه (Dross) در زیر و روی سطح ورق را تحلیل میکنیم تا تفاوت ماهوی پلیسههای سرعت بالا (سرد) و سرعت پایین (گرم) را بشناسیم؛ سپس گامبهگام نحوه تنظیم پارامترهای اصلی شامل فشار اکسیژن برش، نسبت اختلاط گاز سوختی و فاصله بهینه نازل تا ورق را شرح خواهیم داد. در ادامه، در قالب یک جدول عیبیابی کاربردی، رابطه میان خطاهای اپراتوری و عیوب لبهها را ارائه نموده و استانداردهای زبری سطح بر اساس کدهای بینالمللی را مرور میکنیم تا در نهایت به یک راهبرد جامع برای کاهش حداکثری ضایعات و هزینههای کارگاه دست یابیم.
فهرست مقاله
متالورژی تشکیل پلیسه در برش هواگاز و انواع آن
برخلاف برشهای مکانیکی، فرآیند هوابرش یک واکنش شیمیایی گرمازا میان آهن داغ و جریان پرفشار اکسیژن خالص است که طی آن اکسید آهن ($Fe_3O_4$) به صورت مذاب درمیآید و توسط نیروی جنبشی گاز از شیار برش (Kerf) به بیرون رانده میشود. چنانچه ویسکوزیته این مذاب بیش از حد بالا باشد یا فشار گاز نتواند آن را به طور کامل تخلیه کند، لایههای جامد روی لبهها رسوب میکنند. برای اجرای اصولی فرآیند افزایش کیفیت هوابرش CNC و کاهش پلیسه، ابتدا باید دو نوع اصلی پلیسه را تشخیص داد:
۱. پلیسه ناشی از سرعت پایین یا سرباره گرم (Low-Speed Dross)
این پلیسه زمانی تشکیل میشود که مشعل بیش از حد مجاز روی یک نقطه مکث داشته باشد یا سرعت پیشروی خطی دستگاه کمتر از حد استاندارد تنظیم شود. در این حالت، گرمای بیش از حد به بدنه ورق نفوذ کرده و خطوط درگ (Drag Lines) کاملاً عمود میشوند. سرباره حاصل از این خطا حبابی، بسیار سخت و متخلخل بوده و به لبه پایینی ورق جوش میخورد؛ به طوری که جداسازی آن نیازمند فرزکاری سنگین است.
۲. پلیسه ناشی از سرعت بالا یا سرباره سرد (High-Speed Dross)
هنگامی که سرعت حرکت دستگاه کنترلر CNC بیش از ظرفیت حرارتی ورق باشد، شعله پیشگرمایش فرصت کافی برای رساندن عمق ورق به دمای اشتعال پیدا نمیکند. در نتیجه، خطوط برش به سمت عقب خم شده (زاویه تند Drag Lines) و مذاب به صورت قطرات ریز و نامنظم در لبه انتهایی شیار منجمد میشود. این نوع پلیسه معمولاً شکننده است اما کیفیت گونیایی لبه را کاملاً نابود میکند. برای آشنایی با اصول نگهداری تورچ و جلوگیری از انحراف خطوط، مقالات بخش وبلاگ کمال صنعت مرجع مناسبی است.
پارامترهای کلیدی در افزایش کیفیت هوابرش CNC و کاهش پلیسه
دستیابی به برشهایی بدون پلیسه مستلزم هماهنگی ۵ فاکتور حرارتی و مکانیکی است که باید توسط اپراتور کالیبره شوند:
۱. انتخاب صحیح سایز نازل و تمیزی روزنهها
روزنه میانی نازل اکسیژن برشکاری باید کاملاً صیقلی و عاری از هرگونه دوده و ذرات چسبیده باشد. استفاده از نازلهایی با تکنولوژی جریان مافوق صوت (Divergent Nozzle) باعث میشود ستون گاز با سرعت مافوق صوت بدون تلاطم به عمق ورق نفوذ کند و مذاب را به طور یکدست به بیرون هدایت نماید.
۲. کالیبراسیون فشار اکسیژن و گاز سوختی
بالا بردن بیرویه فشار اکسیژن برشکاری نه تنها پلیسه را کم نمیکند، بلکه موجب افت دمای موضعی جریان گاز (اثر ژول-تامسون) و چرخش گردابی مذاب در پایین شیار میشود. فشار باید دقیقاً متناسب با جدول راهنمای سازنده نازل و ضخامت فولاد تنظیم گردد.
۳. کنترل خودکار ارتفاع مشعل (THC)
اگر فاصله مشعل تا سطح ورق زیاد باشد، شعله پیشگرمایش باز شده و لبه بالایی قطعه گرد و ذوب میشود (Melted Top Edge)؛ در مقابل، اگر نازل بیش از حد به ورق نزدیک شود، پرتاب مذاب سوراخکاری سرنازل را مسدود کرده و شعله را منحرف میکند. کنترلر باید فاصله ثابتی بین ۳ تا ۶ میلیمتر را در تمام مسیر حفظ نماید.
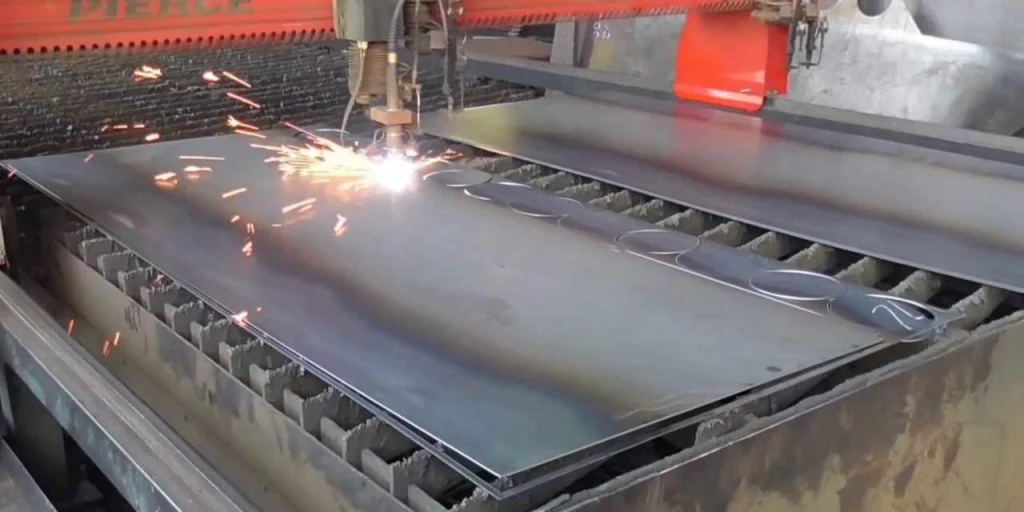
جدول عیبیابی و تنظیمات برای افزایش کیفیت هوابرش CNC و کاهش پلیسه
جدول زیر راهحلهای فوری برای برطرف کردن اشکالات شایع لبه قطعات را به صورت کاربردی نشان میدهد:
| ظاهر عیب روی لبه برش | علت اصلی بروز مشکل | راهکار تنظیماتی و اصلاحی |
| سرباره سخت در لبه پایینی | سرعت پیشروی بسیار پایین / گرمای زیاد | افزایش سرعت خطی دستگاه CNC تا شیب خطوط به ۱۰ تا ۱۵ درجه برسد. |
| سرباره قطرهای و شیار نامنظم | سرعت حرکت بسیار بالا / فشار کم گاز | کاهش ملایم سرعت یا افزایش فشار رگولاتور اکسیژن برشکاری. |
| گرد شدگی و سوختگی لبه بالایی | ارتفاع مشعل زیاد / اکسیژن پیشگرمایش مازاد | کاهش فاصله نازل با ورق و کاهش فشار اکسیژن پیشگرم. |
| دندانهدار شدن و خطوط نامتقارن | کثیفی یا پلیسه گرفتن نوک نازل برش | پاکسازی سوراخهای نازل با سوزن مخصوص برنجی بدون گشاد کردن حفره. |
| کجی و زاویهدار شدن لبه (عدم عمودیت) | عدم بالانس نازل یا فرسودگی مقطع خروجی | عمودسازی مکانیکی تورچ و تعویض نازلهای مستهلک. |
استانداردهای کیفیت هندسی لبه بر اساس الزامات بینالمللی
برای سنجش میزان موفقیت در افزایش کیفیت هوابرش CNC و کاهش پلیسه، صنعت سازه از استاندارد بینالمللی کیفیت برش حرارتی ISO ۹۰۱۳ بهره میگیرد. این استاندارد کیفیت لبهها را بر اساس سه فاکتور ارزیابی میکند:
میزان عمود بودن و تلورانس زاویهای (Perpendicularity Tolerance – $u$): انحراف لبه از خط قائم نباید از درصدی معین از ضخامت کل ورق تجاوز کند.
زبری میانگین سطح (Mean Roughness – $Rz5$): میزان موج و دندانههای ایجادشده توسط جریان اکسیژن.
میزان سرباره چسبیده به ریشه برش: در گریدهای بالای کیفی (رنج ۱ و ۲ استاندارد)، قطعه پس از خروج از زیر مشعل باید با یک ضربه آرام چکش پلاستیکی یا برس سیمی کاملاً پاک شود و نیازی به فرز سنگزنی نداشته باشد. در صورت نیاز به بررسی قطعات صنعتی پیچیده و دریافت مشاوره تخصصی برای برش ورقهای سنگین، همواره میتوانید با بخش ارتباط مستقیم با کارشناسان کمال صنعت تماس حاصل فرمایید.
بهینهسازی مسیر حرکت و تکنیکهای نرمافزاری برش
کیفیت لبه علاوه بر متغیرهای مکانیکی، به شدت تحت تاثیر استراتژیهای برنامهریزی نرمافزار کمکی (CAM) و کنترلر دستگاه است:
طول و زاویه خط لیداین (Lead-in): نقطه سوراخکاری اولیه ورق همواره همراه با پاشش شدید مذاب است. لیداین باید از فاصلهای خارج از مرز اصلی قطعه با زاویه شعاعی یا مورب وارد خط برش شود تا هیچ پلیسهای روی فرم هندسی باقی نماند.
استفاده از سیستم برش پیوسته (Chain Cutting): با متصل کردن خطوط برش چندین قطعه به یکدیگر، تعداد سوراخکاریها به حداقل رسیده و استهلاک نازل و پلیسه آغازین تا ۷۰ درصد کاهش مییابد.
مکث پیشگرمایش کنترلشده (Dynamic Preheating): پیشگرمایش بیش از حد طولانی، لبه بالایی قطعه را ذوب میکند؛ تنظیم زمان توقف متناسب با دمای محیط و خلوص ورق آهن، برشی تمیز را در ثانیههای نخست تضمین میکند.
سخن پایانی
دستیابی به لبههای صیقلی، عمود و بدون سرباره در برشکاری ورقهای ضخیم فولادی، تصادفی نیست؛ بلکه حاصل ترکیب دانش متالورژی، نگهداری دقیق تجهیزات مصرفی و تنظیم علمی پارامترهاست. همانطور که بررسی شد، استراتژیهای افزایش کیفیت هوابرش CNC و کاهش پلیسه از انتخاب سایز استاندارد نازل و تمیزکاری روزانه آن آغاز شده و با کالیبراسیون فشار اکسیژن، کنترل هوشمند ارتفاع و تنظیم زاویه بهینه خطوط درگ تکمیل میگردد. پیادهسازی این چکلیست مهندسی در کارگاههای اسکلت فلزی و ماشینسازی، هزینههای سرسامآور سنگزنی ثانویه را به طور کامل حذف کرده و کیفیت مونتاژ نهایی سازهها را به سطح استانداردهای جهانی میرساند.
خدمات مرتبط با این مقاله
مجموعه تولیدی و خدمات صنعتی کمال، کمالشهر کرج.