در ماشینآلات برش حرارتی اکسیاستیلن یا اکسیپروپان، هدایت مکانیکی مشعل تنها نیمی از فرآیند برشکاری را تشکیل میدهد؛ نیم دیگر و حیاتیتر این تکنولوژی، مدیریت دقیق و هماهنگ جریان گازهای پرفشار در لحظه نفوذ به فولاد است. ارزیابی نقش شیر برقی هوابرش CNC در کنترل جریان گاز نشان میدهد که این قطعات الکترومکانیکی کوچک، سوپاپهای اصلی فرمانپذیری دستگاه هستند که دستورات ارسالی از کنترلر (M-Codes) را به باز و بسته شدن آنی خطوط سوخت و اکسیژن تبدیل میکنند. کوچکترین تاخیر، افت فشار یا نشتی در این مسیر، علاوه بر برهم زدن نسبت شعله و کاهش کیفیت لبههای قطعه، خطرات ایمنی مرگباری مانند فلاشبک و انفجار شیلنگها را در پی خواهد داشت. در خطوط تولید و برشکاریهای پیشرفته نظیر بخش تخصصی خدمات هوابرش CNC کمال صنعت، کالیبراسیون و سلامت مداوم این تجهیزات متضمن تکرارپذیری برش در ضخیمترین شیتهای فولادی است.
در این مقاله تحلیلی و مهندسی، ابتدا ساختار الکترومکانیکی سلنوئید ولوها و سازوکار بوبین آنها را واکاوی میکنیم تا دلایل بنیادین نقش شیر برقی هوابرش CNC در کنترل جریان گاز مشخص شود؛ سپس وظایف مجزای این شیرها را در کنترل خطوط سهگانه (گاز سوخت، اکسیژن پیشگرمایش و اکسیژن پرفشار برشکاری) کالبدشکافی خواهیم کرد. در ادامه، در قالب یک جدول مشخصات فنی، پارامترهای عملیاتی سلنوئید ولوهای استاندارد را مقایسه نموده و نقش حفاظتی آنها را در پیشگیری از پسزدگی شعله (Flashback) بر اساس استانداردهای بینالمللی ارزیابی میکنیم تا با جمعبندی مدیریتی، راهنمای کاملی برای عیبیابی و افزایش طول عمر این قطعات حیاتی به دست آورید.در این مقاله راهنما، ابتدا ابعاد استاندارد شیتهای ورق فولادی موجود در بازار آهن را ارزیابی میکنیم تا ارتباط مستقیم اندازه متریال پایه با ابعاد هوابرش CNC مشخص شود؛ سپس محدودیتهای مهندسی فضای کارگاهی شامل ارتفاع تیر جرثقیل، ایستگاه تخلیه لجن و تهویه دود را تحلیل خواهیم کرد. در ادامه، انواع تیپهای ساختاری ماشینآلات شامل سیستمهای دروازهای، بازویی (طرهای) و پرتابل را در قالب یک جدول مقایسهای جامع بررسی نموده و متراژ مفید به متراژ کلی را تبیین مینماییم تا در نهایت به یک تصمیمگیری استراتژیک برای پیادهسازی راهنمای انتخاب ابعاد هوابرش CNC متناسب با کارگاه دست یابید.
فهرست مقاله
سازوکار عملکرد سلنوئید ولو در ماشینآلات برش حرارتی
یک شیر برقی یا سلنوئید ولو از دو بخش اصلی تشکیل شده است: یک بوبین الکتریکی (Coil) و یک بدنه مکانیکی حاوی اسپول و فنر بازگشت. هنگامی که کنترلر دستگاه کدهای ام (مانند M07) را صادر میکند، جریان الکتریکی (معمولاً ۲۴ ولت DC یا ۲۲۰ ولت AC) وارد بوبین شده و میدان مغناطیسی شدیدی ایجاد مینماید؛ این میدان، هسته فلزی متحرک را بالا کشیده و مسیر عبور گاز پرفشار باز میشود. با قطع ولتاژ توسط کد دستوری (مانند M08)، فنر مکانیکی مسیر را در کسری از میلیثانیه مسدود میکند.
بررسی عمیق نقش شیر برقی هوابرش CNC در کنترل جریان گاز نشان میدهد که سرعت پاسخدهی (Response Time) این قطعه مهمترین فاکتور عملیاتی آن است. اگر باز شدن شیر اکسیژن برشکاری با تاخیر مواجه شود، نقطه سوراخکاری (Piercing) بیش از حد داغ شده و دهانه قطعه کار دفرمه میشود؛ در مقابل، اگر شیر دیرتر از موعد بسته شود، هدررفت گاز خالص و افت کیفیت انتهای کانتور برش رخ میدهد. برای بررسی نحوه هماهنگی کنترلر با این محرکها، مطالعه مقاله انواع کنترلر هوابرش CNC صنعتی پیشنهاد میشود.
تفکیک خطوط سهگانه گاز و نقش شیر برقی هوابرش CNC در کنترل جریان گاز
در تورچهای مدرن هوابرش صنعتی، سه خط لوله مجزا تعبیه شده است که هر یک نیازمند یک شیر برقی اختصاصی با ویژگیهای مشخص است:
۱. شیر برقی گاز سوختی (استیلن، پروپان یا گاز طبیعی)
این شیر وظیفه تامین هیدروکربن لازم برای تشکیل شعله پایه را دارد. به دلیل ماهیت اشتعالپذیر گازهای سوختی، شیر برقی هوابرش CNC در این مسیر باید دارای استانداردهای ضدجرقه (Explosion-Proof) و آببندی با الاستومرهای سازگار با گاز مایع (نظیر NBR یا Viton) باشد تا از نشت گاز در داخل کالسکه دکل جلوگیری کند.
۲. شیر برقی اکسیژن پیشگرمایش (Preheat Oxygen Valve)
اکسیژن پیشگرمایش با گاز سوختی مخلوط شده تا دمای شعله را به بیش از ۳۰۰۰ درجه سانتیگراد برساند. کنترل جریان گاز در هوابرش در این بخش اجازه میدهد دستگاه در زمان سوراخکاری، شعله پرقدرتتری (High Preheat) برای تسریع برافروختگی فولاد ایجاد کند و سپس برای حرکت خطی به شعله ملایمتر بازگردد.
۳. شیر برقی اکسیژن برشکاری با فشار بالا (Cutting Oxygen Valve)
حساسترین وظیفه در میان ادوات کنترلی، بر عهده این شیر است. این قطعه مسیر دمش اکسیژن خالص با فشارهای بین ۴ تا ۱۰ بار را آزاد میکند. هرگونه افت فشار ناشی از گرفتگی مجرای داخلی سلنوئید ولو هوابرش CNC، فوراً به انحراف جریان، شیارزنی ناقص و تولید پلیسههای سخت در لبه پایینی ورق میانجامد.
جدول مشخصات فنی و استانداردهای شیر برقی هوابرش CNC
جدول زیر پارامترهای ضروری و الزامات کیفی شیرهای برقی مورد استفاده در صنعت هوابرش را معرفی میکند:
| پارامتر فنی و عملکردی | مقدار استاندارد صنعتی | اهمیت در کیفیت برش | پیامد خرابی قطعه |
| ولتاژ کاری بوبین | ۲۴V DC (ایمن) یا ۲۲۰V AC | هماهنگی سریع با کارت خروجی کنترلر | سوختن بوبین و عدم باز شدن مسیر گاز |
| فشار کاری مجاز (Operating Pressure) | ۰ تا ۱۶ بار (حداقل ۱۰ بار) | تحمل فشارهای بالای اکسیژن برش | پسزدگی جریان و عدم آببندی داخلی |
| زمان پاسخدهی (Response Time) | کمتر از ۳۰ تا ۵۰ میلیثانیه | سوراخکاری تمیز و قطع آنی در انتهای کار | ذوب شدن بیش از حد لبه و اتلاف گاز |
| جنس بدنه شیر (Valve Body) | برنج فورجشده خالص (Forged Brass) | عدم واکنش با اکسیژن خالص پرفشار | اکسیداسیون و خطر اشتعال بدنه آلومینیومی |
| کلاس عایقبندی و حفاظت | حداقل IP65 ضد غبار و رطوبت | کارایی پایدار در محیطهای غبارآلود کارگاه | اتصالی مدار برق و قطع کار دستگاه |
نقش شیر برقی هوابرش CNC در پیشگیری از حوادث فلاشبک
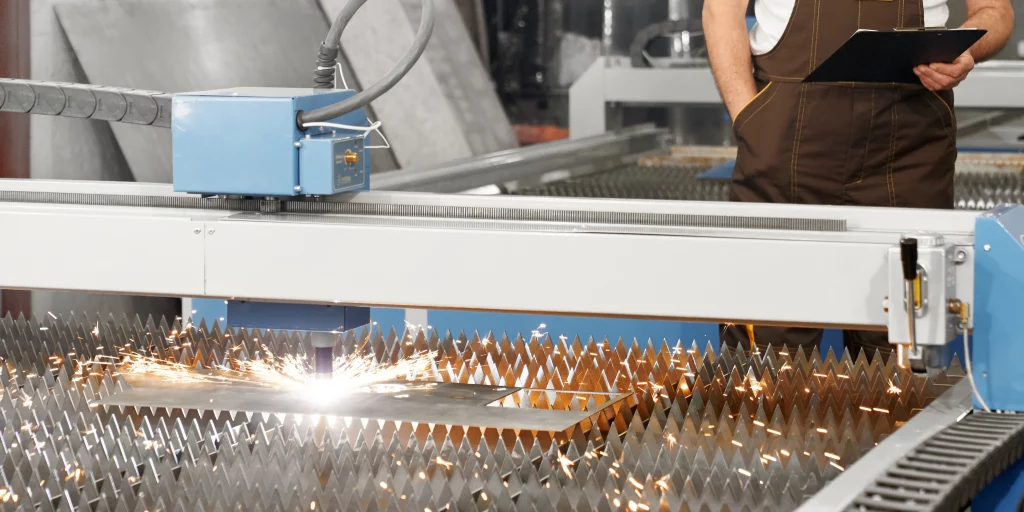
یکی از مرگبارترین مخاطرات در کارگاههای برش حرارتی، پسزدن شعله به داخل مشعل و شیلنگها است. بر اساس راهنماهای مهندسی تدوینشده در استاندارد سلنوئید ولوها و کنترل گازهای برشی در Thomasnet، در لحظه بروز احتراق معکوس، حضور یک شیر برقی هوابرش CNC با عملکرد سریع مانع از تغذیه بیشتر آتش میشود.
هنگامی که سنسورهای حرارتی مشعل یا اپراتور کلید استاپ اضطراری (E-Stop) را فشار میدهند، رلههای کنترلر فرمان قطع برق را به بوبینها ارسال میکنند. فنر داخلی شیر در کمتر از صدم ثانیه جریان گاز سوختنی و اکسیژن را قطع کرده و از پیشروی آتش به سمت رگولاتورها و منبع مرکزی جلوگیری مینماید. در واقع، درک نقش شیر برقی هوابرش CNC در کنترل جریان گاز با مسائل ایمنی پیوندی ناگسستنی دارد.
جهت بررسی پروژههای برش ورقهای ضخیم، بهرهگیری از تجهیزات استاندارد و استعلام خدمات برشکاری صنعتی، میتوانید از طریق صفحه مشاوره فنی و ارتباط با کمال صنعت با مهندسان ما در ارتباط باشید.
نشانهها و راهکارهای عیبیابی خرابی شیرهای برقی گاز
بروز نقص در سیستم اتوماسیون شیرها علائم مشخصی دارد که اپراتور باید فورا شناسایی کند:
نشت مداوم گاز پس از پایان برش: نشاندهنده فرسودگی دیافراگم، وجود پلیسه و براده درون نشیمنگاه شیر یا ضعف فنر بازگشت است.
داغ شدن بیش از حد بوبین: ناشی از نوسانات ولتاژ ورودی، گیر مکانیکی اسپول شیر یا عدم استفاده از منابع تغذیه سوئیچینگ ایزوله.
کاهش عرض شیار برش و افت توان اکسیژن: نشاندهنده باز نشدن کامل پیستون به دلیل رسوب دوده و غبار فلزی داخل مجرای گاز.
سخن پایانی
تسلط بر تنظیمات فرآیندی ماشینآلات هوابرش، مستلزم نگاه دقیق به تکتک اجزای کنترل جریان است. همانطور که در این تحلیل مهندسی تبیین گردید، نقش شیر برقی هوابرش CNC در کنترل جریان گاز نقشی محوری و تعیینکننده در شکلگیری شعله پایدار، اجرای بینقص دستورات کدهای جیکد، بهینهسازی مصرف گازهای گرانقیمت صنعتی و صیانت از ایمنی کارگاه در برابر پسزدگی آتش است. انتخاب شیرهای برقی با بدنه برنجی ضداکسید، بوبینهای ۲۴ ولت صنعتی و آببندیهای مقاوم به دما، بازدهی خطوط برشکاری را تضمین نموده و استهلاک تورچها را به حداقل ممکن میرساند.
خدمات مرتبط با این مقاله
مجموعه تولیدی و خدمات صنعتی کمال، کمالشهر کرج.