برشکاری حرارتی اکسیفیول (Oxy-Fuel Flame Cutting) که در صنعت با نام هوابرش شناخته میشود، اقتصادیترین و مطمئنترین روش برای برش صفحات ضخیم فولادهای ساختمانی و آلیاژی (نظیر ST37، ST52 و ورقهای ضدسایش هاردوکس) از ضخامت ۱۰ میلیمتر تا ۳۰۰ میلیمتر است. با این وجود، اپراتوری موفق دستگاههای مکانیزه دروازهای، وابسته به مهارت در تنظیم فشار خطوط ورودی گاز است. خطای محاسباتی اندک در تنظیم رگولاتور اکسیژن یا گاز سوختی (پروپین، گاز مایع یا استیلن)، باعث پیدایش عیوب مخربی نظیر لبههای ذوبشده، چسبیدن سربارههای سخت (Dross)، مخروطی شدن زاویه دیواره یا خاموش شدن ناگهانی شعله و آسیب به قطعهکار میگردد. استفاده از یک جدول تنظیم فشار گاز هوابرش CNC برای فولاد مبتنی بر دادههای متالورژیکی و کالیبراسیون دقیق نازل، مرجع اصلی برای حذف دوبارهکاری در کارگاههای مهندسی به شمار میرود. در خطوط تولید قطعات سنگین نظیر واحد خدمات هوابرش CNC سنگین در کمال صنعت، استفاده از این استانداردهای فنی، ضامن ثبات لبههای بدون پلیسه و صافی سطح در رده استانداردهای ممتاز جهانی است.
در این مقاله تخصصی، ابتدا اصول فیزیکی و شیمیایی اکسیداسیون آهن در حضور جت اکسیژن خالص را بازخوانی میکنیم تا مبنای تدوین جدول تنظیم فشار گاز هوابرش CNC برای فولاد مشخص گردد؛ سپس جدول پارامتریک مرجع فشار، سایز نازل، فاصله مشعل و سرعت پیشروی را برای طیف ضخامتهای ۵ تا ۲۰۰ میلیمتر ارائه خواهیم داد. در ادامه، تأثیرات افت فشار در دکلهای چندمشعله را تحلیل کرده و روشهای تشخیص کیفیت برش بر مبنای خطوط شیار (Drag Lines) را تشریح میکنیم تا سالنهای تولید بتوانند به بالاترین راندمان اقتصادی و کیفی دست یابند.
فهرست مقاله
اصول شیمیایی فرآیند برش و نقش فشارهای تفکیکی گاز
درک چرایی تنظیم فشار مستلزم شناخت این نکته است که فرآیند هوابرش، یک فرآیند ذوب ساده نیست؛ بلکه یک واکنش گرمازای احتراق و اکسیداسیون سریع آهن (Fe) با اکسیژن خالص است. در مشعلهای مدرن CNC، سه مسیر گازی مجزا از رگولاتورها کنترل میشوند:
۱. فشار گاز پیشگرمایش سوختی (Fuel Gas Pressure)
گاز سوختی (مانند گاز طبیعی LPG یا استیلن C2H2) وظیفه دارد به همراه اکسیژن پیشگرمایش، دمای نقطه برش ورق فولادی را پیش از شروع حرکت به دمای اشتعال اکسیداسیونی (نقطه برافروختگی یعنی حدود ۸۷۰ تا ۹۰۰ درجه سانتیگراد) برساند. فشار این گاز معمولاً پایین و بین ۰.۲ تا ۰.۵ بار (۳ تا ۷ PSI) تنظیم میشود؛ فشار بیش از حد گاز سوختی باعث کربنیزه شدن و افت کیفیت لبه بالایی قطعه میگردد.
۲. فشار اکسیژن پیشگرمایش (Preheat Oxygen Pressure)
این گاز برای اختلاط کامل با گاز سوختی و تولید شعله خنثی با دمای بالاتر از ۳۰۰۰ درجه سانتیگراد تزریق میشود. کالیبراسیون دقیق نسبت اختلاط، تضمینکننده رسیدن سریع به نقطه شروع سوراخکاری (Piercing) بدون اتلاف زمان است.
۳. فشار اکسیژن خالص برش (Cutting Oxygen Pressure)
حیاتیترین پارامتر در فرآیند، فشار جت اکسیژن مرکزی است. با رسیدن فولاد به دمای برافروختگی، شیر برقی اکسیژن برش باز شده و جریانی از اکسیژن با خلوص حداقل ۹۹.۵ درصد با فشار بالا (بین ۲ تا ۷ بار بر حسب ضخامت) به مرکز منطقه دمش تزریق میشود. این جریان، آهن را مشتعل کرده و مذاب اکسید آهن را از زیر شیار به بیرون پرتاب میکند؛ موضوعی که ضرورت رعایت ارقام فشار گاز هوابرش برای ضخامت های مختلف فولاد را روشن میسازد.
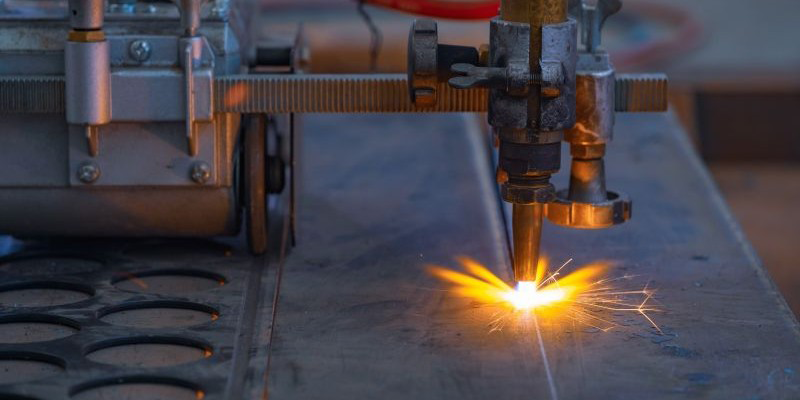
جدول تنظیم فشار گاز هوابرش CNC برای فولاد بر مبنای ضخامت و سایز نازل
دادههای زیر بر مبنای گاز سوختی پروپان یا گاز مایع (LPG) با نازلهای دوتکه استاندارد صنعتی برای فولادهای کربنی ساختمانی نظیر ST37 تنظیم شده است:
| ضخامت ورق فولادی (میلیمتر) | نمره و سایز اسمی نازل برش | فشار اکسیژن برش (Bar) | فشار اکسیژن پیشگرمایش (Bar) | فشار گاز سوختی LPG (Bar) | سرعت پیشروی برشکاری (mm/min) | ارتفاع نازل تا سطح ورق (mm) |
| ۵ تا ۱۰ | نمره ۰ (Size ۰) | ۲.۰ تا ۲.۵ | ۱.۵ تا ۲.۰ | ۰.۲۵ | ۵۵۰ تا ۶۵۰ | ۶ تا ۸ |
| ۱۱ تا ۲۰ | نمره ۱ (Size ۱) | ۲.۵ تا ۳.۵ | ۲.۰ تا ۲.۵ | ۰.۳ | ۴۵۰ تا ۵۵۰ | ۷ تا ۹ |
| ۲۱ تا ۳۵ | نمره ۲ (Size ۲) | ۳.۵ تا ۴.۰ | ۲.۵ تا ۳.۰ | ۰.۳ | ۳۸۰ تا ۴۵۰ | ۸ تا ۱۰ |
| ۳۶ تا ۶۰ | نمره ۳ (Size ۳) | ۴.۰ تا ۵.۰ | ۳.۰ تا ۳.۵ | ۰.۳۵ | ۳۰۰ تا ۳۸۰ | ۹ تا ۱۱ |
| ۶۱ تا ۱۰۰ | نمره ۴ (Size ۴) | ۵.۰ تا ۶.۰ | ۳.۵ تا ۴.۰ | ۰.۴ | ۲۰۰ تا ۲۸۰ | ۱۰ تا ۱۲ |
| ۱۰۱ تا ۱۵۰ | نمره ۵ (Size ۵) | ۶.۰ تا ۷.۰ | ۴.۰ تا ۴.۵ | ۰.۴۵ | ۱۵۰ تا ۲۰۰ | ۱۲ تا ۱۴ |
| ۱۵۱ تا ۲۰۰ | نمره ۶ (Size ۶) | ۶.۵ تا ۷.۵ | ۴.۵ تا ۵.۰ | ۰.۵ | ۱۰۰ تا ۱۴۰ | ۱۴ تا ۱۶ |
اثرات انحراف فشار اکسیژن برش از محدوده استاندارد
تغییر غیرمجاز مقادیر ارائهشده در جدول تنظیم فشار گاز هوابرش CNC برای فولاد مستقیماً به کاهش تلورانسهای هندسی قطعه میانجامد:
۱. پیامدهای فشار بیش از حد اکسیژن برش (Excessive Pressure)
افزایش فشار فراتر از محدوده نازل باعث ایجاد جریان متلاطم و گردابی (Vortex Turbulence) در خروجی جت اکسیژن میشود. این پدیده به جای ایجاد برشی تیز و عمود، باعث گود افتادن دیواره برش (Gouging)، موجدار شدن خطوط شیار و گرد شدن لبههای بالایی به دلیل ذوب اضافی خواهد شد.
۲. پیامدهای فشار ناکافی اکسیژن برش (Insufficient Pressure)
اگر فشار کمتر از مقدار مورد نیاز ضخامت باشد، جت اکسیژن انرژی جنبشی کافی برای عبور از کل عمق ورق را نداشته و قادر به تخلیه اکسیدهای مذاب نخواهد بود. این امر به چسبیدن سرباره سخت به لبه زیرین قطعه (Slag/Dross) یا شکست کامل برش در ضخامتهای بیش از ۵۰ میلیمتر منجر میگردد. برای آگاهی از شیوه کارکرد این پارامترها در تیراژ بالا، مطالعه مقاله مزایای استفاده از هوابرش CNC چند هد در تیراژ بالا توصیه میشود.
انتخاب سایز نازل برشکاری گاز و اکسیژن CNC و نگهداری آن
انتخاب سایز نازل تعیینکننده پهنای شیار برش (Kerf Width) در نرمافزارهای کمکی نستینگ است:
تطبیق نازل با ضخامت: هر نازل دارای اریفیس مرکزی کالیبرهشده برای هدایت دبی حجمی معینی از اکسیژن است. تلاش برای برش ورق ضخیم با نازل سایز پایین صرفاً با بالا بردن فشار، به تلاطم جریان و خرابی قطعه ختم میشود؛ از این رو، انتخاب سایز نازل برشکاری گاز و اکسیژن CNC گام نخست در آمادهسازی برنامه کارگاهی است.
تمیزکاری اریفیس با سوزنهای استاندارد: پاشش جرقههای مذاب در حین سوراخکاری اولیه (Piercing Spatter) سوراخهای خروجی را مسدود میکند. تمیزکاری باید با سوزنهای برنجی نرم مخصوص انجام شود تا هندسه دایرهای نازل دچار بیضیشدگی و انحراف زاویه دمش نگردد.
بر اساس دادههای منتشرشده در استانداردهای بینالمللی تلورانس و جداول فشار برش حرارتی در انجمن جوشکاری آمریکا AWS، کیفیت لبههای برش حرارتی بر پایه استاندارد ISO ۹۰۱۳ در ردههای زبری سطح (Ra) و زاویه انحراف عمودی سنجیده میشود که تطابق کامل با این استانداردها، مستلزم تثبیت فشار ورودی در پشت مشعل است.
جهت دریافت خدمات تخصصی، استعلام هزینه برش ورقهای سنگین فولادی و دریافت مشاورههای فنی متالورژیکی، میتوانید از طریق صفحه مشاوره فنی و ارتباط با کمال صنعت با مهندسان ما در ارتباط باشید.
رابطه فرمولی محاسبه دبی مصرفی اکسیژن بر مبنای ضخامت ورق
برای تخمین میزان مصرف اکسیژن در کارگاهها به ازای زمان کارکرد و محاسبه بهای تمامشده، از رابطه تجربی زیر استفاده میشود:
دبی حجمی مصرف اکسیژن برش (متر مکعب بر ساعت) = ضریب هندسی نازل ضربدر فشار اکسیژن پشت رگولاتور ضربدر سطح مقطع سوراخ مرکزی نازل
به صورت رابطه محاسباتی کاربردی:Cutting Oxygen Flow (Nm³/h) = Discharge Coefficient × Operating Pressure (Bar) × Nozzle Area Factor × Gas Density Ratio
همچنین برای محاسبه زمان سوراخکاری اولیه ورقهای ضخیم (Piercing Time) پیش از آغاز پیشروی، از این رابطه خطی تجربی استفاده میگردد:Piercing Time (Seconds) = 1.5 + (Plate Thickness (mm) × 0.08)
در این متغیرها:
Discharge Coefficient: ضریب تخلیه هیدرولیکی گاز در نازل (معمولاً حدود ۰.۸۲ تا ۰.۸۸).
Operating Pressure: فشار خواندهشده روی گیج رگولاتور بر حسب بار.
Plate Thickness: ضخامت ورق فولادی بر حسب میلیمتر که به صورت مستقیم زمان توقف مشعل برای نفوذ را معین میکند.
نکات کلیدی جهت تثبیت فشار در سیستمهای هوابرش چندمشعله
در ماشینآلاتی که چندین هد به طور همزمان کار میکنند، افت فشار در انتهای کلکتور گاز یک خطر جدی است:
استفاده از شیلنگهای قطر بالا: برای جلوگیری از افت فشار در طول دکل (Drop Pressure)، قطر داخلی شیلنگهای توزیع اکسیژن نباید از ۸ یا ۱۰ میلیمتر کمتر باشد.
استفاده از رگولاتورهای دومرحلهای (Two-Stage Regulators): رگولاتورهای تکمرحلهای با افت حجم گاز داخل پالت کپسولها دچار نوسان فشار خروجی میشوند. رگولاتورهای دومرحلهای فشار خروجی را از ابتدا تا انتهای بار خالیشدن مخازن کاملاً ثابت نگه میدارند.
تنظیم فشار دینامیکی: گیجها باید در زمان باز بودن شیر اکسیژن برش (هنگام جاری بودن گاز) چک و تنظیم شوند؛ زیرا فشار استاتیک همواره ۰.۵ تا ۱ بار بالاتر از فشار کاری واقعی مدار است.
سخن پایانی
تسلط بر فرآیند برش شعله در تجهیزات مکانیزه، هنر تعادل میان متالورژی فولاد و دینامیک سیالات است. همانطور که در این راهنمای مهندسی تبیین گردید، بهکارگیری دقیق جدول تنظیم فشار گاز هوابرش CNC برای فولاد بستری مطمئن برای تنظیم پایدار اکسیژن برش، گاز سوختی و انتخاب سایز نازل متناسب با ضخامت ورقهای کربنی فراهم میسازد. رعایت مقادیر استاندارد فشار، علاوه بر حذف سربارهها و اعوجاج حرارتی، ضامن دستیابی به دیوارههای برشی کاملاً قائم، کاهش هزینههای سنبادهکاری و دستیابی به بالاترین استاندارد در خروجی خطوط تولید صنعتی خواهد بود.