
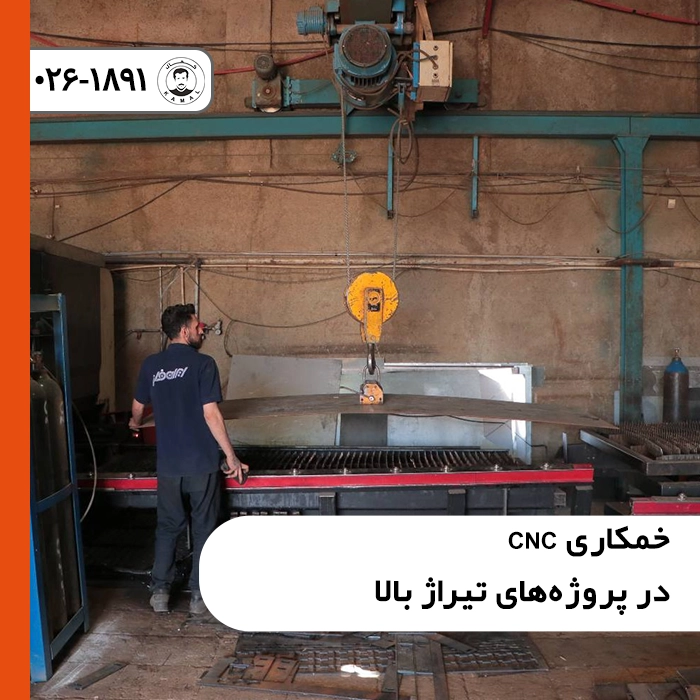
در اکوسیستم تولید صنعتی معاصر، گذار از مرحله ساخت نمونه اولیه (Prototype) به فاز تولید انبوه، نیازمند اتخاذ استراتژیهای مهندسی دقیق و استفاده از ماشینآلاتی است که خطای انسانی را به صفر برسانند. عملیات فرمدهی فلزات یکی از حساسترین گلوگاههای تولید است که کوچکترین انحراف ابعادی در آن، منجر به توقف خطوط مونتاژ و تحمیل هزینههای سنگین میشود. تدوین یک معماری تولید پایدار بر پایه خمکاری CNC در پروژههای تیراژ بالا، بهینهترین راهکار برای تضمین کیفیت، کاهش هزینههای سربار و تحویل بهموقع پروژههای عظیم صنعتی است.
در ادامه، با رویکردی کاملاً تخصصی و مهندسی، به بررسی ابعاد فنی، مزایای اقتصادی و چالشهای متالورژیکی خمکاری تیراژ بالا میپردازیم. تمامی سرفصلهای این مقاله بر اساس استانداردهای سختگیرانه B2B و با ساختار یکپارچه تدوین شدهاند.
فهرست مقاله
اهمیت استراتژیک خمکاری CNC در پروژههای تیراژ بالا
در پروژههایی که تعداد قطعات به هزاران یا دهها هزار عدد میرسد، مفاهیمی نظیر «سرعت تولید» و «دقت تکرارپذیری» (Repeatability) به مؤلفههای تعیینکننده حاشیه سود سازمان تبدیل میشوند. استفاده از تکنولوژی خمکاری CNC در پروژههای تیراژ بالا، به مدیران تولید این اطمینان را میدهد که قطعه اول با قطعه دههزارم از نظر تلرانسهای هندسی هیچگونه تفاوتی نخواهد داشت. کنترلرهای پیشرفته CNC با دریافت کدهای برنامهریزی شده، تمامی محورهای حرکتی دستگاه (از جمله محورهای X، Y، R و Z در بکگیجها) را با دقت میکرونی هدایت میکنند. این سطح از اتوماسیون، نیاز به اندازهگیریهای مکرر توسط اپراتور را حذف کرده و سرعت خروجی خط تولید را به شکل نمایی افزایش میدهد.
مکانیزم کاهش زمان راهاندازی و بهینهسازی هزینهها
از منظر مهندسی صنایع و زمانسنجی، یکی از بزرگترین قاتلان زمان در پروسه تولید، زمان آمادهسازی و تنظیم دستگاه (Setup Time) است. در روشهای سنتی، برای هر بار تغییر زاویه یا تعویض قطعه، اپراتور باید زمان زیادی را صرف کالیبراسیون دستی سنبه و ماتریس کند. اما در خمکاری تیراژ بالا با استفاده از پرسبریکهای CNC، زمان Setup صرفاً یک بار و در مرحله تولید نمونه اولیه (First Article) صرف میشود. پس از تایید کیفی نمونه، برنامه اجرایی در حافظه دستگاه ذخیره میشود. با سرشکن شدن این زمان آمادهسازی بر روی هزاران قطعه، هزینه تمامشده (Cost per Part) به شدت کاهش مییابد و توجیه اقتصادی پروژه برای سازمانهای سفارشدهنده به حداکثر میرسد.
غلبه بر چالش متالورژیکی بازگشت فنری
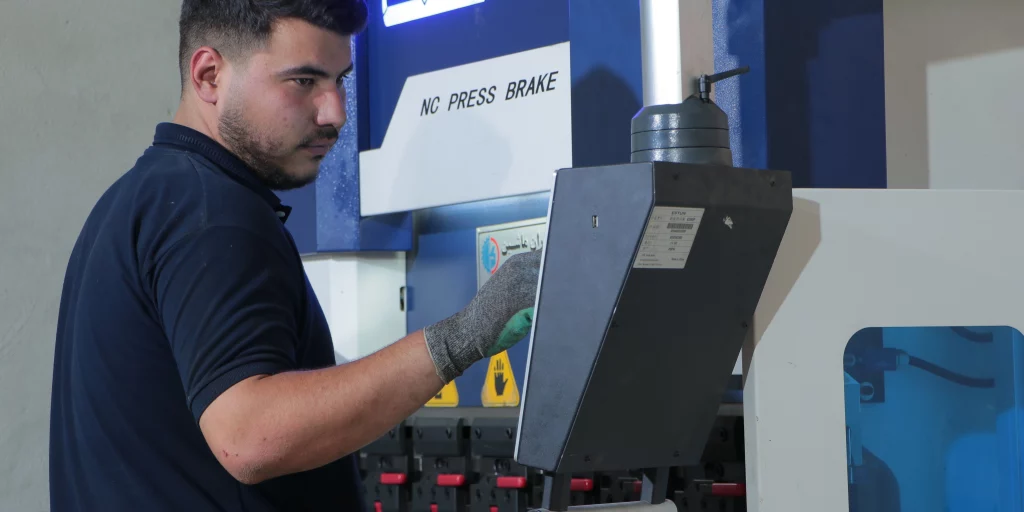
یکی از پیچیدهترین رفتارهای مکانیکی ورقهای فلزی (به ویژه فولادهای آلیاژی، استیل و آلومینیوم)، پدیده «بازگشت فنری» (Springback) پس از برداشته شدن فشار پرس است. ورق فلزی تمایل دارد به دلیل خاصیت الاستیک خود، مقدار کمی به حالت اولیه بازگردد. در خمکاری تیراژ بالا، این پدیده میتواند یکپارچگی زاویهای کل محموله را به خطر بیندازد. کنترلرهای هوشمند در ماشینآلات CNC، با استفاده از دیتابیسهای متالورژیکی قدرتمند و الگوریتمهای محاسبه کسر خم، میزان دقیق این بازگشت را پیشبینی کرده و به صورت خودکار زاویهای مازاد بر نیاز (Over-bending) اعمال میکنند. به عنوان مثال، برای رسیدن به زاویه دقیق 90∘90^\circ90∘، دستگاه ممکن است قطعه را تا 88.5∘88.5^\circ88.5∘ خم کند تا پس از رهاسازی فشار، قطعه دقیقاً در زاویه مطلوب تثبیت شود.
نقش سیستمهای جبرانساز در دقت هندسی
در پروژههای صنعتی عظیم که نیازمند فرمدهی قطعاتی با طول بلند (نظیر پروفیلهای آسانسور، تابلوهای برق صنعتی و سازههای فلزی) هستند، فشار هیدرولیکی متمرکز در مرکز میز کار باعث ایجاد تغییر شکل الاستیک و انحنای میکروسکوپی در فک دستگاه میشود که اصطلاحاً به آن «اثر قایقی» میگویند. خمکاری CNC در پروژههای تیراژ بالا برای خنثیسازی این اثر مخرب، از تکنولوژی «کراونینگ» (Crowning) بهره میبرد. این سیستمهای جبرانساز اتوماتیک، به صورت لحظهای و متناسب با تناژ اعمال شده، تحدب کنترلشدهای را در میز پایین (ماتریس) ایجاد میکنند. نتیجه این فرآیند، توزیع کاملاً یکنواخت نیرو در سرتاسر طول ورق و جلوگیری از ایجاد زوایای بازتر در مرکز قطعه نسبت به لبههای آن در تیراژ انبوه است.
استانداردسازی شیتهای فلزی و پیشنیازهای تولید
برای تحقق حداکثر بهرهوری در خمکاری تیراژ بالا، همگنی و استاندارد بودن متریال ورودی یک الزام مهندسی غیرقابل انکار است. دستگاه CNC با فرضیات ثابت برنامهریزی میشود؛ بنابراین، اگر شیتهای فلزی دارای نوسانات ضخامتی، تغییرات در استحکام تسلیم (Yield Strength) یا تفاوت در جهت نورد (Grain Direction) باشند، رفتار ورق در زیر دستگاه پرس تغییر خواهد کرد. در پروژههای حرفهای B2B، مهندسین ناظر پیش از آغاز تولید انبوه، ملزم به تامین ورقها از یک «بچ» (Batch) تولیدی مشخص از کارخانه ذوبآهن هستند تا رفتار مکانیکی فلز در تمامی هزاران قطعه سفارشی، کاملاً پایدار و قابل پیشبینی باقی بماند.
سخن پایانی
انتخاب استراتژی خمکاری CNC در پروژههای تیراژ بالا، فراتر از یک تصمیم عملیاتی ساده و در واقع یک سرمایهگذاری استراتژیک برای تضمین کیفیت خروجی سازمان است. بهرهگیری از ماشینآلات دقیق مبتنی بر کنترلرهای عددی، حذف کامل خطاهای انسانی، مدیریت بینقص پدیدههای متالورژیکی نظیر بازگشت فنری و استفاده از سیستمهای کراونینگ، همگی دست به دست هم میدهند تا پروژههای خمکاری تیراژ بالا با بالاترین راندمان زمانی و اقتصادی به ثمر بنشینند. برای مدیران زنجیره تامین و مهندسین طراح، همکاری با پیمانکارانی که به این سطح از اتوماسیون و درک مهندسی مسلط هستند، کلید موفقیت در بازارهای رقابتی امروز محسوب میشود.