انتخاب، خرید و راهاندازی ماشینآلات برش حرارتی سنگین مستلزم تسلط بر دیتاشیتهای فنی، جداول مصرف گاز و پارامترهای مکانیکی منتشرشده توسط سازندگان بینالمللی است؛ به نحوی که ناآشنایی با اصطلاحات تخصصی، کدهای استاندارد و ضرایب نامی میتواند به خرید ماشینی با ظرفیت ناکافی یا هدررفت سنگین سرمایه کارگاهی منتهی شود. بررسی اصول و متدولوژی خواندن کاتالوگ هوابرش CNC برندهای مختلف به خریداران، مهندسان تولید و اپراتورها اجازه میدهد تا ظرفیت واقعی ماکزیمم ضخامت برشکاری (Maximum Cutting Thickness)، بازه سوراخکاری اولیه (Piercing Capacity)، دقت تعیین موقعیت خطی و مصرف گاز را پیش از انعقاد قرارداد بهدرستی ارزیابی نمایند. در مجموعههای صنعتی پیشرو نظیر بخش تخصصی خدمات هوابرش CNC در کمال صنعت، تحلیل موشکافانه دیتاشیتها و جداول نازل، مبنای اصلی بهرهبرداری حداکثری از توان ماشینآلات و تنظیم فرآیندهای اجرایی در ضخیمترین شیتهای فولادی است.
در این مقاله تحلیلی و راهنما، ابتدا اصطلاحات کلیدی و ساختار استانداردی را تشریح میکنیم که اساس خواندن کاتالوگ هوابرش CNC برندهای مختلف را تشکیل میدهند؛ سپس تفاوت میان ظرفیت برش از لبه در برابر ظرفیت سوراخکاری عمودی را موشکافی خواهیم کرد. در ادامه، در قالب یک جدول مهندسی، تفاوت شیوه نگارش کاتالوگهای معتبر برندهای جهانی (نظیر Messer آلمان، Koike ژاپن، ESAB سوئد و سازندگان چینی و داخلی) را مقایسه نموده و روش استخراج فشار گاز و سرعت پیشروی را بررسی میکنیم تا در نهایت به دیدگاهی جامع در رمزگشایی از مشخصات فنی دستگاه هوابرش CNC دست یابید.
فهرست مقاله
اصطلاحات بنیادین و اختصارات فنی در کاتالوگ هوابرش CNC
در گام نخست از فرآیند خواندن کاتالوگ هوابرش CNC برندهای مختلف، باید اختصارات مهندسی مندرج در صفحات اول دیتاشیتها رمزگشایی شوند:
حداکثر ضخامت برش (Cutting Capacity / Thickness Range): این عدد بیانگر ضخامت اسمی متریال قابل برش توسط تورچ است (معمولاً از ۵ تا ۳۰۰ میلیمتر). توجه داشته باشید که این پارامتر برای برش از لبه ورق (Edge Start) تعریف میشود.
ظرفیت سوراخکاری اولیه (Piercing Capacity): این فاکتور مهمترین محدودیت هر دستگاه است. سوراخکاری عمودی به دلیل پرتاب مذاب، همواره حدود ۴۰ تا ۵۰ درصد کمتر از ضخامت برش از لبه است (به عنوان مثال، دستگاهی با ظرفیت برش ۳۰۰ میلیمتر، ظرفیت پیرسینگ حدود ۱۲۰ تا ۱۵۰ میلیمتر دارد).
سرعت موقعیتیابی سریع در برابر سرعت برش (Rapid Speed vs. Cutting Speed): سرعت رپید (مثلاً $12,000\text{ mm/min}$) نشاندهنده حداکثر سرعت جابهجایی دکل بدون بار است، در حالی که سرعت برشکاری ورق ۵۰ میلیمتری عددی در حدود ۳۵۰ تا ۴۵۰ میلیمتر بر دقیقه خواهد بود.
تکرارپذیری و دقت موقعیتیابی (Positioning & Repeatability Accuracy): طبق استانداردهای ISO ۲۳۰-۲ یا DIN ۲۸۲۰۶، دقت بر متر ثبت میگردد. برای ارزیابی حجم مصرف سوخت بر مبنای این جداول، مطالعه مقاله محاسبه میزان مصرف گاز هوابرش CNC در ساعت پیشنهاد میشود.
تفکیک بخشهای اصلی یک کاتالوگ هوابرش CNC استاندارد
یک بروشور تخصصی همواره از چهار بخش مجزا تشکیل شده است که حین خواندن کاتالوگ هوابرش CNC برندهای مختلف باید هر بخش را به صورت مستقل تحلیل کرد:
۱. مشخصات سازه مکانیکی و ابعاد کارگیر (Gantry & Table Dimensions)
در این بخش ابعاد مفید برش (Effective Cutting Width & Length) تعریف میشود. اگر عرض کلی دستگاه ۳۵۰۰ میلیمتر باشد، عرض مفید کارگیر آن به دلیل فضای اشغالشده توسط کالسکه و مشعلها حدود ۲۵۰۰ تا ۲۸۰۰ میلیمتر خواهد بود.
۲. نوع محرکهها و سیستم کنترل حرکت (Drive & Motion System)
برندهای مطرح همواره سیستم حرکتی دوطرفه (Dual Drive) را با استپرموتور یا سروموتورهای AC همراه با گیربکسهای خورشیدی بدون لقی (Zero-Backlash Planetary Gearbox) ثبت میکنند. سازندگان معتبر برند سروو (مانند Panasonic، Yaskawa یا Delta) را صراحتاً در کاتالوگ قید مینمایند.
۳. پنل کنترلر CNC و سیستم ارتفاع خودکار (CNC Controller & THC)
نوع کنترلر صنعتی (مانند Starfire، EDGE Connect یا برندهای اختصاصی) و سیستم کنترل ارتفاع مشعل (سنسور خازنی یا موتورایز) تعیینکننده سطح اتوماسیون دستگاه در اجرای خطوط برش است.
جدول مقایسه شیوه نگارش کاتالوگ در برندهای معتبر بینالمللی
جدول زیر تفاوت در رویکرد ثبت اطلاعات فنی هنگام مقایسه برندهای هوابرش CNC صنعتی را به تصویر میکشد:
| برند و خاستگاه تولید | ویژگی بارز در نگارش کاتالوگ | استانداردهای دقت ذکر شده | نحوه ارائه جداول مصرف گاز |
| Messer (آلمان) | ارائه تلورانسهای هندسی طبق EN ISO ۹۰۱۳ | ISO ۲۳۰-۲ با تلورانسهای کمتر از ۰.۰۵ میلیمتر | جداول فوقدقیق بر اساس تیپ نازل، پیشگرمایش سریع و شیب حرارتی |
| Koike (ژاپن) | تمرکز بر مقاومت بدنه، سهگانگی تورچها و سیستم دندهها | JIS B ۶۱۹۱ با دوام بالا در شیفتهای ۲۴ ساعته | دیاگرامهای ویژه نازلهای واگرا (Divergent Nozzles) و فشار اکسیژن |
| ESAB (سوئد) | تمرکز بر اتوماسیون کامل گازها و کنترلرهای اختصاصی | استانداردهای اروپایی CE و ISO | دادههای دبی جرمی گاز همراه با زمانبندی دقیق سوراخکاری |
| برندهای آسیایی / عمومی | ذکر مشخصات حداکثری (Peak Specs) بدون تفکیک دقیق | خطای کلی سیستم به صورت اسمی ($\pm ۰.۲\text{ mm}$) | ارائه جداول عمومی تجمیعی بدون تفکیک افت فشار شیلنگها |
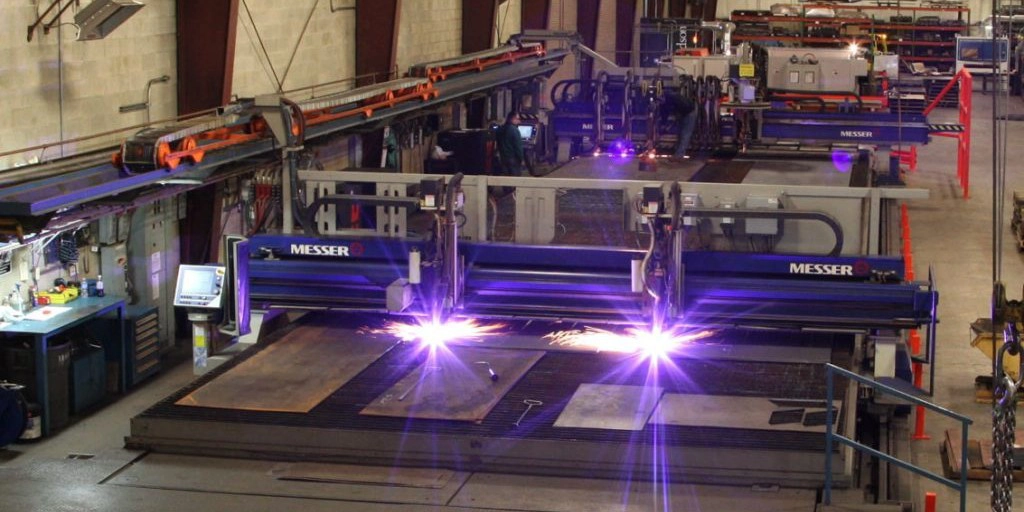
نحوه استخراج دادهها از جدول برش گاز و اکسیژن در کاتالوگ هوابرش
مهمترین بخش کاربردی در فرآیند خواندن کاتالوگ هوابرش CNC برندهای مختلف، جداول راهنمای اپراتوری (Cutting Charts) هستند. در این جداول، برای هر ضخامت مشخص از ورق فولادی، متغیرهای عملیاتی زیر تعریف شده است:
کد و سایز نازل (Nozzle / Tip Size): هر برند شمارهگذاری اختصاصی خود را دارد (مثلاً سایز ۰۰ تا ۶ در هریس، یا تیپهای ANM و PNM در سیستمهای بیلی).
فشار کاری اکسیژن برش (Cutting Oxygen Pressure): بر حسب Bar یا PSI در ورودی رگولاتور مشعل.
فشار گاز سوختنی و اکسیژن پیشگرمایش: معمولاً فشاری بین ۰.۲ تا ۱ بار برای گاز سوخت و ۱.۵ تا ۳ بار برای پیشگرمایش ثبت میشود.
سرعت برشکاری بهینه (Cutting Speed): سرعت حرکت خطی استاندارد بر حسب میلیمتر بر دقیقه ($mm/min$) برای دستیابی به برش بدون پلیسه (Dross-Free Cut).
بر اساس دستورالعملهای منتشرشده در استاندارد کاتالوگها و فرآیندهای برش حرارتی در The Fabricator، بیتوجهی به انطباق جدول برش با فشار واقعی سر مشعل، باعث افزایش چشمگیر شیب برش و ایجاد سربارههای سخت در لبه زیرین قطعه خواهد شد.
جهت دریافت خدمات مهندسی، مشاوره در خرید و راهاندازی دستگاه و استعلام اجرای پروژههای ضخیمکاری، کارشناسان مجرب ما در بخش مشاوره فنی و ارتباط با کمال صنعت آماده ارائه راهکارهای تخصصی به شما هستند.
خطاهای رایج در تفسیر مشخصات فنی دستگاه هوابرش CNC
در هنگام بررسی و خواندن کاتالوگ هوابرش CNC برندهای مختلف، مراقب تلههای تبلیغاتی رایج باشید:
اشتباه گرفتن ضخامت برش با ضخامت پیرسینگ: اگر کاتالوگی ضخامت برش را ۱۵۰ میلیمتر عنوان کرده است، هرگز نباید انتظار داشته باشید که دستگاه بتواند سوراخکاری اولیه را وسط یک ورق ۱۵۰ میلیمتری بدون پیشسوراخکاری دستی انجام دهد.
نادیده گرفتن فضای مرده کالسکه (Dead Zone): در دستگاههای مجهز به چندین مشعل (Multi-Torch)، فاصله حداقلی بین دو مشعل در کاتالوگ قید میشود؛ این فاصله تعیین میکند که کوچکترین قطعه قابل برش همزمان چقدر است.
بیتوجهی به ضریب کارکرد سیکل مفید (Duty Cycle): در بخش قطعات الکترونیکی و شیرهای برقی، کارکرد ۱۰۰ درصد در شرایط محیطی دمای بالای کارگاهی باید صراحتاً تضمین شده باشد.
فرمول محاسبه ظرفیت تولید واقعی دستگاه بر اساس دادههای کاتالوگ
برای تبدیل دادههای خام کاتالوگ به ظرفیت تولید قطعه در یک شیفت کاری ۸ ساعته، از رابطه کاربردی زیر استفاده میشود:
زمان کل تولید یک قطعه = (طول کل کانتور برش تقسیم بر سرعت برش مندرج در کاتالوگ) + (تعداد سوراخکاریها ضربدر زمان پیشگرمایش) + زمان جابهجایی سریع کالسکه
به صورت رابطه محاسباتی استاندارد: Total Production Time = (Contour Length / Cutting Speed) + (Piercing Count × Preheat Time) + Rapid Travel Time
در این فرمول:
Contour Length: مجموع محیط خطوط برش قطعه کار بر حسب میلیمتر.
Cutting Speed: سرعت اسمی استخراجشده از جدول کاتالوگ برای ضخامت مورد نظر.
Preheat Time: زمان توقف مشعل برای سرخ شدن نقطه نفوذ (بین ۱۰ تا ۳۰ ثانیه بر اساس ضخامت ورق).
سخن پایانی
تحلیل دقیق کاتالوگهای صنعتی، پلی میان انتظارات مهندسی و واقعیتهای عملیاتی در سالن تولید است. همانطور که در این راهنمای جامع تبیین شد، تسلط بر خواندن کاتالوگ هوابرش CNC برندهای مختلف با تفکیک ظرفیت برش از لبه در برابر سوراخکاری عمودی، ارزیابی دقیق توان درایوهای حرکتی، استخراج علمی پارامترهای گاز از جداول برش و شناسایی ابعاد مفید کارگیر دکل حاصل میشود. درک عمیق از این شاخصها در مشخصات فنی دستگاه هوابرش CNC، خریدی مطمئن، کاهش هزینههای استهلاک و بهرهوری حداکثری از پتانسیل تجهیزات برش حرارتی را برای صنعتگران به ارمغان میآورد.