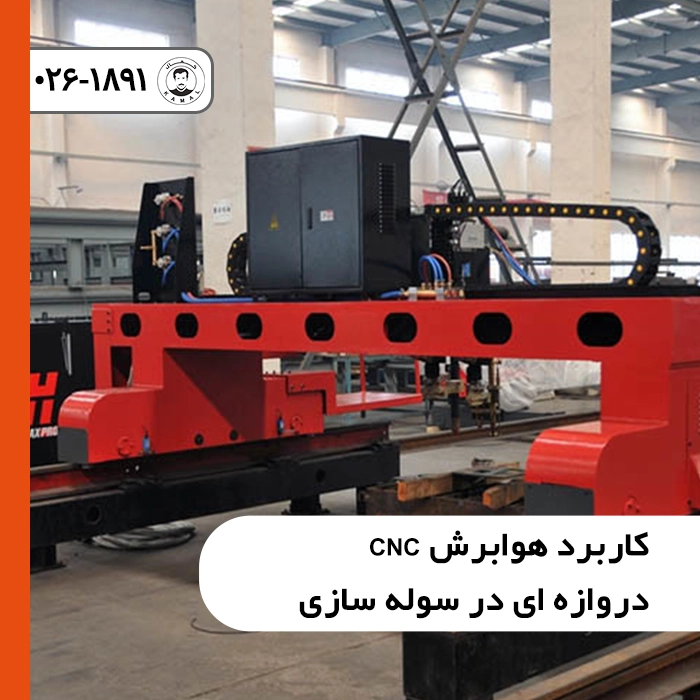
صنعت ساخت سازههای فولادی و سولههای صنعتی با چالش پردازش سریع و دقیق مقاطع سنگین فلزی روبهرو است؛ بهگونهای که احداث یک سازه استاندارد بدون برشکاری قطعات با تیراژ بالا، غیرممکن به نظر میرسد. کاربرد هوابرش CNC دروازه ای در سوله سازی نقطه عطفی در ارتقای راندمان کارخانجات اسکلت فلزی محسوب میشود، زیرا امکان برش همزمان چندین شیت فولادی فوقضخیم را با دهانههای عریض فراهم میسازد. در خطوط تولید پیشرفته نظیر مجموعه خدمات هوابرش CNC کمال صنعت، استفاده از این ماشینآلات غولپیکر تضمینکننده سرعت ساخت تیرورقها، لچکیها و اتصالات صلب است.
در این مقاله تحلیلی، ابتدا به بررسی بنیادین ساختار ماشینآلات هوابرش تیپ دروازهای (Gantry) و تفاوتهای عملیاتی آنها با دستگاههای تکمشعل بازویی میپردازیم؛ سپس نقش راهبردی آنها را در فرآیند مونتاژ سازههای صنعتی، از آمادهسازی ورقهای جان و بال تیرورق تا تولید پلیتهای کف ستون (Base Plate) بررسی خواهیم کرد. در ادامه، در قالب یک جدول مشخصات فنی و مزیتهای اقتصادی، این متد را ارزیابی نموده و الزامات آمادهسازی لبهها برای نفوذ جوش بر اساس کدهای معتبر جهانی را مرور میکنیم تا در نهایت به جمعبندی استراتژیک درباره نقش این تجهیزات در کاهش هزینههای ساخت پروژه دست یابیم.
فهرست مقاله
چرا ساختار دروازهای (Gantry) برای سوله سازی ایدهآل است؟
در سوله سازی با ورقهای فابریک فولادی به ابعاد استاندارد ۶×۱.۵، ۶×۲ یا حتی ۱۲×۳ متر با ضخامتهای بالا (از ۱۵ تا بیش از ۱۰۰ میلیمتر) مواجه هستیم. دستگاههای تکمشعل معمولی یا سیستمهای ریلی کوچک توانایی پردازش چنین ابعادی را در زمان معقول ندارند. ساختار دروازهای دستگاه هوابرش دارای مزیتهای مهندسی زیر است:
عرض دهانه بسیار وسیع (تنوع از ۲.۵ تا ۶ متر): این دستگاهها میتوانند کل عرض یک تریلی یا چندین رول ورق را پوشش دهند.
قابلیت نصب مشعلهای موازی چندگانه (Multi-Torch): وجود ۴ تا ۸ مشعل همزمان روی یک پل (Crossbeam)، امکان برش طولی نوارهای متقارن برای بال و جان تیرورق را بدون انحراف و تابیدگی حرارتی فراهم میکند.
پایداری مکانیکی و استقامت حرارتی بالا: ریختهگری سنگین شاسی دروازهای لرزشهای ناشی از شتاب موتورهای سرو را مستهلک کرده و تلورانس خطایی زیر ۰.۵ میلیمتر را در مسیرهای طولانی به ارمغان میآورد. برای بررسی مشخصات قطعات این ماشینها، مطالعه مقالات بخش وبلاگ کمال صنعت راهگشا خواهد بود.
مهمترین وجوه کاربرد هوابرش CNC دروازه ای در سوله سازی
تحقق الزامات نقشههای عمرانی و محاسبات بارگذاری نیازمند قطعاتی با دقت ابعادی بالاست. در خطوط ساخت اسکلت فلزی، این دستگاهها بخش عمده بار برشکاری را به دوش میکشند:
۱. ساخت بال و جان تیرورقهای منشوری و متغیر
قابهای اصلی سوله اغلب از نوع تیرورقهای متغیر (Haunch Beams) هستند. برش طولی ورقهای ضخیم فولاد ساختمانی با چندین مشعل همراستا مانع از اعوجاج ناشی از تنشهای حرارتی موضعی میشود؛ این قابلیت، عملیات مونتاژ در خطوط ساخت تیرآهنهای سینوسی و H را به شدت تسریع میکند.
۲. تولید انبوه صفحات زیرستون (Base Plate) و صفحات انتهایی (End Plate)
صفحات کفستون که بار سازه را به فونداسیون منتقل میکنند، معمولاً ضخامتهایی بین ۳۰ تا ۸۰ میلیمتر دارند. برش این صفحات با گیوتین غیرممکن و با لیزر غیرمقرونبهصرفه است. هوابرش دروازهای CNC این قطعات را با خطوط برش کاملاً عمود و بدون نیاز به ماشینکاری ثانویه تولید میکند.
۳. برش قطعات تقویتی، استیفنرها و لچکیها (Gusset Plates)
در محل گرههای اتصال تیر به ستون، صدها قطعه لچکی و ورق تقویتی ذوزنقهای و مثلثی نیاز است. سیستم لانهگزینی هوشمند (Nesting) در نرمافزارهای CNC به دستگاه دروازهای اجازه میدهد این پلیتها را با کمترین پرت ضایعات و بیشترین صرفهجویی در مصرف ورق آهن تولید کند.
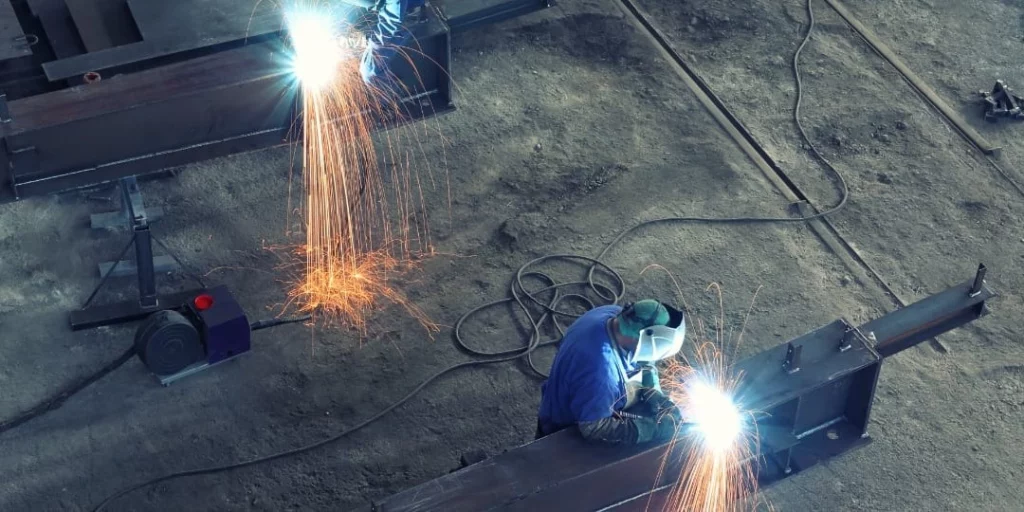
جدول مقایسه کاربرد هوابرش CNC دروازه ای در سوله سازی با سایر روشها
برای سنجش چرایی برتری این متد در ابعاد صنعتی، جدول زیر مقایسهای کاربردی را ارائه میدهد:
| مشخصه فنی و اقتصادی | هوابرش CNC دروازهای | برش لیزر فیبر نوری | گیوتین مکانیکی / هیدرولیکی |
| دامنه ضخامت استاندارد | از ۱۵ تا فراتر از ۲۰۰ میلیمتر | عمدتاً تا ۲۰-۲۵ میلیمتر فولاد | حداکثر تا ۲۵ میلیمتر فولاد |
| برشکاری همزمان چند مشعل | بله (تا ۸ مشعل همزمان) | خیر (تککلگی برش) | خیر (برش تکخطه) |
| هزینه سرمایهگذاری اولیه | بسیار اقتصادی و زودبازده | بسیار سنگین و سرمایهبر | متوسط |
| امکان برش زوایای کونیک (Bevel) | بله با تورچهای زاویهخور سهگانه | نیازمند هدهای خاص و بسیار گران | خیر (فقط برش مستقیم ۹۰ درجه) |
| کارایی در ابعاد ورق سوله | نامحدود (امکان ریلگذاری ۲۰ متری) | محدود به شیتهای استاندارد میز کار | محدود به طول تیغه (حداکثر ۳ تا ۶ متر) |
نقش کلیدی در کونیککاری و آمادهسازی لبه جوش (Beveling)
طبق الزامات رسمی تدوینشده در استاندارد انجمن جوشکاری آمریکا (AWS D1.۱) برای اتصالات سازههای فولادی، ورقهای سازهای با ضخامت بیش از ۱۰ میلیمتر پیش از ورود به فرایند جوشکاری نفوذی، نیازمند ایجاد شیار (پخزنی V، X یا K) هستند.
یکی از پیشرفتهترین جلوههای کاربرد هوابرش CNC دروازه ای در سوله سازی، تجهیز آن به تورچهای سهگانه پخزنی متحرک (Triple Torch Beveling) است. این تجهیز میتواند در یک مرحله عبور مشعل:
ریشه اتصال (Root Face) را با زاویه ۹۰ درجه ببرد.
زاویه بالایی شیار (Top Bevel) را متناسب با نقشه (معمولاً ۳۰ تا ۴۵ درجه) آماده کند.
زاویه پایینی را برای اتصال دوطرفه کامل ایجاد نماید.
این عملیات نیاز به سنگزنی دستی و ساعتها کار کارگری با هوابرش دستی را کاملاً حذف کرده و ریسک بروز عیوب جوش نظیر نفوذ ناقص (Incomplete Penetration) و حبس سرباره را از بین میبرد. در صورت نیاز به بررسی نقشهها و ثبت سفارش پروژههای عمرانی، میتوانید از طریق صفحه استعلام خدمات و ارتباط با کمال صنعت اقدام نمایید.
بهینهسازی پرت متریال با چیدمان هوشمند کامپیوتری (Nesting)
در پروژههای عمرانی با هزاران تن ورق مصرفی، کاهش حتی ۲ درصد پرت ورق آهن تفاوت سودی چند میلیارد تومانی رقم میزند. نرمافزارهای مدرن متصل به سیستم هوابرش CNC دروازهای فایلهای فرمت DXF یا DWG قطعات سازه را دریافت کرده و با الگوریتمهای هوش مصنوعی، قطعات کوچکتر (مثل لچکیها و واشرها) را در فضاهای خالی میان تیرورقها چیدمان میکنند. پایداری حرکتی بالای شاسی دروازهای تضمین میکند که فاصله لبه به لبه قطعات (Kerf Distance) در حداقل میزان ممکن تنظیم شود و کمترین ضایعات حاصل گردد.
پروتکل اضطراری: در زمان وقوع فلاشبک (پسزدگی شعله) چه کنیم؟
اگر حین کار صدای سوت ممتد، صدای ترقترق انفجاری یا عقبنشینی شعله به داخل مشعل شنیده شد و دود غلیظ از نازل بیرون زد، پدیده پسزدگی شعله رخ داده است. در چنین وضعیتی حفظ خونسردی و اجرای گامهای زیر در کمتر از چند ثانیه ضروری است:
بستن فوری گاز سوختی: بلافاصله شیر گاز استیلن یا گاز مایع را روی تورچ ببندید تا منبع اشتعال قطع گردد.
بستن شیر اکسیژن برشکاری و پیشگرمایش: فلکه اکسیژن را سریعاً تا انتها ببندید تا واکنش سوختن به علت کمبود اکسیژن مهار شود.
زدن کلید استاپ اضطراری (Emergency Stop): کلید قارچی کنسول CNC را بفشارید تا حرکت محورها و فرآیندهای جانبی به سرعت متوقف شوند.
خنکسازی و تست تجهیزات: مشعل را تا خنک شدن کامل رها کنید. پس از رفع خطر، روزنههای نازل را از نظر دوده و پلیسه تمیز کرده و سلامت فلاشبک ارستورها را دوباره با تست نشت تایید نمایید.
سخن پایانی
تسریع زمان تحویل پروژههای صنعتی و کاهش بهای تمامشده ساخت سازههای سنگین، بدون بهرهگیری از فناوریهای اتوماسیون برشکاری ناممکن است. همانطور که بررسی شد، کاربرد هوابرش CNC دروازه ای در سوله سازی به دلیل پشتیبانی از ضخامتهای بسیار بالا، امکان نصب مشعلهای چندگانه برای مهار اعوجاج حرارتی، قابلیت پخزنی پیشرفته لبههای جوش و بهینهسازی حداکثری مصرف آهن، گزینهای بیرقیب در صنعت فولاد است. سرمایهگذاری یا بهرهگیری از کارگاههای تخصصی مجهز به این فناوری، کیفیت سازه را مطابق با استانداردهای نظام مهندسی تضمین کرده و بازگشت سرمایه سازندگان سوله را به شکل چشمگیری افزایش میدهد.
خدمات مرتبط با این مقاله
مجموعه تولیدی و خدمات صنعتی کمال، کمالشهر کرج.