صنایع فلزی سنگین، کارخانجات ماشینسازی و خطوط ساخت سازههای عظیم فلزی بدون بهکارگیری فناوریهای برش حرارتی عملاً بازدهی و چرخه عملیاتی خود را از دست میدهند. در بین شیوههای گوناگون شکلدهی و جداسازی فلزات، فرآیند اکسیاستیلن یا همان برش هواگاز به لطف توانایی در نفوذ به ورقها و اسلبهای ضخیم فولادی (از ضخامتهای ۲۰ میلیمتر تا بیش از ۳۰۰ میلیمتر)، نقشی انکارناپذیر در پیشبرد پروژهها ایفا میکند. با این حال، ترکیب گازهای سوختی به شدت مشتعلشونده تحت فشار بالا در کنار اکسیژن خلوص بالا، همواره محیطی آبستن خطرات گسترده حرارتی، انفجار و آسیبهای فیزیکی رقم میزند. در چنین شرایطی، بیتوجهی به جزئیات فنی یا فقدان یک چک لیست ایمنی هوابرش CNC سازمانیافته میتواند در کسری از ثانیه خسارات جبرانناپذیر مالی و حوادث تلخ جانی ایجاد کند. در خطوط تولید پیشرفته نظیر بخش خدمات هوابرش CNC کمال صنعت، مقوله ایمنی اپراتور و سلامت تجهیزات دقیقاً همسنگ با دقت تلورانس قطعه نهایی ارزشگذاری میشود.
در این مقاله جامع، ابتدا نگاهی ریشهای به انواع خطرات بالقوه و پنهان محیطهای برش حرارتی میاندازیم تا درک شفافی از منشأ آسیبها پیدا کنیم؛ سپس گامبهگام به سراغ الزامات چکلیست بازرسی روزانه پیش از راهاندازی دستگاه میرویم و در قالب یک جدول کاربردی، استانداردهای تنظیمی گازها و رفتارهای پیشگیرانه را بررسی خواهیم کرد. در ادامه، تجهیزات حفاظت فردی مورد تایید سازمانهای بینالمللی برای اپراتورها معرفی شده و دستورالعملهای ضروری حین اجرای برش و مانورهای ویژه برای واکنش سریع در هنگام بروز پدیده پسزدگی شعله (فلاشبک) ارائه میشود تا با یک جمعبندی مدیریتی، امنیت پایدار کارگاه خود را تضمین کنید.
سرعت هوابرش CNC، یکی از حیاتیترین پارامترهایی است که کیفیت برش، بهرهوری و هزینههای عملیاتی را تعیین میکند. انتخاب سرعت نامناسب، میتواند منجر به برش ناقص، سرباره زیاد، لبههای ناهموار و حتی سوختگی ورق شود. از طرف دیگر، سرعت بسیار پایین نیز بهرهوری را کاهش داده و زمان تولید را افزایش میدهد. به همین دلیل، داشتن یک جدول استاندارد سرعت هوابرش CNC که بر اساس ضخامت ورق و نوع گاز تنظیم شده باشد، برای هر اپراتور و تکنسین ضروری است.
در این مقاله، قصد داریم به طور جامع، جدول استاندارد سرعت هوابرش CNC را بر اساس ضخامت ورق، نوع گاز سوختی (استیلن و پروپان) و سایز نازل ارائه دهیم. ابتدا به اهمیت سرعت برش و عوامل مؤثر بر آن میپردازیم. سپس جداول استاندارد برای گاز استیلن و گاز پروپان را به تفکیک ارائه میکنیم. در ادامه، نکات کلیدی در انتخاب سرعت بهینه و تنظیمات مرتبط را بررسی مینماییم و در نهایت، با جمعبندی دو بخشی و پاسخ به سؤالات رایج، شما را برای دستیابی به برشهای باکیفیت راهنمایی خواهیم کرد.
پس اگر به دنبال درک کامل از سرعت هوابرش CNC و انتخاب صحیح آن بر اساس ضخامت ورق هستید، تا انتهای این مقاله با ما همراه باشید.
فهرست مقاله
خطرات شایع و آسیبهای محیط کار با هوابرش CNC
پیش از اجرای بندهای کنترلی، شناخت ریشهای عوامل سانحهساز در سیستمهای اکسیفیول الزامی است. حوادث مربوط به این دستگاهها عمدتاً از منابع زیر سرچشمه میگیرند:
پسزدگی شعله یا فلاشبک (Flashback): پدیدهای که در آن جبهه احتراق با سرعتی فراتر از سرعت خروج گاز به درون مشعل و مجاری انتقال بازمیگردد. در صورت عدم مهار، این پسزدگی وارد شیلنگها و در نهایت مخزن گاز شده و انفجار سیلندر را رقم میزند.
اشتعال آنی اکسیژن خالص با هیدروکربنها: تماس مستقیم اکسیژن تحت فشار با کمترین مقادیر روغن، گریس، یا مواد نفتی حتی بدون حضور جرقه، واکنش اکسیداسیون گرمازای شدید و آتشسوزی خودبهخودی ایجاد میکند.
مسمومیت ناشی از گازها و غبارهای سمی: برش ورقهای فولادی گالوانیزه، پرکربن یا پوششدار، گازهای سمی نظیر بخارات اکسید روی و دیاکسید کربن تولید میکند که قرار گرفتن طولانیمدت در معرض آنها به عوارضی نظیر تب دود فلزی میانجامد.
پاشش مذاب و ترکشهای سوراخکاری (Piercing): در لحظه نفوذ اولیه شعله به ورقهای ضخیم، حجم بالایی از قطرات مذاب با دمای فراتر از ۱۲۰۰ درجه سانتیگراد پرتاب میشوند که تهدیدی جدی برای چشمان و پوست پرسنل است. برای مقایسه عملکرد و تفاوت سطح خطرات این سیستم با برشهای نوری، میتوانید مقاله بررسی تفاوت هوابرش با برش لیزر فلزات را مطالعه کنید.
فاز اول: چکلیست بازرسی روزانه پیش از استارت هوابرش CNC
اپراتور موظف است در شروع هر شیفت کاری پیش از فشردن کلید پاور کنترلر CNC، اقدامات زیر را گامبهگام انجام دهد:
۱. پایش وضعیت سیلندرها و رگولاتورهای گاز
مهار فیزیکی مخازن: تمامی سیلندرهای اکسیژن و گازهای سوختی (استیلن یا LPG) باید به صورت کاملاً عمودی با بستها و زنجیرهای فولادی مقاوم به دیوار یا کالسکه مهار شده باشند تا از سقوط احتمالی جلوگیری شود.
تنظیم فشار استاندارد استیلن: فشار خروجی گاز استیلن روی گیج رگولاتور هرگز نباید از ۱۵ psi (معادل حدود ۱ بار) بالاتر تنظیم شود؛ در فشارهای فراتر از این محدوده، استیلن ساختاری به شدت ناپایدار پیدا کرده و مستعد تفکیک انفجاری خودبهخودی است.
میزان باز کردن شیرها: شیر فلکه کپسول استیلن را حداکثر تا سه چهارم دور (۳/۴ دور) باز کنید و آچار مخصوص کپسول را همواره روی فلکه باقی بگذارید تا در لحظات بحرانی در کسری از ثانیه قطع شود.
۲. بازرسی سلامت شیلنگهای انتقال گاز
کدگذاری رنگی و رزوهها: از صحت اتصال شیلنگ قرمز (گاز سوختی با دنده چپگرد) و شیلنگ آبی یا مشکی (اکسیژن با دنده راستگرد) اطمینان حاصل کنید؛ معکوس بستن این شیلنگها حادثهساز است.
تست نشت دورهای: محل تمامی کوپلینگها، اتصالات رگولاتور و مهرههای تورچ را با کف صابون صنعتی مخصوص چک کنید. به کارگیری هرگونه شعله باز نظیر فندک یا کبریت برای ردیابی نشت گاز اکیداً ممنوع است.
حفظ مسیر حرکت شیلنگ: شیلنگها نباید در معابر تردد لیفتراک، زیر پای پرسنل یا روی لبههای برنده ضایعات آهن کشیده شوند؛ کوچکترین بریدگی سبب تجمع گاز و ایجاد فضای انفجاری در کارگاه خواهد شد.
۳. کنترل سلامت فلاشبک ارستور (Flashback Arrestor)
نصب فلاشبک ارستور دوطرفه هم در خروجی رگولاتورها و هم در ورودی مشعل الزامی است. این تجهیزات حاوی فیلتر متخلخل ضدحرارت و سوپاپ قطعکننده حساس به فشار هستند که جلوی ورود آتش به مخزن سوخت را سد میکنند. سلامت و تاریخ کالیبراسیون این سوپاپها باید به شکل هفتگی بررسی و ثبت شود.
جدول مقادیر تنظیمی و چکلیست عملیاتی هوابرش CNC
تنظیم فشار و رعایت مقادیر کاری بر مبنای ضخامت قطعه کار، عاملی تعیینکننده در حفظ ایمنی و کیفیت برش است:
| مرحله بازرسی | پارامتر کنترلی | مقدار یا وضعیت مجاز | ریسک در صورت عدم رعایت |
| پیش از استارت | فشار گاز سوختنی (استیلن) | حداکثر ۰.۸ تا ۱ بار (۱۲-۱۵ psi) | ناپایداری شیمیایی و خطر انفجار رگولاتور |
| پیش از استارت | فشار اکسیژن پیشگرمایش و برش | متناسب با نازل (بین ۲.۵ تا ۷ بار) | پرش شعله، خاموشی، یا افت دقت برش |
| پیش از استارت | بررسی روزنههای نازل برش | کاملاً تمیز با سوزن نازلپاککن | انحراف شعله، پسزدگی حرارت به داخل تورچ |
| حین کار | فاصله مجاز کپسولها تا میز CNC | حداقل ۵ متر مجهز به دیواره نسوز | رسیدن جرقه به کپسولها و بالارفتن حرارت مخزن |
| حین کار | تهویه و هود اگزاست میز برش | مکش پیوسته و تخلیه به بیرون سالن | مسمومیت اپراتور با گازهای متصاعد شده |
| پایان کار | تخلیه فشار شیلنگها (Bleeding) | گیجهای فشار روی صفر مطلق | تجمع گاز و نشت پنهان در شیفت استراحت |
تجهیزات حفاظت فردی (PPE) استاندارد برای اپراتور هوابرش
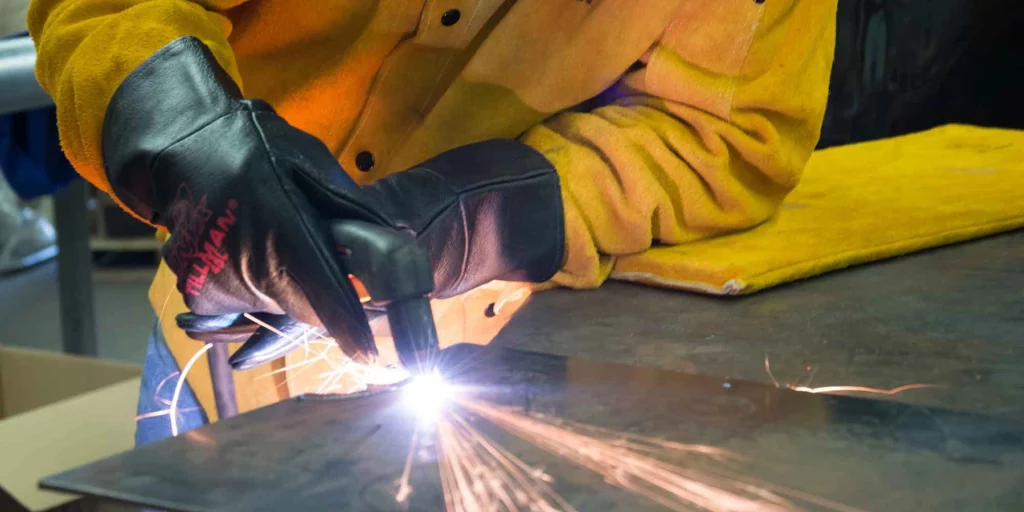
با وجود هدایت اتوماتیک محورها توسط کنترلر، اپراتور حین بارگذاری شیت، تنظیمات نازل و فرآیند سوراخکاری در مجاورت خطرات قرار دارد. بر اساس الزامات مدون در استاندارد ایمنی جوش و برش سازمان OSHA، تجهیزات زیر برای پرسنل شاغل در این بخش الزامی است:
عینک محافظ با فیلتر نمره ۴ تا ۶ (Shade): محافظت کامل از چشمان اپراتور در برابر تابش اشعههای فرابنفش (UV) و فروسرخ (IR). استفاده از عینکهای آفتابی معمولی خطرات جبرانناپذیری برای ماکولا و شبکیه چشم ایجاد میکند.
دستکشهای چرمی ساقبلند جوشکاری: دستکشها باید از جنس چرم طبیعی دباغیشده و کاملاً خشک و تمیز باشند. وجود چربی یا گریس روی دستکش در مجاورت اکسیژن خطر اشتعال آنی به همراه دارد.
کفش ایمنی نسوز با پنجه فولادی: محافظت از انگشتان پا در برابر سقوط ورقهای سنگین فولادی و جلوگیری از سوختگی پا در اثر افتادن گدازههای مذاب.
لباس کار ۱۰۰٪ پنبهای و ضخیم: الیاف مصنوعی مانند پلیاستر و نایلون در تماس با جرقههای حرارتی درجا ذوب شده و به پوست میچسبند. جیبهای لباس کار باید درپوشدار باشند تا اخگرهای آتش داخل آنها نفوذ نکند.
فاز دوم: دستورالعملهای ایمنی حین اجرای فرآیند برش CNC
هنگامی که نقشه قطعه بارگذاری شد و مشعلها بر فراز شیت فلزی قرار گرفتند، رعایت موارد زیر کیفیت و امنیت کار را به حداکثر میرساند:
روشن کردن اصولی مشعل: ابتدا شیر اکسیژن پیشگرمایش و سپس گاز سوختی را به آرامی باز کنید. جرقه زدن باید منحصراً توسط فندک جرقهای مکانیکی انجام شود. هرگز از کبریت، فندکهای گازی یا مجاورت با قطعات داغ استفاده نکنید.
تنظیم شعله خنثی (Neutral Flame): نسبت گازها را طوری میزان کنید که مخروط درونی شعله کاملاً منظم، بدون پرش و بدون دوده تشکیل شود. شعله بیش از حد اکسیدکننده پاشش مذاب را به شدت بالا میبرد.
حفظ ارتفاع ایمن حین سوراخکاری (Piercing): در لحظه استارت سوراخکاری اولیه، سرنازل باید توسط سامانه کنترل ارتفاع خودکار (THC) تا فاصله معین بالا برود تا بازگشت مذاب سبب گرفتگی مجاری خروج گاز نشود.
حفظ تمرکز و هوشیاری اپراتور: اپراتور نباید کنسول دستگاه را در حین کار رها کند؛ بروز هرگونه خطای جابهجایی یا برخورد مشعل با قطعات کجشده میتواند شیلنگهای گاز را دچار آسیب کند. برای بررسی قطعات یدکی و مکانیزمهای کنترلی ماشینآلات، میتوانید از صفحه ارتباط با کارشناسان کمال صنعت جهت دریافت راهنماییهای فنی استفاده کنید.
پروتکل اضطراری: در زمان وقوع فلاشبک (پسزدگی شعله) چه کنیم؟
اگر حین کار صدای سوت ممتد، صدای ترقترق انفجاری یا عقبنشینی شعله به داخل مشعل شنیده شد و دود غلیظ از نازل بیرون زد، پدیده پسزدگی شعله رخ داده است. در چنین وضعیتی حفظ خونسردی و اجرای گامهای زیر در کمتر از چند ثانیه ضروری است:
بستن فوری گاز سوختی: بلافاصله شیر گاز استیلن یا گاز مایع را روی تورچ ببندید تا منبع اشتعال قطع گردد.
بستن شیر اکسیژن برشکاری و پیشگرمایش: فلکه اکسیژن را سریعاً تا انتها ببندید تا واکنش سوختن به علت کمبود اکسیژن مهار شود.
زدن کلید استاپ اضطراری (Emergency Stop): کلید قارچی کنسول CNC را بفشارید تا حرکت محورها و فرآیندهای جانبی به سرعت متوقف شوند.
خنکسازی و تست تجهیزات: مشعل را تا خنک شدن کامل رها کنید. پس از رفع خطر، روزنههای نازل را از نظر دوده و پلیسه تمیز کرده و سلامت فلاشبک ارستورها را دوباره با تست نشت تایید نمایید.
سخن پایانی
عملیات برشکاری حرارتی با دستگاههای هوابرش CNC اگرچه کارایی چشمگیری در پردازش قطعات فولادی ضخیم دارد، اما به دلیل بهرهگیری توأمان از دماهای بالا و گازهای پرفشار، همواره نیازمند دقت، دانش فنی و نظارت مداوم است. همانطور که در این راهنما بررسی شد، پیشگیری از حوادث مرگبار نظیر فلاشبک شعله و آتشسوزی در کارگاه، تنها با تکیه بر شانس ممکن نیست؛ بلکه مستلزم پایبندی بیچونوچرا به چک لیست ایمنی هوابرش CNC، آموزش منظم اپراتورها، استفاده از تجهیزات حفاظت فردی استاندارد و بررسی روزانه اتصالات و شیرهای ضد برگشت شعله است. اجرای گامبهگام این الزامات، ایمنی پرسنل کارگاه و پایداری عملکرد ماشینآلات صنعتی را به بالاترین سطح ممکن میرساند.
خدمات مرتبط با این مقاله
مجموعه تولیدی و خدمات صنعتی کمال، کمالشهر کرج.