
خمکاری ورقهای فلزی با پرس بریکهای CNC یکی از حساسترین و چالشبرانگیزترین مراحل ساختوتولید قطعات صنعتی است. برخلاف فرآیندهای دوبعدی نظیر برش، خمکاری یک تغییر شکل پلاستیک سهبعدی است که رفتار متالورژیکی متریال، جهت نورد ورق، تنشهای پسماند و پدیده بازگشت فنری (Springback) مستقیماً روی تلرانس نهایی قطعه تاثیر میگذارند. در این میان، مدیران کارخانجات همواره با این پرسش استراتژیک روبهرو هستند که آیا راهاندازی ایستگاه خمکاری CNC درون سازمان صرفه اقتصادی دارد یا برون سپاری خمکاری به مراکز تخصصی، بازدهی بهتری خلق میکند. این تصمیمگیری فراتر از مقایسه قیمتها بوده و مستلزم ارزیابی دقیق توانمندیهای ابزارآلات، ریسکهای کیفی، هزینههای لجستیک و یکپارچگی مهندسی است. در این مقاله تخصصی B2B، ابعاد مختلف، مزایا و خطرات پنهان برونسپاری خدمات خمکاری CNC را بر پایه دادههای مهندسی و متغیرهای اقتصادی بررسی خواهیم کرد.
فهرست مقاله
بهینهسازی ساختار سرمایهگذاری و حذف هزینههای سنگین ابزارآلات
خرید یک دستگاه پرس بریک CNC مدرن چندمحوره (با محورهای Y1,Y2,X,R,Z1,Z2Y1, Y2, X, R, Z1, Z2Y1,Y2,X,R,Z1,Z2) تنها بخش کوچکی از کل سرمایهگذاری مورد نیاز است؛ بخش عمده و پنهان هزینهها مربوط به ماتریسها و سنبههای تخصصی (Tooling Inventory) است. برای خمکاری طیف متنوعی از قطعات با شعاعها، زوایا و ضخامتهای گوناگون، شما به انواع سنبههای شمشیری، نوکتیز (Acute)، گرد (Radius) و ماتریسهای چنددهانه یا ریلی نیاز دارید. هزینه خرید و انبارداری این ابزارها بسیار بالاست و خرید آنها برای یک خط تولید محدود، توجیه اقتصادی ندارد.
برون سپاری خمکاری این بار مالی سنگین را از دوش سازمان برمیدارد. با مدلسازی هزینه در بازه زمانی تولید:
TCO=Cmachine+Ctooling+∑i=1n(Csetup+Clabor+Cmaintenance)TCO = C_{machine} + C_{tooling} + \sum_{i=1}^{n} (C_{setup} + C_{labor} + C_{maintenance})TCO=Cmachine+Ctooling+i=1∑n(Csetup+Clabor+Cmaintenance)
هنگامی که این فرآیند برونسپاری میشود، هزینههای ثابت CmachineC_{machine}Cmachine و CtoolingC_{tooling}Ctooling حذف شده و سازمان تنها بر مبنای نرخ هر ضربه خم یا زمان عملیات (TcycleT_{cycle}Tcycle) هزینه پرداخت میکند. این استراتژی به طور مستقیم جریان نقدینگی شرکت را بهبود بخشیده و سرمایه در گردش را برای توسعه محصول و فرآیندهای اصلی بازار آزاد میکند.
دسترسی به تناژهای بالا و سیستمهای پیشرفته جبران اعوجاج (Crowning)
خمکاری قطعات ضخیم یا طویل نیازمند تناژهای بسیار بالاست. نیروی مورد نیاز برای خمکاری در قالبهای V شکل از رابطه مهندسی زیر محاسبه میشود:
F=K⋅L⋅UTS⋅t2VdieF = \frac{K \cdot L \cdot UTS \cdot t^2}{V_{die}}F=VdieK⋅L⋅UTS⋅t2
در این رابطه، FFF نیروی خمکاری (بر حسب تن یا کیلونیوتن)، LLL طول خم، UTSUTSUTS استحکام کششی متریال، ttt ضخامت ورق و VdieV_{die}Vdie دهانه ماتریس است. خرید یک پرس بریک 300300300 تا 500500500 تن با طول کارگیر بالای ۴ متر برای اکثر کارگاهها امکانپذیر یا اقتصادی نیست.
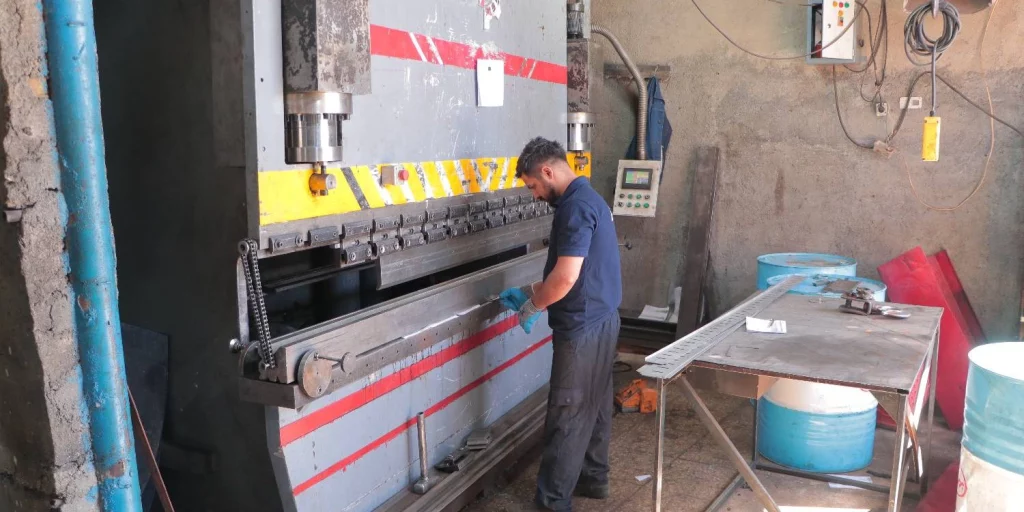
علاوه بر این، در قطعات طویل، خم شدن تیرکهای فک بالا و پایین تحت بارگذاری شدید منجر به پدیده شکمدادگی (Deflection) و باز شدن زاویه در مرکز قطعه میشود. مراکز تخصصی خمکاری CNC مجهز به سیستمهای مدرن جبران اعوجاج دینامیکی هیدرولیک یا مکانیکی (CNC Crowning) و سیستمهای لیزری پایش بیدرنگ زاویه (Real-time Laser Angle Measurement) هستند. برونسپاری به چنین مراکزی، دسترسی به این تکنولوژیهای گرانقیمت را میسر ساخته و یکنواختی کامل زاویه خم را در تمام طول قطعه تضمین مینماید.
تسریع در فرآیند تولید و حذف زمانهای پرت آمادهسازی (Setup Time)
یکی از گلوگاههای اصلی در ایستگاههای خمکاری، زمان صرفشده برای آمادهسازی دستگاه شامل تعویض سنبه و ماتریس، تنظیم فاصله انگشتیها (Backgauge) و اجرای خمهای آزمایشی است. زمان کلی اجرای پروژه به صورت زیر بیان میشود:
Ttotal=Tsetup+(N×Tcycle×nbends)T_{total} = T_{setup} + (N \times T_{cycle} \times n_{bends})Ttotal=Tsetup+(N×Tcycle×nbends)
که در آن TsetupT_{setup}Tsetup زمان آمادهسازی، NNN تیراژ کل، TcycleT_{cycle}Tcycle زمان هر ضربه و nbendsn_{bends}nbends تعداد خطوط خم روی هر قطعه است. در تیراژهای متوسط و پایین، مقدار TsetupT_{setup}Tsetup بخش زیادی از زمان کل را بلعیده و راندمان تولید را به شدت کاهش میدهد.
شرکتهای ارائهدهنده خدمات تخصصی، به دلیل استفاده از نرمافزارهای شبیهساز آفلاین CAM (نظیر Delem Profile یا AutoPOL) و در اختیار داشتن اپراتورهای حرفهای، زمان آمادهسازی را به حداقل ممکن میرسانند. توالی خمها (Bending Sequence) و تست عدم تداخل ابزار با ورق، پیش از آغاز فرآیند در محیط سهبعدی شبیهسازی میشود. در نتیجه، نیاز به توقف طولانیمدت خط یا تولید ضایعات آزمایشی برای دستیابی به زاویه دقیق به صفر میرسد.
ریسکهای انباشتگی تلرانس (Tolerance Stack-up) و مغایرت با قطعه برشخورده
بزرگترین ریسک فنی در برون سپاری خمکاری، بروز ناهماهنگی میان ابعاد بازشده قطعه (Flat Pattern) و عملیات خمکاری است. ابعاد بازشده با استفاده از فاکتور تصحیح خم (K-factorK\text{-factor}K-factor) محاسبه میشود:
BA=π180×Rbend+(K×t)×αBA = \frac{\pi}{180} \times R_{bend} + (K \times t) \times \alphaBA=180π×Rbend+(K×t)×α
اگر شرکتی قطعات را در یک مرکز برش لیزر کند و سپس برای خمکاری به مرکز دیگری ارسال نماید، تفاوت در K-factorK\text{-factor}K-factor محاسباتی و دهانه ماتریسهای استفادهشده میتواند باعث خطای ابعادی شدید در فاصله سوراخها از لبه خم شود.
این انباشتگی تلرانس در مراحل مونتاژ و جوشکاری فاجعهآفرین خواهد بود. برای مهار این ریسک، استراتژی استاندارد مهندسی، برونسپاری همزمان برش و خم به یک مرکز واحد با مسئولیت یکپارچه است. در غیر این صورت، مهندسان طراح باید اطلاعات دقیق ابزارآلات پیمانکار خمکاری را از پیش دریافت کرده و نقشههای گسترده برش را دقیقاً بر مبنای جدول خم (Bend Table) همان ابزارها استخراج نمایند.
چالشهای لجستیکی، آسیبهای فیزیکی و کنترل کیفیت قطعات فرمدادهشده
برخلاف ورقهای تخت برشخورده که به آسانی پالتبندی میشوند، قطعات پس از خمکاری دارای حجم سهبعدی شده و فضای بسیار زیادی اشغال میکنند. این موضوع ریسکها و هزینههای بستهبندی و حملونقل (Logistics Cost) را به شدت افزایش میدهد. عدم بستهبندی مناسب و استفاده نکردن از فوم یا پالتهای اختصاصی در حین جابهجایی، منجر به دفرمه شدن قطعات، تابیدگی و ایجاد خط و خش روی متریالهای حساسی مانند استیل، آلومینیوم یا ورقهای روکشدار میشود.
ریسک دیگر، عدم استقرار سیستمهای کنترل کیفیت پیشرفته (QC) در کارگاه پیمانکار است. بررسی زوایای خم در تیراژ انبوه نیازمند استفاده از گونیای دیجیتال کالیبره، شابلونهای کنترلی (Go/No-Go Gauges) و پایش مستمر زاویه برای مهار نوسانات سختی بچهای مختلف ورق است. در صورتی که پیمانکار نظارت کافی بر تلرانس زاویه (±0.5∘\pm 0.5^\circ±0.5∘) و تلرانس ابعادی (±0.2 mm\pm 0.2 \text{ mm}±0.2 mm) نداشته باشد، کل بچ تولیدی هنگام جوشکاری و قرارگیری در فیکسچرها دچار مشکل خواهد شد.
سخن پایانی
برونسپاری خمکاری CNC یک راهکار قدرتمند و اثباتشده برای کاهش هزینههای سرمایهای، حذف استهلاک و چالشهای انبارداری ابزارآلات، و بهرهگیری از حداکثر دقت ماشینآلات مدرن و تناژهای بالا است. این رویکرد به سازمانهای تولیدی اجازه میدهد تا بدون درگیر شدن در پیچیدگیهای تنظیمات مکانیکی و متالورژیکی خمکاری، قطعاتی با دقت بالا و در زمانبندی دقیق دریافت کنند. با این حال، مدیریت ریسکهای انباشتگی تلرانس، محاسبه صحیح پارامترهای تئوری و حفاظت فیزیکی از قطعات سهبعدی، مستلزم انتخاب شرکایی با پشتوانه مهندسی و زیرساختهای استاندارد است.
مجموعه ما با تکیه بر ناوگان پیشرفته پرس بریکهای مولتیاکسس CNC، بانک کامل ابزارآلات فرمدهی، و سیستمهای نرمافزاری شبیهسازی آفلاین، فرآیند برونسپاری خمکاری را با بالاترین استانداردهای صنعتی ارائه میدهد. ادغام فرآیندهای مهندسی، شبیهسازی تداخل پیش از تولید و کنترل دقیق کیفیت، تضمینکننده تطابق ۱۰۰ درصدی قطعات نهایی با نقشههای فنی شماست. برای تحلیل فنی نقشهها، بررسی جداول خم و برآورد زمان و هزینه پروژههای خود، با مهندسان و کارشناسان فنی ما تماس حاصل فرمایید.