
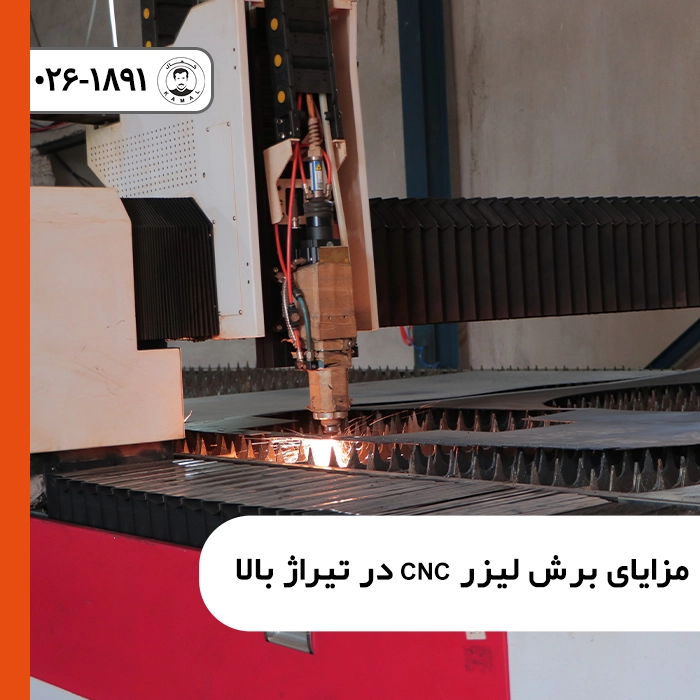
ورود به فاز تولید انبوه قطعات فلزی، نیازمند تغییر رویکرد از روشهای سنتی به سمت فناوریهای اتوماسیونیافته و دقیق است. در این میان، برش لیزر CNC به عنوان قلب تپنده خطوت تولید مدرن، امکان برشکاری با بالاترین سطح دقت و کمترین میزان هدررفت متریال را فراهم میکند. چالش اصلی مدیران تولید و مهندسان در تیراژهای بالا، ایجاد تعادل میان سرعت پردازش، حفظ کیفیت لبهها و مدیریت هزینههای تمامشده است. در این مقاله تخصصی، به بررسی مزایای استراتژیک برش لیزر در تولیدات انبوه، نقش حیاتی سرعت و تکرارپذیری، استراتژیهای کاهش ضایعات از طریق الگوریتمهای نستینگ (Nesting) هوشمند، تاثیر حذف فرآیندهای ثانویه بر زنجیره تامین و در نهایت انتخاب بهینه گاز محافظ (اکسیژن یا نیتروژن) خواهیم پرداخت.
فهرست مقاله
نقش سرعت پردازش و تکرارپذیری در تولیدات انبوه
یکی از برجستهترین مزایای برش لیزر CNC در تیراژ بالا، دستیابی به سرعت پردازش خیرهکننده در کنار حفظ تکرارپذیری (Repeatability) قطعات است. در خطوط تولید صنعتی، تلرانسهای ابعادی باید در سراسر یک سفارش دههزار قطعهای ثابت بماند. پرتو لیزر فایبر با تمرکز انرژی در یک نقطه میکروسکوپی، متریال را در کسری از ثانیه ذوب و تبخیر میکند.
برخلاف روشهای مکانیکی مانند پانچ یا قالبهای پرس که به مرور زمان دچار استهلاک ابزار و افت کیفیت لبهها میشوند، پرتوی لیزر هیچگونه تماس فیزیکی با قطعه کار ندارد. این عدم تماس فیزیکی (Non-contact Process) تضمین میکند که قطعه اول و قطعه دههزارم با یک دقت ابعادی یکسان (اغلب در محدوده تلرانس 0.050.050.05 میلیمتر) تولید شوند. علاوه بر این، سرعت بالای حرکت محورها (Gantry Speed) در دستگاههای مدرن، زمان تولید (Cycle Time) را به شدت کاهش داده و امکان پاسخگویی به سفارشات سنگین را در کوتاهترین زمان ممکن فراهم میسازد.
بهینهسازی مصرف متریال از طریق نرمافزارهای نستینگ پیشرفته
مدیریت هزینههای مواد اولیه، مهمترین فاکتور در سودآوری پروژههای تولید انبوه است. در برش لیزر تیراژ بالا، استفاده از نرمافزارهای تخصصی چیدمان یا نستینگ (Nesting Software) نقش کلیدی در کاهش پِرت ورق ایفا میکند. این نرمافزارها با بهرهگیری از الگوریتمهای هوش مصنوعی و هندسه محاسباتی، قطعات گسترده را با کمترین فاصله ممکن روی شیت خام میچینند.
در تیراژهای بالا، حتی ذخیره یک درصد از متریال در هر شیت ورق، به معنای صرفهجویی چند تنی در مصرف فولاد یا استیل در پایان پروژه است. تکنیکهای پیشرفتهای نظیر «برش خط مشترک» (Common Line Cutting) در این نرمافزارها، به لیزر اجازه میدهد تا لبه مشترک دو قطعه مجاور را تنها با یکبار عبور برش دهد. این تکنیک نهتنها مصرف ورق را بهینهتر میکند، بلکه با کاهش مسافت طیشده توسط هد لیزر، زمان کلی ماشینکاری و مصرف گازهای محافظ را نیز به میزان قابلتوجهی کاهش میدهد.
حذف فرآیندهای ثانویه و ماشینکاری مجدد
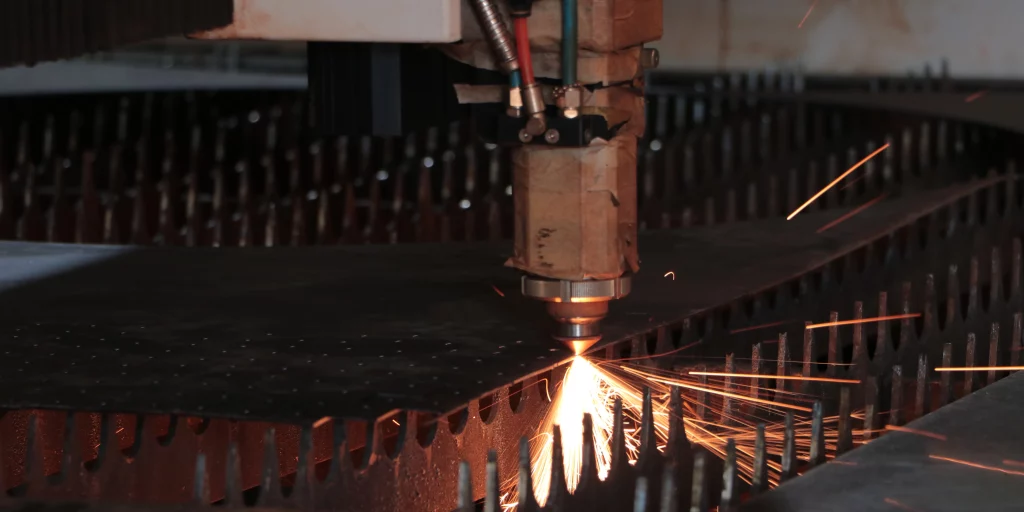
در روشهای سنتی برشکاری مانند گیوتین، پلاسما یا هواگاز، لبههای قطعه پس از برش دچار پلیسه (Burr)، سوختگی شدید و اعوجاج حرارتی میشوند. این قطعات برای ورود به مرحله مونتاژ یا جوشکاری، نیازمند فرآیندهای ثانویه پرهزینهای نظیر سنگزنی، ماشینکاری و تمیزکاری هستند. انجام این فرآیندها در تیراژ بالا، نیازمند نیروی انسانی مازاد و زمان بسیار طولانی است که گلوگاههای تولید (Bottlenecks) ایجاد میکند.
مزیت استراتژیک برش لیزر CNC در تیراژ بالا، تولید لبههایی کاملاً صاف، گونیا و عاری از پلیسه است. ناحیه متاثر از حرارت (HAZ – Heat Affected Zone) در تکنولوژی لیزر فایبر به قدری کوچک است که ساختار متالورژیکی ورق در لبهها تغییر چندانی نمیکند. قطعات خارجشده از زیر دستگاه لیزر، مستقیماً و بدون نیاز به هیچگونه عملیات پرداختی، آماده انتقال به ایستگاههای خمکاری CNC، رزوه زدن یا جوشکاری هستند که این امر چابکی خط تولید را به شدت افزایش میدهد.
استراتژی انتخاب گاز محافظ در تیراژ بالا؛ اکسیژن یا نیتروژن؟
انتخاب گاز محافظ (Assist Gas) در برش لیزر، تاثیر مستقیمی بر کیفیت سطح مقطع و هزینه نهایی هر قطعه دارد. در تولیدات تیراژ بالا، مهندسان تولید باید بین گاز اکسیژن و نیتروژن بر اساس نوع کاربری قطعه تصمیمگیری کنند. استفاده از گاز اکسیژن برای برش ورقهای فولادی کربندار (آهن)، باعث ایجاد یک واکنش گرمازا (اکسیداسیون) میشود که سرعت برش را افزایش میدهد؛ اما لایهای از اکسید روی لبه قطعه بر جای میگذارد که پیش از رنگآمیزی پودری (الکترواستاتیک) باید برداشته شود.
در مقابل، برش با گاز نیتروژن (Clean Cut) فرآیندی کاملاً خنثی است و اکسیژن را از محیط برش دور میکند. نتیجه این فرآیند، لبههایی براق، تمیز و کاملاً آماده برای رنگآمیزی یا جوشکاریهای دقیق است. اگرچه مصرف گاز نیتروژن در فشارهای بالا هزینه عملیاتی را کمی افزایش میدهد، اما در پروژههای تیراژ بالا که قطعات نیازمند رنگآمیزی فوری یا پوششدهی هستند، حذف هزینه و زمان مربوط به اکسیدزدایی، استفاده از نیتروژن را به گزینهای کاملاً اقتصادی و مهندسی تبدیل میکند.
سخن پایانی
سرمایهگذاری و اتکا به فناوری برش لیزر CNC برای تولیدات در تیراژ بالا، یک تصمیم راهبردی در جهت ارتقای کیفیت و کاهش هزینههای پنهان تولید است. پایداری در دقت ابعادی، بهرهگیری از الگوریتمهای چیدمان مشترک برای به حداقل رساندن ضایعات، حذف ایستگاههای کاری ثانویه و مدیریت هوشمندانه پارامترهای لیزر و گازهای محافظ، عواملی هستند که در کنار یکدیگر، راندمان خطوط تولید را به حداکثر میرسانند. در یک محیط رقابتی B2B صنعتی، استفاده از این تکنولوژی تضمینکننده تحویل بهموقع پروژههای سنگین با کیفیتی بینقص و تلرانسهای میکرونی خواهد بود.
مدیریت پروژههای بزرگ صنعتی و تولید انبوه قطعات، نیازمند همکاری با یک مجموعه قدرتمند و مجهز به ماشینآلات بهروز است. مجموعه ما با بهرهگیری از پیشرفتهترین دستگاههای برش لیزر فایبر و تیم مهندسی مسلط به تکنیکهای نستینگ، آماده پذیرش سفارشات تیراژ بالا با رقابتیترین قیمتها و تضمین بالاترین سطح کیفیت است؛ جهت دریافت مشاوره مهندسی، برآورد هزینه متریال و زمانبندی دقیق تولید، همین امروز نقشههای اجرایی خود را برای کارشناسان ما ارسال نمایید.