

دستگاه هوابرش CNC، یکی از قدیمیترین و همچنان پرکاربردترین روشهای برش حرارتی فلزات آهنی است که با وجود ظهور روشهای مدرنتر مانند لیزر و پلاسما، به دلیل هزینهی پایین و توانایی برش ورقهای بسیار ضخیم، جایگاه خود را در صنایع سنگین حفظ کرده است. اما عملکرد صحیح و کیفیت برش این دستگاه، به شدت به سلامت و هماهنگی قطعات تشکیلدهندهٔ آن وابسته است. هرگونه نقص در هر یک از این اجزا، میتواند زنجیرهٔ برش را مختل کرده و به کاهش کیفیت، افزایش مصرف گاز و حتی خطرات ایمنی منجر شود.
در این مقاله، قصد داریم به طور جامع مهمترین قطعات هوابرش CNC و کارکرد هر یک را معرفی کنیم. ابتدا به سراغ قطعات اصلی سیستم انتقال گاز شامل رگولاتور، شلنگها و شیرهای ایمنی میرویم و سپس مشعل و نازل را به عنوان ابزار نهایی برش بررسی میکنیم. در بخش بعدی، به نقش کنترلر CNC به عنوان مغز متفکر دستگاه میپردازیم و در نهایت، با جمعبندی دو بخشی و پاسخ به سؤالات رایج، شما را با این قطعات و نحوهی نگهداری از آنها آشنا خواهیم کرد.
پس اگر به دنبال درک کامل از قطعات هوابرش CNC و تأثیر هر یک بر کیفیت برش هستید، تا انتهای این مقاله با ما همراه باشید.
فهرست مقاله
قطعات سیستم گازرسانی؛ خطوط انتقال انرژی
قلب تپندهٔ دستگاه هوابرش، سیستم گازرسانی آن است که وظیفهی تأمین و انتقال گازهای مورد نیاز برای ایجاد شعله و انجام برش را بر عهده دارد. این سیستم شامل چند قطعهٔ کلیدی است که هرکدام نقشی حیاتی در ایمنی و عملکرد دستگاه ایفا میکنند.
رگولاتور (Regulator): اولین و مهمترین قطعه در مسیر گاز، رگولاتور است که بر روی کپسولهای گاز (اکسیژن و گاز سوخت) نصب میشود. وظیفهی اصلی رگولاتور، کاهش فشار بالای گاز داخل کپسول به فشار قابلاستفاده و ایمن برای شیلنگها و مشعل است . به عبارت دیگر، رگولاتور فشار گاز را از مقدار داخل مخزن به فشار موردنیاز در شیلنگها تنظیم میکند و امکان کنترل دقیق جریان گاز را فراهم میآورد . تنظیم نادرست رگولاتور، میتواند به کاهش کیفیت شعله یا حتی خطرات ایمنی منجر شود.
شیلنگهای گاز: شیلنگها، خطوط انتقال گاز از کپسول به مشعل هستند. در دستگاههای هوابرش، شیلنگها معمولاً به صورت دوتایی (یکی برای اکسیژن و دیگری برای گاز سوخت) طراحی میشوند و برای تشخیص آسان، با رنگهای مشخصی (معمولاً آبی یا سبز برای اکسیژن و قرمز برای گاز سوخت) شناسایی میشوند . شیلنگهای هوابرش معمولاً قطر بالایی دارند تا مقاومت بیشتری در برابر صدمه و نشتی گاز داشته باشند . همچنین اتصالات شلنگ اکسیژن به صورت راستگرد و اتصالات گاز سوخت به صورت چپگرد بسته میشوند تا از اشتباه در اتصال جلوگیری شود .
شیر یکطرفه (Check Valve یا Non-return Valve): این قطعهٔ ایمنی، یکی از حساسترین اجزای دستگاه است که اجازه میدهد گاز تنها در یک جهت جریان یابد و از بازگشت جریان به سمت کپسول یا خطوط گاز جلوگیری میکند . در برشکاری هوابرش که از گاز استیلن (با قابلیت اشتعال و انفجار بالا) استفاده میشود، وجود شیر یکطرفه برای جلوگیری از پسزدگی شعله (Flashback) و انفجار، ضروری است . شیرهای معمولی به دلیل عدم جلوگیری از بازگشت جریان، توانایی لازم برای جلوگیری از انفجار را ندارند و استفاده از شیرهای یکطرفه استاندارد (چک ولو) الزامی است .
کپسولهای گاز: شامل کپسول اکسیژن و کپسول گاز سوخت (معمولاً استیلن، پروپان یا پروپیلن) هستند که منبع تأمین انرژی دستگاه محسوب میشوند . کیفیت و خلوص گاز اکسیژن تأثیر مستقیمی بر سرعت و کیفیت برش دارد و گاز سوخت وظیفهی تأمین حرارت اولیه برای پیشگرمایش را بر عهده دارد.
مشعل و نازل؛ ابزار نهایی برش
پس از تأمین و انتقال گاز، نوبت به قطعاتی میرسد که در تماس مستقیم با شعله و قطعه کار هستند و کیفیت نهایی برش را تعیین میکنند.
مشعل (Torch): مشعل، دستگاهی است که با ترکیب مقدار معینی اکسیژن و گاز سوخت در یک فضای ایمن، انرژی شیمیایی سوخت را به انرژی گرمایی (شعله) تبدیل میکند . کار اصلی مشعل، ایجاد گرمایش برای پیشگرمایش فلز و آغاز فرایند برش است . در دستگاههای هوابرش، از مشعلهای مخصوص برش استفاده میشود که مجهز به دستههای کنترلی برای تنظیم جریان گازها هستند.
مشعل برش (Cutting Torch): این نوع مشعل، به طور ویژه برای برش قطعات فلزی طراحی شده است. در این مشعل، علاوه بر شعلهٔ پیشگرمایش، یک جریان اکسیژن پرفشار نیز به مرکز شعله تزریق میشود که وظیفهٔ اکسیداسیون و خارج کردن فلز مذاب از محل برش را بر عهده دارد . به عبارت دیگر، مشعل برش با ترکیب شعلهٔ پیشگرمایش و جریان اکسیژن برش، عملیات برش را انجام میدهد. اپراتور با فشار دادن یک دستگیره، جریان اکسیژن برش را فعال میکند و فرایند برش آغاز میشود .
نازل (Nozzle): نازل، قطعهای است که در نوک مشعل قرار میگیرد و محل خروج نهایی گازها و تشکیل شعله است . نازلها بر اساس کاربرد، نوع گاز مصرفی و ضخامت ورق، انواع گوناگونی دارند و سطح مقطع آنها معمولاً دایرهای است . انتخاب نازل مناسب، تأثیر مستقیمی بر کیفیت و سرعت برش دارد. نازلهای با سایز کوچکتر برای برشهای ظریف و نازلهای با سایز بزرگتر برای برش ورقهای ضخیم طراحی شدهاند. همچنین نازلهای مخصوص استیلن با نازلهای مخصوص پروپان متفاوت هستند و نباید به جای یکدیگر استفاده شوند.
سرپیک برش (Cutting Tip): در برخی منابع، از سرپیک برش به عنوان بخشی از نازل یا معادل آن نام برده شده است که وظیفهی هدایت شعله و اکسیژن برش را بر عهده دارد . این قطعه، در واقع بخش خروجی نهایی نازل است که شکل و اندازهی آن، بر کیفیت برش تأثیر میگذارد.
کنترلر CNC؛ مغز متفکر دستگاه
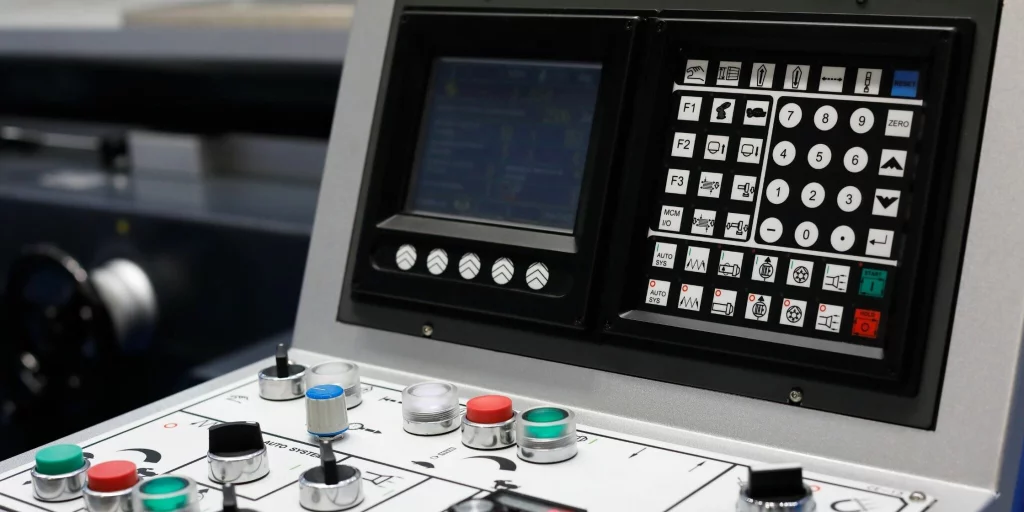
در دستگاههای هوابرش CNC، علاوه بر قطعات مکانیکی و گازرسانی، یک سیستم کنترلر عددی کامپیوتری (CNC) وظیفهی هدایت دقیق مشعل را بر عهده دارد. این سیستم، طرح مورد نظر را به کدهای حرکتی تبدیل میکند و حرکت مشعل را در مسیرهای از پیش تعیینشده با دقت بالا کنترل مینماید. کنترلر CNC شامل قطعات زیر است:
واحد کنترل مرکزی: پردازندهای که کد G را دریافت کرده و به سیگنالهای حرکتی برای موتورها تبدیل میکند .
صفحه نمایش: برای نمایش مسیر برش، تنظیمات پارامترها و پایش فرایند .
سیستم حرکتی (موتورها و ریلها): شامل موتورهای سروو یا پلهای که مشعل را روی محورهای X، Y و گاهی Z جابهجا میکنند .
سیستم کنترل ارتفاع (THC): در دستگاههای پیشرفته، سیستمی برای تنظیم خودکار فاصلهٔ نازل از سطح ورق وجود دارد تا کیفیت برش در تمام نقاط یکنواخت بماند .
سخن پایانی
دستگاه هوابرش CNC، سیستمی متشکل از قطعات مکانیکی، گازرسانی و الکترونیکی است که هرکدام نقش حیاتی در کیفیت نهایی برش ایفا میکنند. از رگولاتور که فشار گاز را تنظیم میکند و شیلنگهای دوتایی که گاز را به مشعل منتقل میکنند، تا شیرهای یکطرفه که ایمنی دستگاه را در برابر پسزدگی شعله تضمین میکنند، همگی در کنار یکدیگر یک زنجیرهٔ یکپارچه را تشکیل میدهند. در نقطهٔ انتهایی این زنجیره، مشعل و نازل قرار دارند که با ایجاد شعله و هدایت جریان اکسیژن، عملیات برش را انجام میدهند. در نهایت، کنترلر CNC به عنوان مغز متفکر، حرکت دقیق مشعل را در مسیرهای از پیش تعیینشده هدایت میکند و دقت و تکرارپذیری برش را تضمین مینماید.
توصیهٔ نهایی ما این است که برای دستیابی به برشهای با کیفیت و افزایش عمر مفید دستگاه، به نگهداری و بازرسی دورهای تمام این قطعات توجه ویژهای داشته باشید. تمیز نگهداشتن نازل، بررسی شیلنگها از نظر نشتی، کالیبراسیون منظم رگولاتورها و بهروزرسانی نرمافزار کنترلر، از جمله اقداماتی هستند که میتوانند کارایی و ایمنی دستگاه شما را در بلندمدت تضمین کنند.