
برش لیزر یکی از دقیقترین و کارآمدترین روشها برای فرمدهی و جداسازی ورقهای فلزی و غیرفلزی در صنعت مدرن است. با این حال، دستیابی به یک قطعه بینقص، تنها به کیفیت دستگاه و مهارت اپراتور بستگی ندارد؛ بلکه نقطه شروع یک تولید موفق، طراحی اصولی و مهندسیشده فایل اولیه است. کوچکترین بیتوجهی در مرحله طراحی میتواند به سوختگی متریال، تغییر شکل قطعه، یا حتی آسیب به تجهیزات گرانقیمت کارگاه منجر شود. هر خطای طراحی برش لیزر، علاوه بر افزایش نرخ ضایعات، زمان تحویل پروژه را نیز با تاخیرهای جدی مواجه میکند. بسیاری از طراحان، محدودیتهای فیزیکی پرتو لیزر و رفتار حرارتی مواد را در نظر نمیگیرند و فایلهایی را به کارگاه ارسال میکنند که صرفاً در محیط نرمافزار زیبا به نظر میرسند اما در عمل قابلیت تولید ندارند. در این مقاله تخصصی، رایجترین اشتباهاتی را که طراحان در زمان آمادهسازی فایل برای ماشینکاری مرتکب میشوند، بررسی کرده و راهکارهای مهندسی برای رفع آنها را ارائه میدهیم.
فهرست مقاله
نادیده گرفتن حداقل فاصله مجاز بین خطوط و سوراخها
یکی از شایعترین مواردی که به عنوان یک خطای طراحی برش لیزر شناخته میشود، عدم رعایت فاصله ایمن بین برشهای مجاور است. پرتو لیزر برای نفوذ در متریال، حرارت بسیار بالایی تولید میکند. زمانی که دو خط برش یا دو سوراخ بیش از حد به یکدیگر نزدیک باشند، حرارت متمرکز در آن ناحیه کوچک، توانایی دفع شدن از طریق بدنه قطعه را نخواهد داشت. این مسئله باعث ذوب شدن دیواره میانی، سوختگی لبهها و در نهایت از بین رفتن هندسه دقیق قطعه میشود.
برای جلوگیری از این مشکل ساختاری، طراحان باید اصول زیر را در فاصلهگذاری رعایت کنند:
- حفظ حداقل فاصله بین دو خط برش برابر با ضخامت ورق در متریالهای فلزی
- در نظر گرفتن فاصله بیشتر برای متریالهای حساس به حرارت مانند پلاستیکها
- رعایت فاصله سوراخها از لبه بیرونی قطعه حداقل به اندازه شعاع همان سوراخ
- پرهیز از طراحی شبکههای توری بسیار متراکم در ورقهای ضخیم
- توزیع یکنواخت برشهای ریز در سطح قطعه برای جلوگیری از تجمع حرارتی
رعایت این فواصل استاندارد تضمین میکند که ساختار فیزیکی ورق در حین ماشینکاری یکپارچگی خود را حفظ کند. زمانی که دیوارههای نازک بین شیارها به درستی محاسبه شوند، قطعه نهایی مقاومت مکانیکی بالایی خواهد داشت و در مراحل بعدی مانند مونتاژ یا خمکاری دچار شکستگی نمیشود. طراحان حرفهای همواره ضخامت متریال را به عنوان مبنای اصلی محاسبات فواصل در نظر میگیرند.
طراحی اشکال هندسی با گوشههای تیز و بدون شعاع
استفاده از زوایای تند و گوشههای کاملاً تیز، یک خطای طراحی برش لیزر بسیار رایج است که تاثیر مستقیمی بر دوام قطعه و کیفیت لبهها دارد. زمانی که دستگاه به یک گوشه تیز میرسد، هد لیزر برای تغییر مسیر باید برای کسری از ثانیه متوقف شود یا سرعت خود را به شدت کاهش دهد. این توقف کوتاه باعث میشود پرتو لیزر زمان بیشتری در یک نقطه متمرکز بماند و در نتیجه، ناحیه گوشه دچار سوختگی یا ذوبشدگی بیش از حد گردد. همچنین گوشههای تیز، نقاط تمرکز تنش هستند و مقاومت قطعه را در برابر ضربه و فشار کاهش میدهند.
برای اصلاح این ایراد هندسی در محیط نرمافزار، اجرای تکنیکهای زیر الزامی است:
- اعمال شعاع انحنا یا فیلت برای تمامی گوشههای داخلی و خارجی قطعه
- در نظر گرفتن حداقل شعاع گردی معادل نصف ضخامت ورق برای زوایای تند
- استفاده از تکنیک برشهای حلقهای برای گوشههایی که الزاماً باید تیز بمانند
- جایگزینی تقاطعهای مستقیم با مسیرهای منحنی برای حفظ سرعت یکنواخت دستگاه
- بررسی مسیر حرکت هد لیزر برای جلوگیری از توقفهای ناگهانی در تقاطعها
گرد کردن گوشهها نهتنها کیفیت سطح لبهها را بهبود میبخشد، بلکه استهلاک دستگاه را نیز کاهش میدهد. حرکت پیوسته و بدون توقف دستگاه در مسیرهای منحنی، سرعت کلی تولید را بالا برده و از تجمع حرارت در نقاط بحرانی جلوگیری میکند. این تغییر کوچک در طراحی، قطعه نهایی را از نظر صنعتی استانداردتر و از نظر مکانیکی مقاومتر میسازد.
عدم یکپارچگی خطوط و وجود المانهای همپوشان در فایل
ارسال فایلهایی که دارای خطوط روی هم افتاده، نقاط باز و المانهای اضافه گرافیکی هستند، یک خطای طراحی برش لیزر مخرب محسوب میشود. سیستم کنترل دستگاههای ماشینکاری، فایلها را به عنوان مجموعهای از مسیرهای حرکتی پردازش میکند. اگر دو خط روی هم ترسیم شده باشند، دستگاه آن مسیر را دو بار برش میدهد. این برش مضاعف باعث گشاد شدن شیار، سوختگی شدید متریال و اتلاف زمان ماشینکاری میشود. از سوی دیگر، باز بودن تقاطعها باعث میشود قطعه پس از اتمام کار از ورق اصلی جدا نشود.
فرآیند پاکسازی و یکپارچهسازی فایل باید شامل مراحل دقیق زیر باشد:
- استفاده از ابزارهای نرمافزاری برای شناسایی و حذف خودکار خطوط تکراری
- اتصال کامل نقاط تقاطع و تبدیل خطوط مجزا به یک مسیر بسته و پیوسته
- حذف هرگونه متن، کادر، هاشور و المانهای راهنما پیش از ذخیره فایل نهایی
- تبدیل تمامی منحنیهای پیچیده به خطوط و کمانهای استاندارد و قابل پردازش
- قرار دادن تمامی مسیرهای اجرایی در یک لایه واحد و مشخص
ارسال یک فایل تمیز و یکپارچه، نشاندهنده تخصص مهندس طراح است. این کار باعث میشود نرمافزار پردازشگر دستگاه بدون نیاز به محاسبات سنگین و رفع خطاهای سیستمی، مسیر بهینه حرکت را استخراج کند. کارگاههای صنعتی همواره به دنبال فایلهایی هستند که مستقیماً و بدون نیاز به ویرایش مجدد، قابلیت ارسال به خط تولید را داشته باشند تا سرعت پاسخگویی به مشتریان افزایش یابد.
بیتوجهی به میزان سوختگی متریال و تلورانس ابعادی
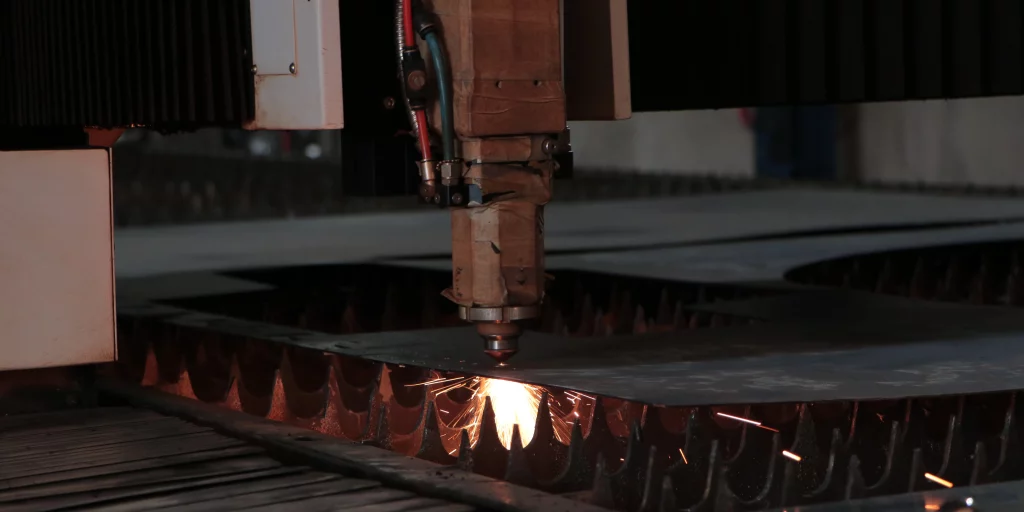
اشتباه محاسباتی در در نظر گرفتن میزان سوختگی متریال یا عرض شیار برش، از دیگر خطاهای حیاتی در طراحی صنعتی است. پرتو لیزر دارای ضخامت مشخصی است و در زمان تبخیر متریال، شیاری ایجاد میکند که باعث میشود ابعاد قطعه نهایی اندکی کوچکتر از فایل طراحیشده باشد. طراحانی که این موضوع را نادیده میگیرند، در مرحله مونتاژ قطعات متصلشونده با مشکل عدم تطابق روبرو میشوند. این خطای طراحی برش لیزر در قطعاتی که نیاز به اتصال دقیق و چفت شدن در یکدیگر دارند، پروژه را با شکست کامل مواجه میکند.
جهت جبران این کسری ابعادی در زمان طراحی، توجه به موارد زیر ضروری است:
- استعلام دقیق عرض شیار برش از کارگاه بر اساس نوع متریال و دستگاه
- اعمال قابلیت جبران شعاعی در طراحی سوراخهای دقیق و پینها
- در نظر گرفتن تلورانسهای مجاز متناسب با ضخامت و رفتار حرارتی ورق
- طراحی اتصالاتی با قابلیت تنظیم و درگیری انعطافپذیر برای قطعات مونتاژی
- تست ابعادی روی یک نمونه کوچک پیش از اجرای نهایی پروژه در تیراژ بالا
محاسبه دقیق عرض شیار و جبران آن در نرمافزار، تفاوت بین یک قطعه معمولی و یک قطعه مهندسیشده را رقم میزند. زمانی که طراح با دقت بالا این متغیرها را در هندسه اولیه لحاظ میکند، قطعات نهایی با کمترین میزان خطا و بدون نیاز به سوهانکاری یا اصلاحات دستی، در یکدیگر مونتاژ میشوند. این امر کیفیت نهایی محصول را تضمین کرده و هزینههای نیروی انسانی برای رفع عیوب پس از تولید را حذف میکند.
سخن پایانی
طراحی اصولی برای ماشینکاری، نیازمند درک عمیقی از تعامل پرتو حرارتی با ساختار فیزیکی مواد است. هر خطای طراحی برش لیزر که در این مقاله بررسی شد، از فاصلهگذاری نامناسب بین خطوط گرفته تا وجود خطوط همپوشان و بیتوجهی به گوشههای تیز، میتواند تاثیرات مخربی بر کیفیت نهایی و هزینههای تولید داشته باشد. با رعایت استانداردهای مهندسی، یکپارچهسازی نقشهها و لحاظ کردن محدودیتهای فیزیکی دستگاه، طراحان میتوانند فرآیند تولید را از یک چالش پرخطر به یک روند پیشبینیپذیر و کاملاً دقیق تبدیل کنند.
در نهایت، کیفیت محصول خروجی همواره بازتابی از کیفیت فایل ورودی است. کارگاههای صنعتی پیشرفته نیازمند مستندات و نقشههایی هستند که با دقت بالا بهینهسازی شده باشند. سرمایهگذاری زمانی طراح برای بررسی و اصلاح خطاهای احتمالی پیش از ارسال فایل، نهتنها از هدررفت منابع و مواد اولیه جلوگیری میکند، بلکه اعتبار حرفهای او را نزد کارفرمایان و تیمهای تولیدی ارتقا میبخشد. رعایت این اصول ضامن اجرای سریع، اقتصادی و بینقص پروژههای صنعتی خواهد بود.