کنترلرها به عنوان مغز متفکر و هسته پردازشی ماشینآلات برش حرارتی، وظیفه تبدیل کدهای نرمافزاری به حرکات دقیق مکانیکی را بر عهده دارند؛ به طوری که حتی قدرتمندترین شاسیهای مکانیکی و مشعلهای مدرن بدون یک سیستم فرماندهی استاندارد، عملکردی ناقص خواهند داشت. شناخت دقیق انواع کنترلر هوابرش CNC صنعتی برای کارگاهها و سازندگان سازههای فلزی امری حیاتی است، چرا که پایداری در برابر نویزهای الکترومغناطیسی شدید، هماهنگی باز و بست شیرهای گاز و مدیریت ارتفاع خودکار مشعل همگی تحت تاثیر معماری کنترلر رقم میخورند. در خطوط تولید و کارگاههای تخصصی نظیر بخش خدمات هوابرش CNC کمال صنعت، بهرهگیری از سیستمهای کنترل صنعتی تضمینکننده پیوستگی برش در ورقهای ضخیم فولادی است.
در این مقاله راهنما، ابتدا به بررسی معماریهای اصلی سیستمهای کنترل شامل پلتفرمهای مبتنی بر کامپیوتر (PC-Based) و پنلهای یکپارچه صنعتی (Standalone) میپردازیم و تفاوت رفتاری آنها را در محیطهای کارگاهی پر از غبار فلز و نویز حرارتی تحلیل خواهیم کرد؛ سپس محبوبترین برندهای بازار از قبیل سیستمهای پایدار استار فایر (Starfire)، فلشکات و هایپرترم را معرفی نموده و در قالب یک جدول مقایسهای فنی، مزایا و معایب هر سیستم را تبیین میکنیم. در ادامه، امکانات کلیدی نظیر سامانههای پیشگرمایش اتوماتیک، بازیابی مسیر برش پس از قطع برق و کنترل ارتفاع مشعل (THC) بر اساس استانداردهای بینالمللی بررسی شده و در نهایت با یک نتیجهگیری کاربردی، معیارهای صحیح انتخاب مناسبترین کنترلر برای خطوط برشکاری سنگین را تشریح خواهیم کرد.
فهرست مقاله
معماریهای پایه در انواع کنترلر هوابرش CNC صنعتی
پیش از بررسی برندها، باید بدانیم که کنترلرهای مورد استفاده در سامانههای اکسیفیول (هوابرش) و پلاسما عمدتاً به دو دسته سختافزاری تفکیک میشوند:
۱. کنترلرهای یکپارچه صنعتی یا مستقل (Standalone Controllers)
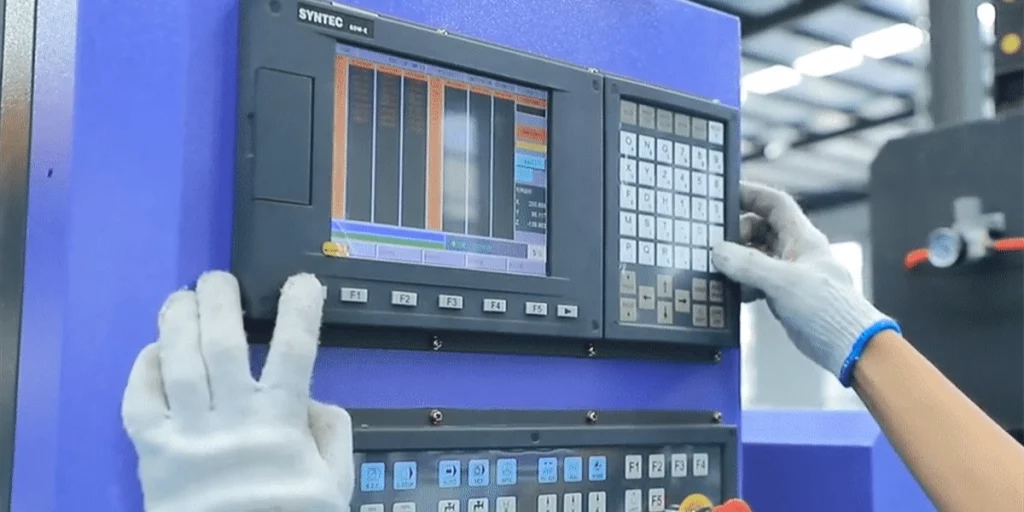
این تجهیزات بدون وابستگی به سیستمعاملهای عمومی مانند ویندوز، از بردهای اختصاصی میکروکنترلری یا DSP بهره میبرند. تمام قطعات شامل مانیتور، کلیدهای فرمان، برد پردازنده و پورتهای ورودی/خروجی (I/O) درون یک باکس آببندیشده فلزی قرار دارند. پایداری بسیار بالا در برابر گرد و غبار فلزات، مقاومت کامل در برابر نویزهای اشتعال پلاسما و استارت سریع از برتریهای ذاتی این ساختار است.
۲. سیستمهای مبتنی بر رایانه شخصی (PC-Based CNC Systems)
در این متد، کنترلر روی یک رایانه ویندوزی با کارتهای کنترل حرکت (Motion Control Cards) متصل به درگاه PCI یا کابل اترنت پیادهسازی میشود. نرمافزارهایی نظیر Mach3 یا سامانههای صنعتی زیمنس بر این بستر اجرا میگردند. اگرچه این کنترلرها رابط کاربری گرافیکی پیشرفتهتر و امکانات شبکهای بهتری دارند، اما در محیطهای خشن کارگاهی در صورت عدم ایزولاسیون کامل با خطر نویزپذیری و هنگی ویندوز مواجه هستند. برای مطالعه مقایسههای تخصصیتر ماشینآلات، میتوانید بخش مقالات در وبلاگ کمال صنعت را بررسی فرمایید.
بررسی برندهای برتر و مدلهای رایج در بازار
در بازار ایران و جهان، چند خانواده از انواع کنترلر هوابرش CNC صنعتی سهم عمده کارگاههای فلزی را به خود اختصاص دادهاند:
۱. خانواده کنترلرهای استار فایر (Starfire – سریهای SF-۲۱۰۰ و SF-۲۳۰۰)
کنترلرهای Starfire محبوبترین و اقتصادیترین گزینه در صنعت هوابرش و پلاسما هستند. سری SF-۲۱۰۰ با نمایشگر رنگی ۷ اینچی و کلیدهای فیزیکی مقاوم، به طور اختصاصی برای محیطهای برشکاری طراحی شده است. از ویژگیهای ممتاز این سیستم میتوان به کتابخانه پیشفرض قطعات هندسی (بدون نیاز به CAD)، تنظیم خودکار زمان پیشگرمایش اکسیژن و قابلیت جبران کرف برش (Kerf Compensation) اشاره کرد.
۲. کنترلرهای هایپرترم (Hypertherm EDGE Series)
کنترلرهای آمریکایی سری EDGE Pro و MicroEDGE به عنوان کلاس پریمیوم و استاندارد طلایی در خطوط فوقپیشرفته شناخته میشوند. این سیستمها به سیستم اختصاصی لانهگزینی هوشمند و هماهنگی فوقالعاده با سنسورهای کنترل ارتفاع مجهز بوده و کمترین استهلاک مشعل را به همراه دارند، هرچند قیمت اولیه بالایی دارند.
۳. کنترلرهای Fangling (سریهای F2100B و F2300A)
برند فانگلینگ یکی دیگر از گزینههای پرکاربرد صنعتی است که منوهای فارسی، امکان اتصال هندویل دستی (MPG) و استقامت بالا در شیفتهای کاری ۲۴ ساعته را برای برشکاران ورقهای فولادی فراهم میکند.
جدول مقایسه مشخصات فنی انواع کنترلر هوابرش CNC صنعتی
برای تسهیل در فرآیند مقایسه و انتخاب سیستم کنترلر، جدول زیر مهمترین فاکتورهای مهندسی را نشان میدهد:
| مشخصه فنی و عملیاتی | کنترلر Standalone (مثل Starfire) | کنترلر PC-Based صنعتی | کنترلر پریمیوم (مثل Hypertherm) |
| مقاومت در برابر نویز محیطی | فوقالعاده بالا (ایزوله کامل) | متوسط (نیازمند تابلو ایزوله) | فوقالعاده بالا (استاندارد نظامی) |
| زمان بوت و آمادهسازی | آنی (کمتر از ۵ ثانیه) | وابسته به لود ویندوز (۳۰-۶۰ ثانیه) | سریع و کاملاً صنعتی |
| پشتیبانی از اشکال آماده (Shape Library) | بله (بیش از ۴۰ طرح پایه) | خیر (وابسته به نرمافزار کمکی) | بله (بسیار پیشرفته) |
| هزینه تعمیر و قطعات یدکی | بسیار اقتصادی و در دسترس | متوسط | گرانقیمت با دسترسی محدودتر |
| سادگی کاربری برای اپراتور | بسیار آسان با کلیدهای میانبر | نیازمند تسلط به کامپیوتر | آسان اما نیازمند آموزش پیشرفته |
قابلیتهای ضروری در یک کنترلر هوابرش صنعتی
هنگام ارزیابی و خرید در میان انواع کنترلر هوابرش CNC صنعتی، باید مطمئن شوید که سیستم انتخابی از پروتکلهای سختافزاری زیر پشتیبانی میکند:
مدیریت خودکار زمان پیشگرمایش (Auto Pre-heat Timing): در برش ورقهای ضخیم با اکسیاستیلن، فولاد باید پیش از باز شدن اکسیژن فشار بالا به دمای برافروختگی برسد. کنترلر باید بتواند زمان توقف مشعل را بر اساس ضخامت ورق تنظیم کند و با یک کلید زمان را حین کار افزایش یا کاهش دهد.
قابلیت بازگشت روی مسیر برش (Back & Retrace): در صورت قطع گاز، خاموش شدن ناگهانی شعله یا انسداد نازل، کنترلر باید بدون گم کردن آفست، مشعل را دقیقاً روی خط قبلی به عقب برگرداند تا نقطه برش از دست نرود.
بازیابی موقعیت پس از قطعی برق (Power-off Resume): قطعی ناگهانی برق در کارگاههای صنعتی امری محتمل است. یک کنترلر باکیفیت مختصات لحظهای محورها را در حافظه غیرفرار ذخیره میکند تا بدون دورریز ورق گرانقیمت، کار ادامه یابد.
هماهنگی کامل با کنترلر ارتفاع مشعل (THC): رعایت فاصله ایمن مشعل با سطح ورق ضامن حفظ کیفیت لبهها و جلوگیری از تصادف مکانیکی است. طبق دستورالعملهای معتبر در راهنمای اتوماسیون جوش و برش در وبسایت The Fabricator، بهرهگیری از حسگرهای ولتاژ قوس و سیستمهای لمسی یکپارچه با کنترلر اصلی، نرخ سوراخکاری موفق ورق را تا ۴۰ درصد ارتقا میدهد. برای سفارش سیستمهای مجهز به این فناوری، میتوانید از بخش مشاوره فنی و ارتباط با کمال صنعت اقدام نمایید.
سخن پایانی
سیستم کنترل در ماشینآلات هوابرش فراتر از یک نمایشگر ساده است؛ این قطعه هماهنگکننده پایداری شیرهای گاز پرفشار، تنظیم سرعت حرکتی محورهای دروازهای و مهار تنشهای حرارتی در قطعه کار است. همانطور که در بررسی انواع کنترلر هوابرش CNC صنعتی تشریح شد، انتخاب میان سیستمهای مستقل (Standalone) نظیر استار فایر و فانگلینگ یا پلتفرمهای مبتنی بر پیسی، باید بر مبنای شرایط واقعی کارگاه، میزان آلودگی محیط، مهارت اپراتور و الزامات تیراژ تولید صورت پذیرد. انتخاب هوشمندانه یک کنترلر صنعتی نهتنها از بروز خطاهای میلیمتری و ضایعات ورقهای سنگین جلوگیری میکند، بلکه استهلاک قطعات مصرفی تورچ را به حداقل رسانده و راندمان اقتصادی پروژههای ساخت سازه را به اوج میرساند.