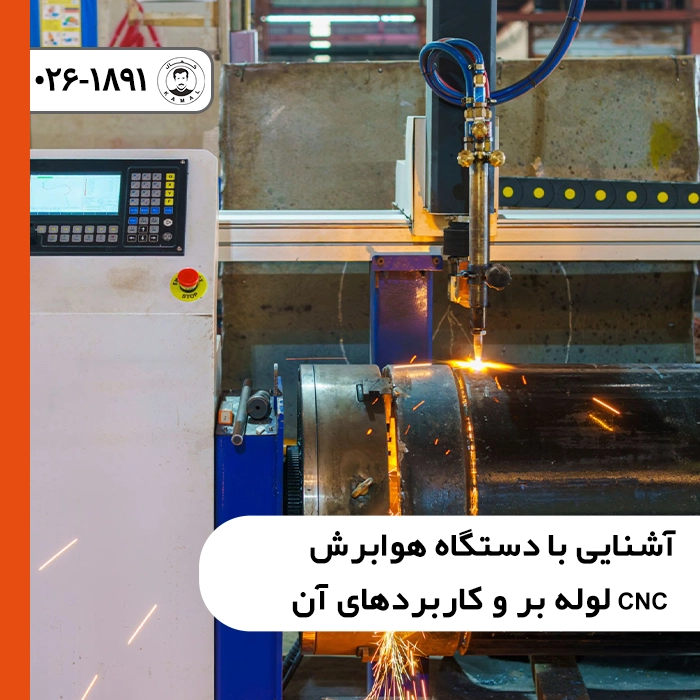
در صنایع نفت، گاز، پتروشیمی، سکوسازی و خطوط لولهکشی تحت فشار، آمادهسازی مقاطع لولهای با ضخامتهای بالا یکی از چالشبرانگیزترین مراحل ساخت سازههای صنعتی به حساب میآید؛ به طوری که هرگونه خطای زاویهای در محل تقاطع لولهها موجب عدم انطباق قطعات و عیوب جبرانناپذیر جوشکاری میشود. شناخت عمیق هوابرش CNC لوله بر و کاربردهای آن به عنوان یک راهکار مکانیکی و حرارتی پیشرفته، به مهندسان اجازه میدهد لولههای فولادی جدار ضخیم را با قطرهای گوناگون، بدون نیاز به قالبسازی دستی و با بالاترین استانداردهای هندسی برش دهند. این سیستمها با تلفیق محور چرخشی روتاری (Rotary Axis) و مشعلهای زاویهپذیر اکسیفیول، پیچیدهترین اتصالات لوله به لوله، اتصالات زینی (Saddle Joint) و پخزنیهای متغیر را در کمترین زمان ممکن پیادهسازی مینمایند. در خطوط تولید و کارگاههای مدرن صنعتی نظیر بخش تخصصی خدمات هوابرش CNC کمال صنعت، استفاده از این ماشینآلات سنگین متضمن مونتاژ دقیق خطوط انتقال سیالات و سازههای لولهای است.
در این مقاله تخصصی و راهنما، ابتدا ساختار مکانیکی و محورهای حرکتی روتاری را کالبدشکافی میکنیم تا دلایل بنیادین تسلط مهندسی بر هوابرش CNC لوله بر و کاربردهای آن آشکار شود؛ سپس قابلیتهای بیبدیل این تجهیزات را در پردازش لولههای جدار ضخیم و اجرای تقاطعهای هندسی پیچیده مورد بررسی قرار خواهیم داد. در ادامه، در قالب یک جدول مشخصات فنی و مقایسهای، مزایای این شیوه را نسبت به سیستمهای پلاسما و لیزر تفکیک نموده و استانداردهای کدهای معتبر جهانی را مرور میکنیم تا در نهایت به یک ارزیابی جامع درباره نقش استراتژیک دستگاه هوابرش CNC لوله بر در کاهش هزینههای ساخت پروژههای عمرانی دست یابیم.
فهرست مقاله
ساختار مکانیکی و محورهای حرکتی دستگاه هوابرش CNC لوله بر
برخلاف دستگاههای تخت که روی شیتهای مسطح دو بعدی حرکت میکنند، دستگاه هوابرش CNC لوله بر نیازمند هماهنگی فضایی میان محورهای خطی و دورانی است. ساختار اصلی این سیستم شامل بخشهای مهندسی زیر است:
محور چرخشی اسپیندل یا چاک روتاری (Rotary C-Axis): این مکانیزم لوله را مهار کرده و آن را با دقت زاویهای بالا و گشتاور پیوسته دوران میدهد تا چرخش محیطی ۳۶۰ درجه تحت کنترل کامل انجام گیرد.
کالسکه طولی مشعل (Longitudinal X-Axis): مشعل هوابرش در راستای طول لوله به جلو و عقب حرکت میکند تا فرم منحنیهای فضایی تقاطع ترسیم شود.
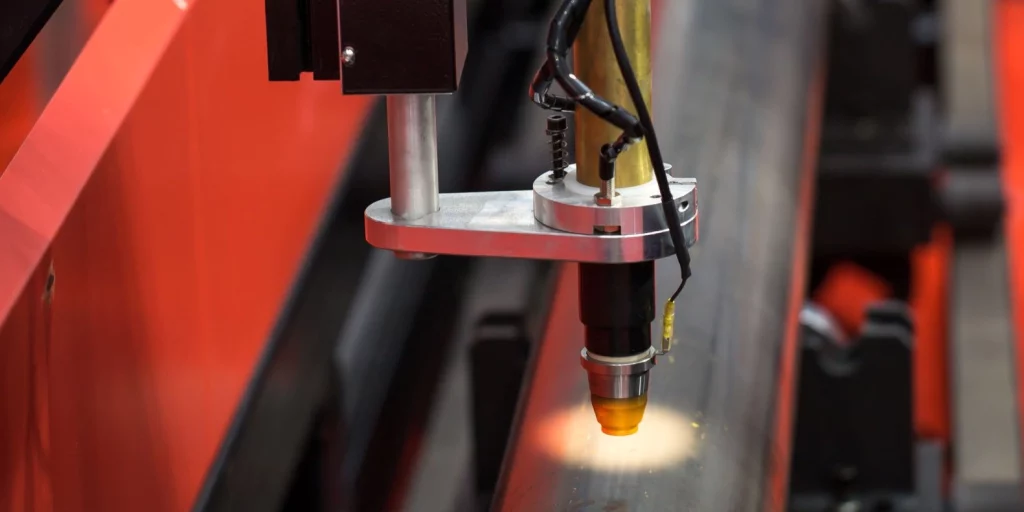
کنترل ارتفاع خودکار مشعل (Capacitive Torch Height Control): سنسورهای خازنی فاصله نوک نازل تا انحنای متغیر دیواره لوله را به صورت میلیثانیهای کالیبره میکنند تا شعله پیشگرمایش از بین نرود.
محورهای زاویهگیر تیلت (A & B Tilting Axes): کلگی مشعل میتواند تا زوایای ۴۵ تا ۶۰ درجه خم شود تا فرآیند پخ زنی لوله با هوابرش CNC همزمان با برش اصلی شکل بگیرد. برای مقایسه سازوکارهای حرکتی، مطالعه مقاله کاربرد هوابرش CNC دروازه ای در سوله سازی توصیه میشود.
مهمترین وجوه کاربرد هوابرش CNC لوله بر در صنایع سنگین
اتکای پروژههای بزرگ صنعتی به این تکنولوژی ناشی از نیاز به آمادهسازی مقاطع لولهای در بالاترین تلورانسهای ابعادی است. اصلیترین بخشهای عملکردی عبارتند از:
۱. برش لوله های جدار ضخیم فلزی بدون محدودیت سایز
در خطوط لولهکشی فشارقوی و پایههای سکوهای نفتی (Jackets)، با لولههایی با ضخامت دیواره بین ۲۰ تا فراتر از ۱۰۰ میلیمتر مواجه هستیم. سیستمهای برش لیزری در این ضخامتها ناتوان بوده و پلاسما نیز دچار شیبدار شدن شدید دیواره لبه میشود؛ در این شرایط، برش لوله با هوابرش CNC تنها راهکار باصرفه و دقیق مهندسی است که خطوط برشی کاملاً عمود و بدون موج پدید میآورد.
۲. اجرای تقاطعهای هندسی پیچیده و اتصالات زینی (Saddle & Fish-Mouth Cuts)
هنگامی که دو لوله تحت زاویههای مختلف (مثلاً ۴۵ یا ۹۰ درجه) به یکدیگر متصل میشوند، خط تقاطع آنها یک منحنی فضایی سهبعدی پیچیده است. نرمافزارهای CAM متصل به دستگاه، نقشه مقاطع را تحلیل کرده و با همگامسازی دوران لوله و حرکت طولی مشعل، اتصال زینی را با خطای انطباق زیر ۰.۵ میلیمتر برش میزنند؛ بنابراین نیازی به هیچگونه سمبادهکاری و اصلاح کارگاهی نخواهد بود.
۳. پخ زنی لوله با هوابرش CNC برای جوشکاری نفوذی استاندارد
طبق الزامات کدهای ساخت مخازن و خطوط لوله، لبه لولههای متقاطع باید دارای زاویه پخ شیاری (مانند شیارهای V، Y و K) باشند. هد زاویهپذیر دستگاه قادر است زاویه پخ را در تمام محیط انحنای لوله به صورت متغیر و پیوسته تغییر دهد تا آمادهسازی ریشه جوش به صورت کامل و استاندارد انجام پذیرد.
جدول مقایسه هوابرش CNC لوله بر با سایر تکنولوژیهای برش لوله
جدول زیر تفاوتهای عملیاتی هوابرش CNC لوله بر و کاربردهای آن را در قیاس با سیستمهای پلاسما و لیزر به تصویر میکشد:
| مشخصه فنی و اجرایی | هوابرش CNC لوله بر | لولهبر پلاسما CNC | لولهبر لیزر فایبر |
| دامنه ضخامت دیواره لوله | از ۱۰ تا بیش از ۱۵۰ میلیمتر | تا حدود ۳۰ میلیمتر | معمولاً زیر ۱۰ تا ۱۵ میلیمتر |
| هزینه سرمایهگذاری اولیه | بسیار اقتصادی و سریعالاستهلاک | متوسط رو به بالا | بسیار سنگین و سرمایهبر |
| کیفیت در پخزنی زوایای تند | عالی (بدون انحراف قوس) | مستعد پله زدن و افت کیفیت | عالی اما محدود به ضخامت کم |
| قابلیت برش لولههای قطور | تا قطرهای فراتر از ۲ متر | محدود به سایزهای متوسط | عمدتاً تا قطر ۳۰۰ تا ۵۰۰ میلیمتر |
| هزینه قطعات مصرفی | بسیار پایین (نازلهای برنجی ساده) | بالا (الکترود و نازل گران) | متوسط رو به بالا |
استانداردهای کیفیت برش لوله بر اساس مراجع بینالمللی
در صنایع پالایشگاهی و سازهای، صحت ابعادی لبههای برشخورده مستقیماً بر استحکام اتصال جوش اثرگذار است. بر اساس استانداردها و تجربیات تدوینشده در استاندارد برش و آمادهسازی مقاطع لولهای در وبسایت The Fabricator، در فرآیند هوابرش CNC لوله بر و کاربردهای آن، رعایت اصول زیر برای تایید بازرسی چشمی (VT) الزامی است:
حفظ یکپارچگی خط پخ (Root Face): انحراف لبه پخ در امتداد محیط دوران لوله نباید از ۰.۸ میلیمتر تجاوز کند تا فاصله هوایی بین دو لوله (Fit-up Gap) در استاندارد کد ASME Section IX حفظ شود.
پیشگرمایش یکدست مقطع: به دلیل تمرکز حرارتی نابرابر در مقاطع استوانهای، زمان پیشگرمایش مشعل در بخشهای بالایی و جانبی لوله باید توسط کدهای CNC مدیریت شود تا از شروع سربارهدار جلوگیری گردد.
در صورتی که برای اجرای پروژههای خطوط لولهکشی و سازههای سنگین نیازمند مشاوره تخصصی و استعلام خدمات برشکاری لولهها هستید، همکاران ما در بخش مشاوره فنی و ارتباط با کمال صنعت آماده پاسخگویی به شما هستند.
نرمافزارهای تخصصی مدلسازی اتصالات لولهای (Pipe CAM)
پیادهسازی موفق هوابرش CNC لوله بر و کاربردهای آن وابسته به نرمافزارهای مدلسازی پارامتریک نظیر TubePro و FastPipe است. این ابزارهای مهندسی با دریافت قطر خارجی لوله، ضخامت جداره و زاویه تقاطع، کدهای درونیابی ۵ محوره را به صورت خودکار محاسبه کرده و بدون نیاز به نقشهکشی دستی، فایلهای جیکد کالیبرهشده را در اختیار کنترلر قرار میدهند.
سخن پایانی
اتوماسیون برش در مقاطع استوانهای و لولههای قطور، انقلابی در ارتقای بهرهوری صنایع نفت، گاز، سکوسازی و سازههای خرپایی به پا کرده است. همانطور که در این تحلیل جامع تشریح شد، اهمیت هوابرش CNC لوله بر و کاربردهای آن به دلیل توانایی انحصاری در پردازش برش لوله های جدار ضخیم فلزی، ایجاد اتصالات زینی بدون تلورانس خطا، پخزنی همزمان برای کدهای نفوذی جوش و کاهش محسوس ضایعات مقاطع فولادی نمایان میشود. بهکارگیری دستگاه هوابرش CNC لوله بر در کارگاههای صنعتی، ضمن حذف ساعتها سنگزنی دستی و خطاهای مونتاژ، کیفیتی پایدار، اقتصادی و منطبق بر معتبرترین استانداردهای بینالمللی مهندسی را به همراه دارد.