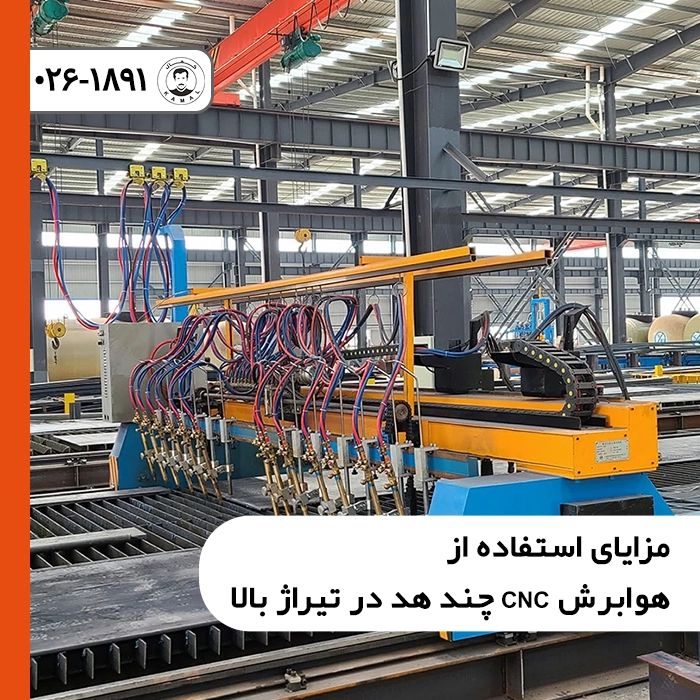
در صنایع سنگین فلزی، ساخت سازههای فولادی سوله، پلسازی و ماشینسازی معدنی، زمانبندی تحویل پروژههای با تناژ بالا نقشی تعیینکننده در سودآوری نهایی ایفا میکند. اجرای برشکاری ورقهای ضخیم (از ۲۰ تا ۳۰۰ میلیمتر) با دستگاههای تکمشعل سنتی در پروژههای انبوه، علاوه بر تحمیل استهلاک سنگین بر محورهای حرکتی دکل، باعث طولانیشدن غیرمنطقی زمان سیکل تولید میگردد. تحلیل فنی مزایای استفاده از هوابرش CNC چند هد در تیراژ بالا اثبات میکند که بهرهگیری از تجهیزات چندمشعله هماهنگ (Multi-Torch Synchronized Systems)، ظرفیت تولید را به شکل خطی افزایش داده و هزینههای عملیاتی به ازای هر قطعه را به کمترین میزان ممکن میرساند. در خطوط تولید پیشرفته نظیر بخش خدمات هوابرش CNC سنگین در کمال صنعت، استفاده از دکلهای چند مشعله عریض، مبنای اصلی برش قطعات روتین و تسمههای سازهای بدون تابیدگی حرارتی است.
در این مقاله راهنما، ابتدا معماری دینامیکی و عملکرد موازی مشعلها را بررسی میکنیم تا اصول بنیادین در دستیابی به مزایای استفاده از هوابرش CNC چند هد در تیراژ بالا مشخص شود؛ سپس اثر شگفتانگیز بالانس توزیع حرارت و حذف اعوجاج در مقاطع طولی را موشکافی خواهیم کرد. در ادامه، در قالب یک جدول مهندسی جامع، تفاوتهای راندمان، استهلاک و شاخصهای تولیدی سیستمهای تکهد و چندهد را مقایسه نموده و نکات تنظیم خودکار مشعلها را بیان میکنیم تا استراتژی تولید تیراژ بالا در سالنهای برشکاری به بالاترین راندمان اقتصادی برسد.
فهرست مقاله
جهش نرخ تولید و برش همزمان چند هد هوابرش در تیراژ بالا
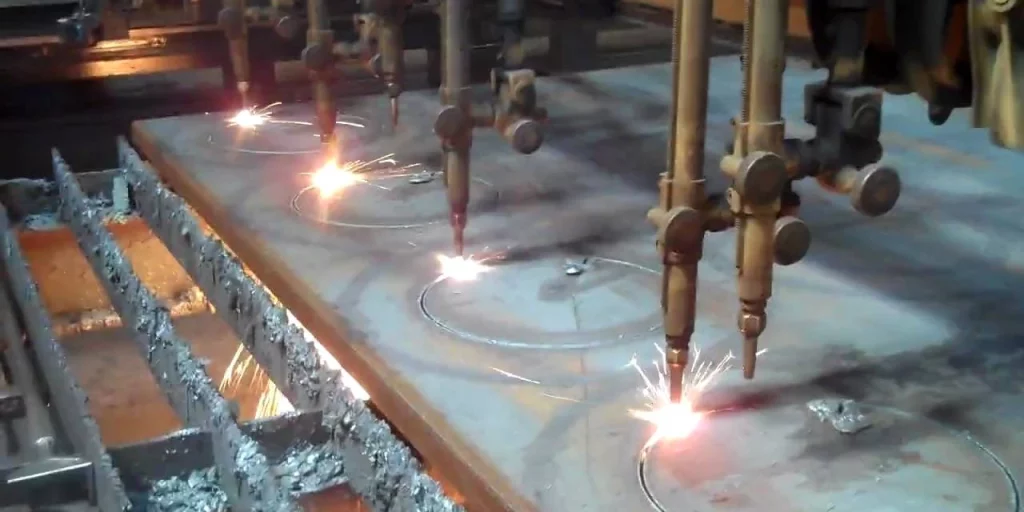
اصلیترین انگیزه در ارتقای خطوط برش، افزایش تیراژ تحویل قطعه بدون نیاز به خرید چندین دستگاه مجزا است. در یک ماشین مجهز به ۴ یا ۶ هد، کنترلر دستور حرکت را تنها یکبار صادر میکند، اما همزمان ۴ یا ۶ قطعه با مشخصات هندسی کاملاً یکسان برش میخورند:
۱. ضریب افزایش خطی خروجی کارگاه (Linear Output Scaling)
اگر زمان برش محیطی یک فلنج یا صفحه ستون فولادی با ضخامت ۶۰ میلیمتر توسط یک مشعل برابر با ۸ دقیقه باشد، یک دستگاه ۴ مشعله در همان ۸ دقیقه ۴ قطعه مشابه را تکمیل میکند. این امر به معنای کاهش ۷۵ درصدی زمان اپراتوری مستقیم و بهرهبرداری حداکثری از فضای فیزیکی سالن تولید است که به عنوان بارزترین جلوه از برش همزمان چند هد هوابرش در تیراژ بالا شناخته میشود.
۲. کاهش استهلاک مکانیکی دکل و ریلها (Reduced Mechanical Wear)
برای تولید ۱۰۰ عدد قطعه مشخص، دکل دستگاه تکمشعل باید مسیر حرکتی را ۱۰۰ بار پیمایش کند؛ اما در سیستم ۴ هد، دکل تنها ۲۵ بار جابهجا میشود. این ویژگی استهلاک گیربکسهای خورشیدی، ریلهای هادی خطی، تسمهها و سروموتورها را تا ۷۵ درصد کاهش داده و بازههای سرویس و نگهداری را به تعویق میاندازد. برای آشنایی با پارامترهای نامی این تجهیزات در جداول سازندگان، مطالعه مقاله خواندن کاتالوگ هوابرش CNC برندهای مختلف پیشنهاد میگردد.
مهار اعوجاج و کنترل تابیدگی حرارتی ورق در هوابرش چند مشعله
بزرگترین چالش متالورژیکی در برش حرارتی فولادهای کربنی با ضخامتهای بالا، تمرکز حرارت نامتقارن (Asymmetric Thermal Input) و انقباض موضعی است که موجب خمیدگی، قوسیشدن و پیچیدگی قطعات طولی (مانند تسمهها و وب پلها) میشود:
مکانیزم تقارن حرارتی (Thermal Balance): با برش همزمان دو لبه یک شیت فولادی توسط دو یا چند هد موازی، خطوط حرارتی یکنواختی در امتداد یکدیگر ایجاد میشوند. این ورودی حرارتی متقارن، تنشهای پسماند ناشی از ذوب موضعی را خنثی کرده و ورق بدون کمترین اعوجاج یا خمش هلالی (Camber) کاملاً صاف باقی میماند.
تولید انبوه تسمههای فابریک: در کاربریهای ساخت سوله و سازههای پلسازی، کنترل تابیدگی حرارتی ورق در هوابرش چند مشعله امکان تولید همزمان چندین ردیف تسمه با تلورانسهای هندسی منطبق بر استاندارد ISO ۹۰۱۳ را بدون نیاز به دستگاههای صافکننده هیدرولیکی فراهم میسازد.
جدول مقایسه فنی و راندمان اقتصادی هوابرش تکمشعل در برابر سیستم چند هد
جدول زیر دستاوردهای عملیاتی و هزینههای جاری را در اجرای پروژههای با تیراژ بیش از ۵۰۰ قطعه مقایسه کرده است:
| شاخص مهندسی و تولیدی | سیستم هوابرش CNC تکمشعل | سیستم هوابرش CNC چند هد (۴ مشعله) | تأثیر مثبت در تیراژ انبوه |
| زمان تولید ۱۰۰ قطعه ضخیم | ۱۰۰ واحد زمانی پایه | ۲۵ تا ۳۰ واحد زمانی | کاهش ۷۰ تا ۷۵ درصدی زمان تحویل |
| میزان مصرف گاز پیشگرمایش | مصرف مجزا به ازای هر سیکل حرارتی | پیشگرمایش همزمان تمام قطعات | کاهش محسوس اتلاف زمانی و گازی |
| انحراف هندسی و قوسیشدن | بالا به دلیل تخلیه حرارت نامتقارن | بسیار ناچیز به دلیل اعمال تنش متقارن | حذف کامل هزینههای پرسکاری پس از برش |
| هزینه نیروی انسانی اپراتوری | ۱۰۰ درصد هزینه پایه به ازای قطعه | کاهش یافته به ازای تیراژ تقسیمشده | صرفهجویی شدید در هزینه دستمزد مستقیم |
| دقت فاصله مرکزی هدها | فاقد کالسکه چندگانه | تنظیم دقیق میلیمتری با خطکش یا موتور | تلورانس ابعادی یکپارچه در کل محموله |
اتوماسیون توزیع گاز و سنسورهای ارتفاع در هوابرش CNC چند مشعله صنعتی
تحقق کامل ظرفیتها در یک سیستم چندهد مستلزم همگامسازی تجهیزات جانبی است. کار با چندین شعله گاز و اکسیژن نیازمند المانهای کنترلی دقیقی است که پایداری فرآیند را تضمین نمایند:
۱. سیستم اتوماتیک کنترل ارتفاع مشعل (Capacitive Torch Height Control)
ورقهای بزرگ صنعتی هرگز سطحی کاملاً تخت ندارند. در ماشینآلات چندهد، هر مشعل باید مجهز به سنسور خازنی یا ولتاژ قوس مستقل باشد تا فاصله نوک نازل تا سطح ورق (معمولاً بین ۶ تا ۱۰ میلیمتر) را به صورت لحظهای و خودکار در حین پیشروی تنظیم کند؛ به این ترتیب برخورد نازل با پاشش مذاب یا تغییر ارتفاع ورق به صفر میرسد.
۲. منیفولد توزیع گاز با رگولاتورهای متوازن (Gas Distribution Manifold)
افت فشار اکسیژن برش در مشعلهای انتهایی، باعث کاهش کیفیت لبه در آخرین قطعه میشود. استفاده از منیفولدهای تعادل فشار و شیرهای برقی متمرکز تضمین میکند که تمامی هدها دبی جرمی گاز یکسانی دریافت کنند. بر اساس دادههای منتشرشده در استانداردهای بینالمللی تجهیزات برشکاری چند مشعله در وبسایت ESAB Cutting Systems، خطای فشار میان مشعلهای موازی نباید از ۰.۱ بار فراتر رود تا شیب برش در تمامی قطعات یکسان باقی بماند.
جهت مشاوره تخصصی در بهینهسازی برشکاری قطعات صنعتی سنگین و استعلام زمانبندی سفارشات تیراژ بالا، میتوانید از طریق بخش مشاوره فنی و ارتباط با کمال صنعت با تیم مهندسی ما در ارتباط باشید.
فرمول محاسبه شاخص بازدهی تولید و صرفهجویی زمان در برش چند مشعله
برای سنجش میزان افزایش راندمان کارگاه با جایگزینی سیستم چندهد، از رابطه استاندارد بهرهوری استفاده میشود:
زمان کل تولید در حالت چند مشعل = (زمان برش خالص تکمشعل ضربدر تعداد کل قطعات تقسیم بر تعداد هدهای فعال) + (تعداد مراحل سوراخکاری ضربدر زمان پیشگرمایش همزمان) + زمان جابهجایی سریع کالسکه
به صورت رابطه محاسباتی کاربردی:Total Multi-Torch Time = [ (Single Cut Time × Total Parts) / Active Torches Count ] + (Piercing Cycles × Preheat Time) + Rapid Travel Time
همچنین شاخص کاهش هزینه مستقیم تولید برای هر قطعه با رابطه زیر سنجیده میشود:Cost Reduction Ratio (%) = [ 1 - (Multi-Torch Cycle Time / Single-Torch Cycle Time) ] × Labor & Overhead Factor × 100
در این متغیرها:
Active Torches Count: تعداد مشعلهای فعال همزمان (معمولاً بین ۲ تا ۸ مشعل بسته به عرض شیت فولادی).
Labor & Overhead Factor: ضریب هزینههای ثابت برق سالن، دستمزد اپراتور و استهلاک عمومی در هر ساعت کارگاه.
سخن پایانی
تسلط بر خطوط تولید صنعتی در عصر رقابت سازهها، در گرو بهکارگیری استراتژیهایی است که سرعت، دقت و تیراژ را به طور همزمان ارتقا دهند. همانطور که در این تحلیل مهندسی تبیین گردید، مزایای استفاده از هوابرش CNC چند هد در تیراژ بالا تنها به سرعت برش محدود نشده، بلکه با فراهم آوردن امکان برش همزمان چند هد هوابرش در تیراژ بالا، مهار چشمگیر تنشها و اعوجاج حرارتی، کاهش استهلاک مکانیکی دکل و تثبیت کیفیت برشی بدون پلیسه در تکتک قطعات، برگ برندهای اساسی برای واحدهای تولیدی است. بهکارگیری هوابرش CNC چند مشعله صنعتی با سیستمهای اتوماتیک تعادل گاز و ارتفاع، تضمینکننده بهرهوری حداکثری و سودآوری پایدار در پروژههای سنگین فلزی خواهد بود.