در خطوط ساخت سازههای فلزی، سوله سازی و صنایع سنگین، توقف ناگهانی ماشینآلات برش حرارتی به معنای تاخیر در تحویل پروژه و هدررفت متریالهای گرانقیمت فولادی است؛ بنابراین تسلط کامل اپراتورها و سرپرستان تولید بر فرآیند رفع رایج ترین ارورها و خطای هوابرش CNC نقشی تعیینکننده در حفظ بازدهی کارگاه دارد. دستگاههای برش هواگاز به دلیل همگامسازی همزمان بردهای الکترونیکی حساس، سیستمهای انتقال قدرت مکانیکی و گازهای پرفشار اشتعالپذیر، در صورت عدم کالیبراسیون دقیق با آلارمهای نرمافزاری و عیوب حرارتی متعددی روبهرو میشوند. در خطوط تولید و کارگاههای تخصصی نظیر مجموعه خدمات هوابرش CNC کمال صنعت، شناخت سریع ریشه بروز انواع خطای هوابرش CNC و اجرای دستورالعملهای استاندارد تعمیراتی، متضمن پیوستگی کار و جلوگیری از استهلاک زودهنگام قطعات گرانقیمت است.
در این مقاله راهنما، ابتدا ساختار هشدارهای امنیتی و آلارمهای سختافزاری را واکاوی میکنیم تا رویکرد سیستماتیک در مواجهه با رفع رایج ترین ارورها و خطای هوابرش CNC مشخص شود؛ سپس علل خاموش شدن ناگهانی شعله، افت فشار گازها، خطاهای سیستم کنترل ارتفاع خودکار مشعل (THC) و هشدارهای درایوهای حرکتی را موشکافی خواهیم کرد. در ادامه، در قالب یک جدول عیبیابی جامع، لیست کدهای خطای پرتکرار کنترلرها را تدوین نموده و استانداردهای پیشگیری از پسزدگی شعله (فلاشبک) را بر اساس کدهای بینالمللی تحلیل میکنیم تا در نهایت به یک دستورالعمل عملیاتی برای عیب یابی دستگاه هوابرش CNC دست یابید.
فهرست مقاله
دستهبندی ارورهای کنترلر هوابرش CNC و هشدارهای سیستم
پیش از هر اقدام فنی، اپراتور باید منشا آلارم را در صفحه نمایش تشخیص دهد. به طور کلی، انواع ارورهای کنترلر هوابرش CNC در پلتفرمهای پرکاربرد (مانند Starfire، Fangling یا MicroEDGE) به چهار دسته اصلی تقسیم میشوند:
هشدارهای لیمیت سوئیچ و حد مجاز کورس (Limit Over-travel): این آلارم زمانی صادر میشود که دکل دستگاه فراتر از محدوده فیزیکی ریل حرکت کرده و با میکرو سوئیچهای سختافزاری یا مرزهای نرمافزاری برخورد کند؛ بروز این خطای هوابرش CNC دستگاه را بلافاصله در حالت استپ اضطراری قفل میکند.
خطای کنترل ارتفاع خودکار مشعل (THC Failure / Arc/Capacitive Error): سنسورهای خازنی یا ولتاژ قوس اگر نتوانند فاصله استاندارد ۳ تا ۶ میلیمتری نازل با ورق مواج را تثبیت کنند، فرمان توقف صادر میکنند.
خطای ناهماهنگی فشار گاز و آلارم منیفولد: در دستگاههای مجهز به پرشر سوئیچ دیجیتال، هرگونه افت فشار در خط اکسیژن برشکاری یا گاز سوختی به صدور آلارم توقف منجر میگردد. برای آشنایی با پارامترهای کنترلر، مطالعه مقاله انواع کنترلر هوابرش CNC صنعتی پیشنهاد میشود.
بررسی علل خاموش شدن شعله و افت کیفیت برش در هوابرش CNC
یکی از آزاردهندهترین چالشهای کارگاهی، قطع شدن ناگهانی شعله در میانه مسیر برشکاری است. برای فرآیند رفع رایج ترین ارورها و خطای هوابرش CNC در این بخش، باید ۳ فاکتور متالورژیکی و گازی زیر را پایش کرد:
۱. مسدود شدن سوراخهای نازل برش با مذاب (Nozzle Clogging)
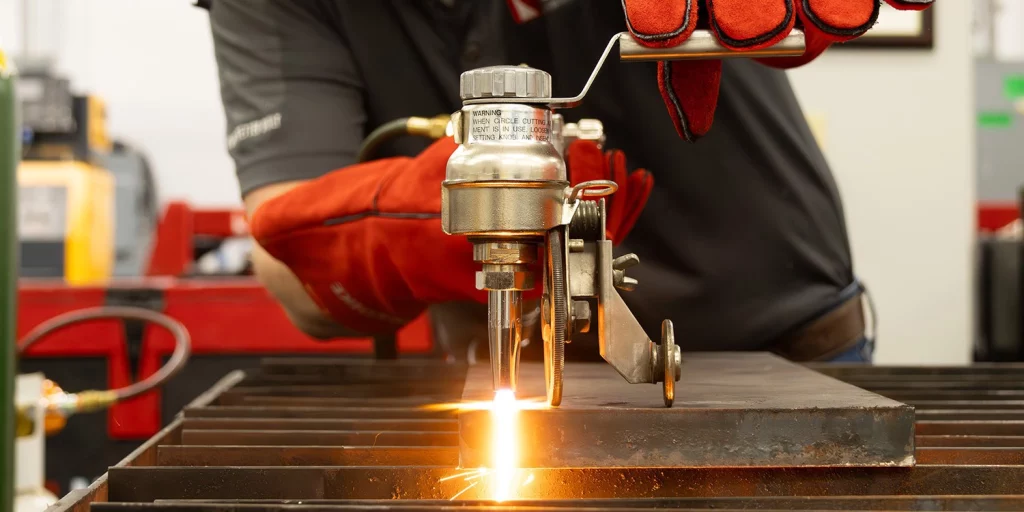
پرتاب ذرات مذاب آهن حین سوراخکاری اولیه (Piercing) و ورود آن به روزنه مرکزی اکسیژن، شکل ستون گاز را از تقارن خارج میکند. این مسئله علاوه بر کج شدن مسیر برش، باعث بازگشت گاز داغ به داخل محفظه اختلاط و ایجاد صدای انفجار کوچک (Pop Sound) و خاموشی شعله میشود. پاکسازی مداوم با سوزنهای برنجی استاندارد الزامی است.
۲. پدیده فلاشبک یا پسزدگی شعله (Flashback Error)
اگر سرعت خروج گازها از دهانه نازل کمتر از سرعت احتراق مخلوط اکسیاستیلن شود، شعله به سمت داخل مشعل بازمیگردد. فلاشبک شدیدترین خطای هوابرش CNC است که در صورت عدم عملکرد شیرهای یکطرفه (Flashback Arrestor)، موجب سوختن شیلنگها و خطرات جانی خواهد شد.
۳. افت فشار ناگهانی در خطوط اکسیژن برش
یخزدگی رگولاتورهای خروجی مخازن یا تخلیه تدریجی کپسولها موجب افت شدید فشار اکسیژن در حین کار در ورقهای ضخیم میشود که به خاموشی کامل واکنش اکسیداسیون آهن منتهی میگردد.
جدول عیبیابی و رفع رایج ترین ارورها و خطای هوابرش CNC
جدول مهندسی زیر، راهنمای سریع کارگاهی برای شناسایی کدهای ارور، ریشه خطا و نحوه برطرفسازی آن است:
| کد خطا یا نشانه عیب | علت ریشهای بروز خطا | اقدام اصلاحی جهت رفع عیب |
| Alarm: Hard Limit X/Y | برخورد کالسکه با لیمیت سوئیچ انتهای ریل | فعالسازی مد دستی (Manual)، حرکت دکل در جهت مخالف و ریست آلارم. |
| Error: THC Collision / Out of Range | برخورد سنسور خازنی با پلیسههای سطح ورق | تمیز کردن حلقه سنسور مشعل، کالیبره پتانسیومتر حساسیت ارتفاع و چک کابل فیدبک. |
| آلارم خطای درایو سروو (Servo Alarm) | بار بیش از حد روی محور، گیرپاژ مکانیکی دنده شانهای | چک کردن لقی چرخدندهها، روانکاری ریل لینیر و بررسی ولتاژ برق ورودی درایو. |
| خاموشی شعله با صدای شلیک (Popping) | کثیفی سرنازل، داغ شدن بیش از حد کلگی مشعل | بستن فوری گازها، خنککاری نازل در آب، باز کردن و تمیزکاری روزنهها با سوزن مخصوص. |
| انحراف زاویه برش و پله زدن لبه | شل شدن اتصالات کوپلینگ یا لقی پیچ بالاسکرو | آچارکشی اتصالات شفت به موتور، حذف لقی بکلش و کالیبراسیون مجدد ابعادی. |
| عدم استارت دمش اکسیژن برش | خرابی یا سوختن بوبین شیر برقی اکسیژن (M07) | تست ولتاژ ۲۴ ولت بوبین، تمیزکاری مسیر دیافراگم شیر برقی و تعویض سلنوئید. |
راهکارهای رفع عیوب مکانیکی و خطای ابعادی قطعه کار
گاهی سیستم هیچ کد اروری در مانیتور نمایش نمیدهد، اما قطعه بریدهشده خارج از گونیایی و تلورانس نقشهکشی است. بر اساس مستندات معتبر در راهنمای جامع عیبیابی و خطاهای برش حرارتی در وبسایت The Fabricator، در عملیات عیب یابی دستگاه هوابرش CNC، این ناهنجاریها ناشی از عیوب مکانیکی زیر هستند:
ناهمراستایی دو طرف دروازه (Gantry Skewing): در میزهای عریض دوطرفدرایو، اگر یک موتور سروو دچار تاخیر میلیثانیهای در همگامسازی شود، دکل کج حرکت کرده و قطعات مربع به شکل متوازیالاضلاع بریده میشوند. برای رفع این عیب باید پروسه هومینگ (Homing) دوطرفه با سنسورهای مرجع مجدداً تنظیم گردد.
ارتعاشات ناشی از کثیفی ریلها: انباشت براده و دوده آهن روی دندههای شانه هلیکال باعث پرش شفت و مواج شدن لبه برش میگردد؛ ریلها باید روزانه با گازوئیل شسته و با گریس مخصوص روانکاری شوند.
در صورتی که در خطوط تولید خود نیازمند مشاوره فنی برای کالیبراسیون تجهیزات، تامین قطعات اورجینال مشعل یا اجرای پروژههای برش ورقهای فوقضخیم هستید، مهندسان ما در بخش مشاوره فنی و ارتباط با کمال صنعت آماده پاسخگویی هستند.
اقدامات پیشگیرانه جهت مهار دائمی خطای هوابرش CNC
پایبندی به بازرسیهای روتین، نیاز به رفع رایج ترین ارورها و خطای هوابرش CNC را در شرایط اضطراری تا ۸۰ درصد کاهش میدهد:
استفاده از ترانس ایزوله و استابلایزر: نوسانات شبکه برق کارگاهی عامل اصلی هنگ کردن و ریست شدن پردازندههای کنترلر CNC و سوختن کارتهای I/O است.
تخلیه رطوبت تلههای آب گاز و هوای فشرده: وجود رطوبت درون گازها موجب پوسیدگی سلنوئید ولوها و اکسیداسیون بردهای داخلی میشود.
بررسی کابلهای ارتباطی انکودر و شیلد ارت: کابلهای انکودر موتورها باید دارای بافت شیلددار ضدپارازیت باشند و شینه ارت تابلو کاملاً به چاه ارت مرکزی متصل گردد.
سخن پایانی
پایداری و دقت در ماشینآلات برش حرارتی، نتیجه حفظ هماهنگی میان سیستمهای فرمان الکترونیکی، پارامترهای آیرودینامیک جریان گاز و سلامت اجزای مکانیکی دکل است. همانطور که در این راهنمای تخصصی بررسی شد، موفقیت در فرآیند رفع رایج ترین ارورها و خطای هوابرش CNC مستلزم رویکردی مهندسی شامل تشخیص سریع کدهای خطای کنترلر، شناسایی منشا گرفتگی نازلها، پایدارسازی جریان گاز و رفع لقیهای مکانیکی محورها است. استقرار چکلیست منظم برای عیب یابی دستگاه هوابرش CNC در محیط کارگاه، خطاهای متوقفکننده خط را به حداقل رسانده و کیفیتی استاندارد، پایدار و بدون ضایعات را برای سازندگان قطعات فولادی به ارمغان میآورد.